Sep 11,2026
Nguyên nhân gây hư hỏng bề mặt trong quá trình mài wafer?
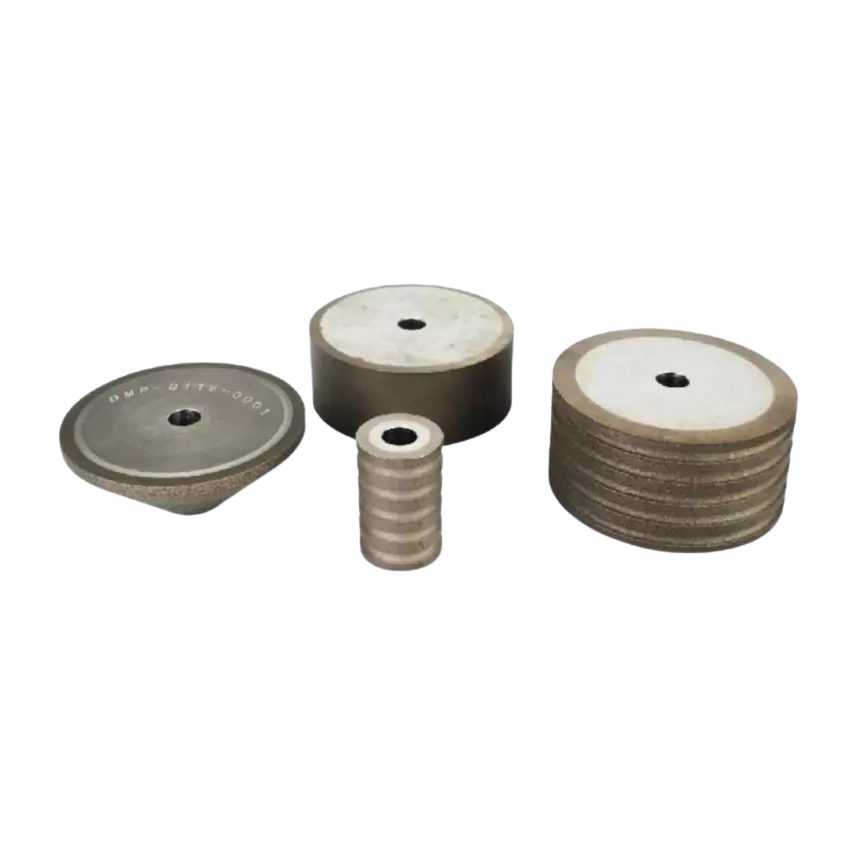
Bánh mài thủy tinh là vật tư tiêu hao quan trọng trong chế biến thủy tinh, nhưng tuổi thọ sử dụng của nó không được xác định chỉ bằng độ mài mòn. Bánh xe vẫn có thể chứa chất mài mòn kim cương trong khi hình dạng, độ sắc nét hoặc độ ổn định khi mài của nó đã giảm đủ để ảnh hưởng đến chất lượng sản xuất.
Do đó, đối với các bộ xử lý kính, mục tiêu thực sự không chỉ đơn giản là làm cho bánh xe bền hơn. Đó là để duy trì chất lượng lưỡi ổn định và hiệu quả mài càng lâu càng tốt đồng thời giảm chi phí thay thế bánh xe, thời gian ngừng hoạt động và chi phí dụng cụ.
Tuổi thọ của bánh mài phụ thuộc vào một số yếu tố, bao gồm lựa chọn độ mài mòn và liên kết, thông số kỹ thuật của bánh mài, tốc độ mài, tốc độ tiến dao, áp suất, làm mát, căn chỉnh máy và bảo trì. Cách tiếp cận thực tế phải xem xét các yếu tố này cùng nhau thay vì chỉ tập trung vào một thông số vận hành.
Hướng dẫn này giải thích các nguyên nhân chính gây mòn bánh mài thủy tinh , cách chọn và vận hành bánh mài để có tuổi thọ dài hơn và khi nào bánh mài dành riêng cho ứng dụng có thể cung cấp giải pháp tiết kiệm hơn.
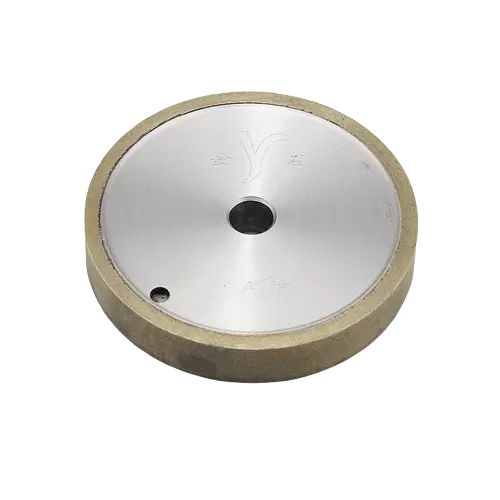
Tuổi thọ của bánh mài thủy tinh bị ảnh hưởng bởi cả kết cấu của bánh mài và các điều kiện sử dụng nó. Hai bánh xe có kích thước tương tự nhau có thể hoạt động rất khác nhau nếu đặc tính mài mòn, hệ thống liên kết hoặc điều kiện ứng dụng của chúng không phù hợp.
Đối với gia công kính công nghiệp, tuổi thọ sử dụng cần được đánh giá thông qua một số chỉ số: lượng kính được xử lý, chất lượng cạnh, khả năng giữ biên dạng, hiệu quả mài và tần suất thay thế bánh xe.
Kim cương được sử dụng rộng rãi để mài kính chính xác vì độ cứng cao và khả năng chống mài mòn. Tuy nhiên, chỉ chọn bánh xe kim cương không đảm bảo tuổi thọ lâu dài.
Kích thước hạt kim cương, chất lượng mài mòn, nồng độ và sự phân bố đều ảnh hưởng đến cách hoạt động của bánh xe trong quá trình xử lý. Các hạt kim cương thô hơn có thể mang lại khả năng loại bỏ vật liệu mạnh mẽ, trong khi các hạt mịn hơn thường phù hợp hơn khi độ bóng bề mặt và chất lượng cạnh được ưu tiên.
Mối quan hệ giữa kích thước hạt sạn và tuổi thọ bánh xe không phải lúc nào cũng đơn giản. Chất mài mòn quá thô cho một quy trình cụ thể có thể chịu tác động quá mức, trong khi chất mài mòn quá mịn có thể yêu cầu lực mài cao hơn và trở nên kém hiệu quả hơn.
Đây là lý do tại sao nên chọn kích thước hạt kim cương tùy theo loại kính, độ dày, độ hoàn thiện cạnh yêu cầu, cấu hình máy và điều kiện mài.
Để thảo luận chi tiết hơn về lựa chọn hạt mài, hãy xem Cách chọn cỡ hạt kim cương phù hợp để mài thủy tinh.
Liên kết giữ các hạt kim cương trong lớp gia công và xác định tốc độ giải phóng các hạt mài mòn bị mòn và các lưỡi cắt mới xuất hiện.
Liên kết giữ kim cương quá yếu có thể dẫn đến hiện tượng mài mòn sớm. Liên kết quá mạnh có thể ngăn các hạt bị mòn thoát ra một cách hiệu quả, làm giảm độ sắc bén của bánh xe và tăng lực mài.
Do đó, sự cân bằng hợp lý giữa khả năng giữ mài mòn và tự mài là điều cần thiết để kiểm soát độ mòn của bánh mài.
Các ứng dụng kính khác nhau có thể yêu cầu các đặc tính liên kết khác nhau. Quá trình xử lý kính quang điện khối lượng lớn, viền kính ô tô và mài kính thiết bị không nhất thiết phải đặt ra những yêu cầu giống nhau đối với bánh xe.
Để xử lý kính chính xác, tuổi thọ sử dụng cũng phụ thuộc vào việc bánh xe có thể duy trì được hình dạng như mong muốn hay không.
Một bánh xe có thể vẫn còn đủ vật liệu mài mòn nhưng sẽ không còn phù hợp nếu hình dạng làm việc của nó thay đổi đáng kể. Độ lệch biên dạng có thể ảnh hưởng đến kích thước cạnh, hình học góc xiên, chất lượng góc và độ đồng nhất của kính thành phẩm.
Điều này làm cho việc lưu giữ hồ sơ trở thành một phần quan trọng trong thời gian sử dụng dịch vụ.
Nói cách khác, một bánh mài bền hơn không chỉ đơn giản là một bánh mài mòn chậm. Nó sẽ tiếp tục tạo ra những kết quả có thể chấp nhận được trong suốt thời gian hoạt động hữu ích của nó.
Mòn sớm thường là kết quả của sự không phù hợp giữa bánh xe, máy, vật liệu và các thông số xử lý chứ không phải do một vấn đề riêng lẻ.
Các nguyên nhân phổ biến bao gồm:
Những yếu tố này cũng có thể tương tác. Ví dụ, một bánh xe phù hợp với độ dày kính nhất định có thể mòn nhanh hơn nhiều nếu tốc độ tiến dao tăng đáng kể mà không điều chỉnh các thông số quy trình khác.
Áp lực quá mức là một vấn đề phổ biến khác. Khi tải trọng cơ học lên các hạt kim cương riêng lẻ trở nên quá cao, hiện tượng mài mòn và mài mòn liên kết có thể tăng tốc. Kết quả có thể là mức tiêu thụ bánh xe cao hơn nhưng sản lượng sản xuất lại không tăng tương ứng.
Do đó, bước đầu tiên để giải quyết vấn đề mài mòn sớm là xác định xem vấn đề có xuất phát từ việc lựa chọn bánh xe, điều kiện máy hay các thông số xử lý hay không.
Việc kéo dài tuổi thọ bánh xe bắt đầu trước khi bánh xe được đưa vào dây chuyền sản xuất. Việc chọn một bánh xe phù hợp chỉ dựa trên đường kính hoặc giá cả có thể gây ra vấn đề sau này.
Lựa chọn phù hợp sẽ xem xét vật liệu đang được xử lý, độ dày kính, hình dạng cạnh cần thiết, loại máy, tốc độ vận hành và độ hoàn thiện bề mặt mong muốn.
Để có phạm vi tùy chọn dành riêng cho ứng dụng rộng hơn, các nhà sản xuất có thể xem xét Bánh mài gia công kính theo yêu cầu xử lý.
Kích thước hạt sạn phải tương ứng với lượng vật liệu cần loại bỏ và chất lượng của cạnh hoàn thiện.
Hạt thô hơn thường có liên quan đến việc loại bỏ vật liệu mạnh hơn, trong khi hạt mịn hơn thường được sử dụng khi cần hoàn thiện mịn hơn và kiểm soát tốt hơn.
Tuy nhiên, việc chọn chất mài mòn thô nhất có thể chỉ để tăng tốc độ sản xuất không phải lúc nào cũng hiệu quả. Tác động mài mòn quá mức có thể làm tăng độ mài mòn, trong khi loại hạt mài không phù hợp có thể tạo ra nhiều khuyết tật ở cạnh hơn và cần phải hoàn thiện thêm.
Một cách tiếp cận tốt hơn là chọn phạm vi hạt mài thực tế nhỏ nhất mang lại sự cân bằng cần thiết giữa việc loại bỏ vật liệu, chất lượng cạnh và mức tiêu thụ bánh xe.
Lựa chọn liên kết phải phản ánh các điều kiện hoạt động của bánh xe.
Dây chuyền sản xuất khối lượng lớn có thể yêu cầu sự cân bằng giữa độ sắc nét và khả năng giữ mài mòn khác với ứng dụng chính xác trong đó độ ổn định kích thước là quan trọng hơn.
Liên kết phù hợp có thể giúp bánh xe duy trì bề mặt cắt hiệu quả mà không bị mài mòn quá mức. Nó cũng ảnh hưởng đến cách bánh xe phản ứng khi các hạt kim cương riêng lẻ bị mòn.
Vì lý do này, liên kết bánh mài nên được xem xét cùng với kích thước hạt thay vì được coi như một thông số kỹ thuật độc lập.
Kích thước bánh xe phải phù hợp với thiết bị và hệ thống xử lý. Đường kính ngoài, đường kính trong, biên dạng, cấu hình lắp đặt và chiều rộng làm việc đều có thể ảnh hưởng đến hiệu suất.
Bản thân kính cũng có vấn đề. Bánh xe được thiết kế cho kính màn hình mỏng có thể không phù hợp với ứng dụng kính ô tô nặng hơn, ngay cả khi nguyên lý mài chung là tương tự.
Thông số kỹ thuật phù hợp sẽ giảm tải cơ học không cần thiết và giúp duy trì sự tiếp xúc ổn định giữa bánh xe và kính.
Ngay cả bánh xe chất lượng cao cũng có thể bị mòn sớm nếu các thông số mài được kiểm soát kém.
Mục tiêu không nhất thiết phải là hoạt động ở tốc độ hoặc áp suất thấp nhất có thể. Thay vào đó, dây chuyền sản xuất phải hoạt động trong phạm vi xử lý ổn định trong đó việc loại bỏ vật liệu, sinh nhiệt, mài mòn bánh xe và chất lượng cạnh vẫn được cân bằng.
| tham số | Ảnh hưởng tiềm tàng đến tuổi thọ bánh xe | Hướng tối ưu hóa |
|---|---|---|
| Tốc độ mài | Tốc độ quá cao có thể làm tăng nhiệt và hao mòn | Khớp tốc độ với bánh xe và máy |
| Tốc độ nạp | Bước tiến cao có thể tăng tải cơ học | Duy trì tốc độ cấp liệu ổn định |
| Áp suất mài | Áp suất quá mức làm tăng tốc độ mài mòn | Tránh tải không cần thiết |
| Độ sâu mài | Loại bỏ cổ phiếu nặng làm tăng tải trọng bánh xe | Sử dụng tỷ lệ loại bỏ thích hợp |
| dòng nước làm mát | Làm mát kém có thể làm tăng căng thẳng nhiệt | Duy trì cung cấp đầy đủ chất làm mát |
Tốc độ mài có mối quan hệ trực tiếp với sự sinh nhiệt và hoạt động của bánh xe.
Tăng tốc độ có thể cải thiện năng suất trong một hệ thống phù hợp, nhưng tốc độ cao hơn không có nghĩa là hiệu quả cao hơn. Nếu nhiệt sinh ra tăng nhanh hơn mức hệ thống làm mát có thể loại bỏ nó thì sự mài mòn và liên kết có thể tăng nhanh.
Tốc độ chính xác phụ thuộc vào thiết kế bánh xe, máy móc, thông số kỹ thuật của kính và điều kiện nước làm mát.
Thay vì thay đổi tốc độ một cách mạnh mẽ, các nhà sản xuất nên thiết lập phạm vi hoạt động ổn định và giám sát chất lượng cạnh cũng như mức tiêu thụ bánh xe.
Tốc độ tiến dao xác định tốc độ di chuyển của kính trong quá trình mài, trong khi áp suất mài ảnh hưởng đến tải trọng đặt lên bánh xe.
Tốc độ tiến dao cao hơn có thể cải thiện sản lượng, nhưng tốc độ tiến dao quá mức có thể làm tăng lực cần thiết để loại bỏ vật liệu. Tương tự, áp suất quá cao có thể khiến kim cương bị mài mòn nhanh hơn mà không tạo ra mức tăng năng suất tương ứng.
Quá trình xử lý ổn định thường có giá trị hơn là chỉ đẩy một tham số lên mức tối đa.
Nếu việc tăng tốc độ tiến dao gây ra sự suy giảm đáng kể về chất lượng cạnh hoặc độ mài mòn của bánh mài tăng mạnh thì quy trình có thể đã vượt quá phạm vi vận hành kinh tế của nó.
Lượng vật liệu bị loại bỏ trong mỗi lần mài cũng ảnh hưởng đến tải trọng của bánh xe.
Việc loại bỏ vật liệu nặng sẽ làm tăng khối lượng công việc được thực hiện bởi lớp mài mòn và có thể tạo ra nhiều nhiệt hơn. Khi điều kiện quy trình cho phép, việc kiểm soát độ sâu mài có thể giúp phân bổ khối lượng công việc đồng đều hơn.
Đối với dây chuyền sản xuất tự động, việc định mức nguyên vật liệu ổn định cũng rất quan trọng. Sự thay đổi lớn về kích thước kính tới có thể tạo ra tải trọng không nhất quán và khiến độ mòn của bánh xe khó kiểm soát hơn.
Làm mát thường được coi là một cách để bảo vệ kính nhưng nó cũng đóng vai trò quan trọng trong việc mài mòn bánh mài kính.
Quá trình mài tạo ra nhiệt thông qua ma sát và loại bỏ vật liệu. Nếu lượng nhiệt đó không được loại bỏ một cách hiệu quả, điều kiện nhiệt có thể ảnh hưởng đến cả phôi và bánh mài.
Dòng nước làm mát không đủ có thể góp phần làm cho nhiệt độ bánh xe cao hơn, hoạt động mài không ổn định, khuyết tật bề mặt và mài mòn nhanh. Chất làm mát được định hướng kém có thể tạo ra vấn đề tương tự ngay cả khi tổng lượng chất làm mát được cung cấp đủ.
Do đó, hệ thống làm mát phải cung cấp phạm vi bao phủ ổn định cho vùng mài. Hướng dòng chảy, vị trí vòi phun, độ sạch và sự tuần hoàn đều phải được kiểm tra như một phần của quá trình bảo trì quy trình định kỳ.
Mục tiêu không chỉ đơn giản là sử dụng nhiều chất làm mát hơn. Phải đảm bảo rằng vùng nghiền được làm mát đầy đủ và ổn định trong điều kiện sản xuất thực tế.
Hiệu suất của bánh mài không thể tách rời khỏi tình trạng máy.
Bánh xe được thiết kế phù hợp có thể mòn không đều nếu trục chính, hệ thống lắp đặt hoặc cấu trúc máy gây ra rung động hoặc lệch trục. Điều này có thể tạo ra tải trọng cục bộ và ngăn cản lớp mài mòn hoạt động đồng đều.
Rung động quá mức có thể dẫn đến sự tiếp xúc không đồng đều giữa bánh xe và kính. Thay vì tạo ra chuyển động mài ổn định, bánh xe có thể chịu tác động lặp đi lặp lại hoặc tải trọng dao động.
Những hậu quả điển hình bao gồm mài mòn không đồng đều, các cạnh thô hơn, tăng tiếng ồn và giảm tính nhất quán của quy trình.
Khi độ mòn bánh xe bất thường xuất hiện đột ngột, việc kiểm tra máy nên là một phần của quá trình khắc phục sự cố thay vì thay đổi ngay thông số kỹ thuật của bánh xe.
Việc lắp không đúng có thể khiến bánh xe chạy ngoài vị trí dự định.
Bề mặt lắp đặt phải sạch sẽ và được đặt đúng vị trí, đồng thời bánh xe phải được lắp đặt theo yêu cầu của nhà sản xuất thiết bị. Bất kỳ sự hết lượng đáng kể nào cũng phải được điều tra trước khi tiếp tục sản xuất.
Việc căn chỉnh trở nên đặc biệt quan trọng khi ứng dụng yêu cầu hình dạng cạnh nhất quán trong quá trình sản xuất dài.
Đối với các ứng dụng tốc độ cao, cân bằng động có thể có ảnh hưởng đáng kể đến độ ổn định khi vận hành.
Bánh xe được cân bằng phù hợp giúp giảm độ rung không cần thiết và hỗ trợ tiếp xúc ổn định hơn với phôi. Điều này có thể giúp bảo vệ cả bánh xe và kính thành phẩm.
Do đó, độ ổn định của máy là một phần trong chiến lược tổng thể nhằm kéo dài tuổi thọ của đá mài kim cương, đặc biệt là trong xử lý kính tự động và tốc độ cao.
Việc thay thế bánh xe không nên chỉ dựa vào thời gian hoạt động cố định.
Đội sản xuất nên giám sát cả bánh xe và kính đã qua xử lý. Những thay đổi về chất lượng cạnh thường cung cấp dấu hiệu sớm cho thấy hệ thống mài đang rời khỏi trạng thái hoạt động bình thường.
Các dấu hiệu cho thấy bánh xe có thể cần được chú ý bao gồm:
Những triệu chứng này không phải lúc nào cũng có nghĩa là bánh xe bị lỗi. Chúng cũng có thể chỉ ra các vấn đề về chất làm mát, căn chỉnh máy, sự thay đổi của kính hoặc các thông số mài.
Vì lý do này, việc giám sát nên xem xét toàn bộ quá trình.
Bánh xe được thay thế quá sớm sẽ làm tăng chi phí dụng cụ. Bánh xe được sử dụng quá lâu có thể gây ra lỗi kính, phải làm lại hoặc ngừng sản xuất ngoài dự kiến.
Do đó, điểm thay thế kinh tế là điểm mà tại đó việc tiếp tục sử dụng không còn mang lại giá trị xử lý ổn định.
Đối với người mua công nghiệp, giá mua một chiếc bánh mài chỉ bằng một phần giá thành thực tế của nó.
A wheel with a lower initial price may require frequent replacement or create more process interruptions. Another wheel with a higher initial cost may process considerably more glass while maintaining stable quality.
The more useful metric is often the overall cost associated with wheel consumption.
This can include:
For example, a wheel that lasts longer but maintains acceptable edge quality can reduce the number of replacements required during a production cycle. Fewer replacements also mean less interruption to automated equipment.
This is particularly important for high-volume glass processing. Even a small reduction in wheel replacement frequency can have a meaningful effect when multiplied across many machines and long production runs.
For this reason, manufacturers should evaluate wheel replacement frequency, processed meters, edge quality, and downtime together rather than comparing purchase prices alone.
Different glass applications place different demands on a grinding wheel.
Photovoltaic glass production emphasizes high throughput and consistent edge quality. Automotive glass requires reliable profile retention and compatibility with specific edging equipment. Appliance glass processing may require a combination of high material removal, precision, and long operating life.
Application-specific wheel design can address these differences more effectively than a one-size-fits-all approach.
Photovoltaic glass is processed in high-volume manufacturing environments where wheel consumption can have a direct impact on production costs.
A PV Glass Grinding Wheel is designed around the requirements of photovoltaic glass edge processing, with emphasis on high grinding efficiency, wear resistance, and consistent edge quality.
For suitable production conditions, the Meijie PV glass grinding wheel can provide a typical service life of more than 50,000 meters per set, with certain applicable configurations exceeding 60,000 meters per slot.
Its specifications can also be adapted to different equipment and glass thicknesses, making it suitable for production lines that require both high throughput and stable processing.
Automotive glass often requires precise edge processing and stable geometry. The wheel must maintain its working profile while providing sufficient sharpness for efficient grinding.
An Automotive Glass Grinding Wheel can be designed around the specific requirements of automotive glass and the edging equipment used on the production line.
Đá mài kính ô tô của Meijie sử dụng chất mài mòn kim cương với liên kết loại M và tập trung vào độ sắc nét, chống mài mòn và giữ hình dạng. Tùy chỉnh OEM cũng có sẵn khi các mẫu thiết bị hoặc điều kiện xử lý khác nhau yêu cầu kích thước hoặc cấu hình bánh xe cụ thể.
Cách tiếp cận dành riêng cho ứng dụng này có thể giúp giảm sự hao mòn không cần thiết do cấu hình bánh xe không phù hợp gây ra.
Gia công kính thiết bị đáp ứng nhiều loại sản phẩm và yêu cầu gia công, vì vậy độ ổn định và tính linh hoạt của bánh xe là rất quan trọng.
Bánh mài kính gia dụng được thiết kế cho các trung tâm gia công CNC và các ứng dụng viền kính, với chất mài mòn kim cương và liên kết hợp kim đồng.
Bánh xe được sản xuất bằng phương pháp thiêu kết ép nóng chân không và được thiết kế để mang lại hiệu suất mài sắc nét, duy trì biên dạng và tuổi thọ lâu dài. Trong điều kiện xử lý phù hợp, tuổi thọ của nó có thể vượt quá 20.000 mét.
Đối với môi trường sản xuất trong đó hiệu suất mài ổn định cũng quan trọng ngang với chi phí dụng cụ ban đầu, những đặc điểm này có thể góp phần làm giảm tỷ lệ tiêu thụ tổng thể.
Không có sự điều chỉnh nào có thể đảm bảo tuổi thọ bánh xe tối đa. Kết quả đáng tin cậy nhất đến từ việc quản lý nhiều yếu tố trong một quá trình.
Một chiến lược thực tế là:
Cách tiếp cận này đặc biệt hữu ích khi dây chuyền sản xuất thường xuyên phải thay bánh xe. Thay vì ngay lập tức chuyển sang bánh xe khác, nhà sản xuất có thể xác định xem nguyên nhân gốc rễ có liên quan đến việc lựa chọn, cài đặt quy trình, làm mát hay tình trạng máy hay không.
Kéo dài tuổi thọ của bánh mài thủy tinh cuối cùng là vấn đề kiểm soát quá trình chứ không phải là vấn đề đơn giản là chọn bánh xe cứng hơn hoặc đắt tiền hơn.
Sự kết hợp phù hợp giữa mài mòn kim cương, liên kết, biên dạng bánh xe, các thông số mài, làm mát và độ ổn định của máy cho phép bánh xe duy trì các đặc tính làm việc lâu hơn. Đồng thời, việc giám sát thường xuyên giúp ngăn chặn tình trạng mài mòn quá mức dẫn đến các khuyết tật ở cạnh hoặc thời gian ngừng sản xuất.
Do đó, đối với bộ xử lý kính, bánh xe tốt nhất không nhất thiết phải là bánh xe có giá mua thấp nhất hoặc thời gian sử dụng lý thuyết dài nhất. Nó là thiết bị duy trì hiệu suất mài đáng tin cậy, chất lượng cạnh chấp nhận được và mức tiêu thụ có thể dự đoán được trong suốt chu kỳ sản xuất.