Oct 10,2026
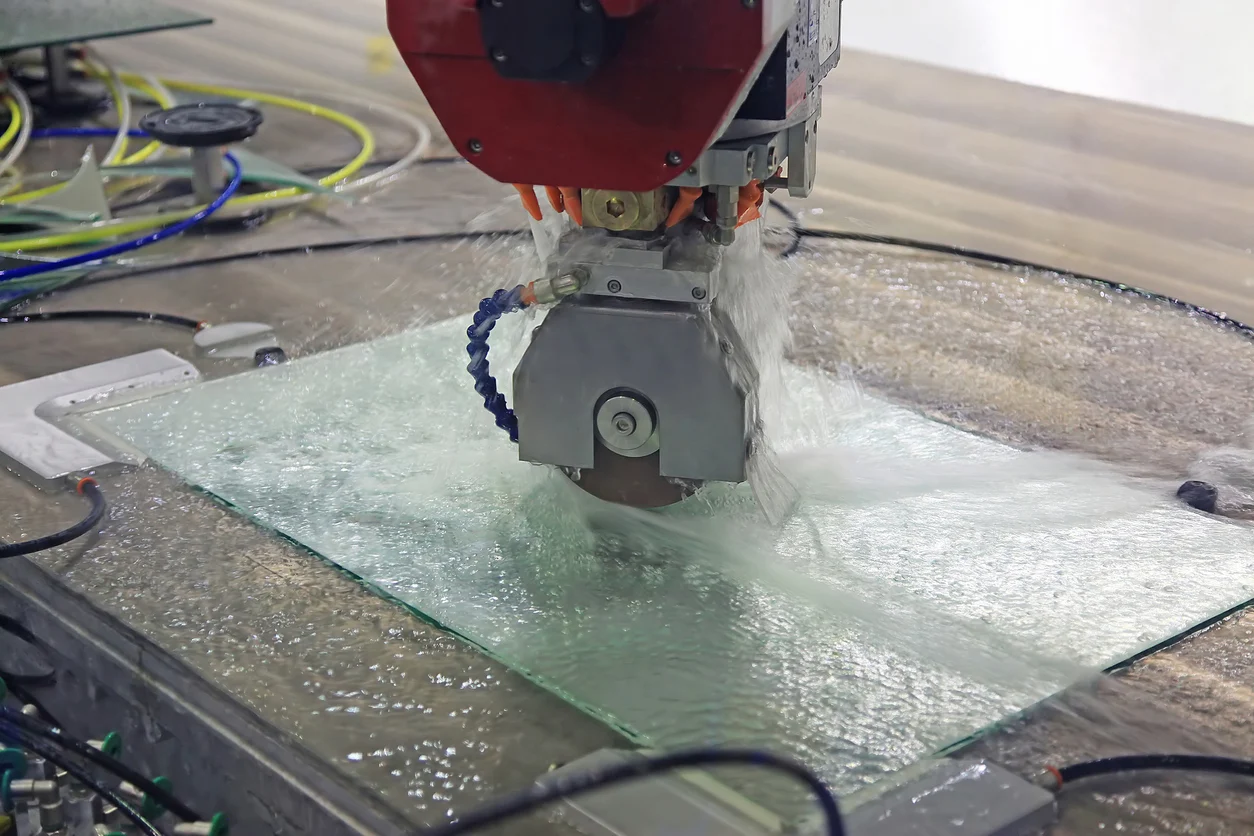
Bánh mài được sử dụng như thế nào trong quá trình gia công kính trưng bày xe?
Thiệt hại bề mặt là một trong những mối quan tâm chính về chất lượng trong quá trình mài tấm bán dẫn. Quá trình mài loại bỏ vật liệu khỏi bề mặt wafer để đạt được độ dày và độ chính xác về kích thước cần thiết, nhưng lực cơ học quá mức, điều kiện mài mòn không phù hợp, nhiệt hoặc quá trình xử lý không ổn định có thể ảnh hưởng đến bề mặt hoàn thiện.
Thiệt hại có thể xuất hiện dưới dạng vết xước hoặc sứt mẻ có thể nhìn thấy được, trong khi một số khuyết tật kéo dài bên dưới bề mặt và không thể nhìn thấy ngay lập tức. Đối với các tấm silicon và SiC được sử dụng trong xử lý chất bán dẫn, việc kiểm soát các khuyết tật này là rất quan trọng vì tình trạng của bề mặt nền ảnh hưởng đến quá trình xử lý tiếp theo và tính nhất quán của tấm bán dẫn thành phẩm.
Hư hỏng bề mặt wafer đề cập đến các khiếm khuyết hoặc thay đổi vật lý được tạo ra trên hoặc bên dưới bề mặt wafer trong quá trình mài. Mức độ nghiêm trọng phụ thuộc vào vật liệu tấm bán dẫn, đặc tính mài mòn, thông số mài, tình trạng dụng cụ, điều kiện làm mát và loại bỏ phoi.
Các dạng khuyết tật mài wafer phổ biến bao gồm:
Không phải tất cả các vết mài đều có ý nghĩa như nhau. Một mức độ kết cấu bề mặt nhất định có thể liên quan đến việc loại bỏ vật liệu, trong khi các vết xước sâu, vết nứt hoặc độ nhám quá mức có thể cho thấy các điều kiện mài không phù hợp với phôi.
Thiệt hại dưới bề mặt đặc biệt quan trọng vì nó có thể vẫn ở dưới bề mặt nhìn thấy được. Một tấm wafer có thể trông tương đối đồng nhất trong quá trình kiểm tra trực quan cơ bản trong khi vẫn còn chứa các vết nứt hoặc vật liệu bị hư hỏng bên dưới lớp đất. Vì lý do này, chất lượng bề mặt phải được đánh giá cùng với độ sâu mài dự định, yêu cầu loại bỏ vật liệu và các bước xử lý tiếp theo.
Để biết giải thích cơ bản về nguyên lý mài và vai trò của nó trong quá trình xử lý tấm bán dẫn, hãy xem phần mài tấm bán dẫn.
Nguyên nhân gây ra hư hỏng khi mài wafer thường liên quan đến nhiều yếu tố phối hợp với nhau chứ không phải do một vấn đề riêng lẻ. Sự tiếp xúc giữa dụng cụ mài mòn và tấm bán dẫn tạo ra các hiệu ứng cơ học và nhiệt, đồng thời những thay đổi trong điều kiện mài có thể làm thay đổi cách loại bỏ vật liệu.
Quá trình mài loại bỏ vật liệu wafer thông qua sự tiếp xúc lặp đi lặp lại giữa các hạt mài mòn và phôi. Khi lực mài trở nên quá mức, bề mặt wafer phải chịu áp lực cơ học lớn hơn.
Độ sâu mài quá mức là một nguyên nhân có thể. Loại bỏ quá nhiều vật liệu trong một lần mài có thể làm tăng tải trọng lên từng hạt mài mòn riêng lẻ và tăng lực cần thiết để loại bỏ vật liệu. Tốc độ tiến dao quá cao đối với dụng cụ và vật liệu đã chọn có thể gây ra tác động tương tự.
Những điều kiện này có thể tạo ra các vết mài sâu hơn, các vết nứt nhỏ, sứt mẻ cạnh hoặc hư hỏng dưới bề mặt. Rủi ro có thể nghiêm trọng hơn khi xử lý các vật liệu cứng và giòn vì chúng ít chịu được tải trọng cơ học quá mức.
Hạt mài mòn có ảnh hưởng trực tiếp đến cách loại bỏ vật liệu. Kích thước hạt kim cương ảnh hưởng đến sự cân bằng giữa hiệu quả loại bỏ vật liệu và tình trạng bề mặt thu được.
Các hạt mài mòn thô hơn có thể mang lại khả năng loại bỏ vật liệu cao hơn trong quá trình mài thô, nhưng chúng cũng có thể để lại kết cấu bề mặt rõ rệt hơn. Các hạt mịn hơn thường được sử dụng khi cần độ nhám bề mặt thấp hơn và bề mặt nền mịn hơn.
Điều này không có nghĩa là loại đá mài tốt nhất hiện có luôn là lựa chọn chính xác. Lựa chọn hạt sạn phải tương ứng với giai đoạn nghiền, vật liệu tấm bán dẫn, loại bỏ vật liệu cần thiết và chất lượng bề mặt mục tiêu. Sử dụng loại hạt mài không phù hợp có thể làm giảm hiệu quả mài hoặc tăng khả năng xảy ra các khuyết tật bề mặt không mong muốn.
Một dụng cụ mài mới hoặc được điều chỉnh thích hợp có thể duy trì hoạt động cắt ổn định hơn. Tuy nhiên, khi bề mặt bị mài mòn, hoạt động cắt có thể thay đổi.
Bánh mài wafer bị mòn có thể làm giảm hiệu quả cắt. Thay vì loại bỏ vật liệu một cách hiệu quả thông qua tác động mài mòn mạnh, nhiều năng lượng hơn có thể bị tiêu hao do cọ xát và ma sát. Điều này có thể làm tăng lực nghiền và sinh nhiệt đồng thời làm giảm độ ổn định của quy trình.
Do đó, độ mòn của dụng cụ cần được xem xét khi điều tra sự gia tăng đột ngột các vết trầy xước, độ nhám, lực mài hoặc các khuyết tật bề mặt khác. Các thông số mài tương tự có thể không tạo ra kết quả tương tự sau khi bề mặt làm việc của dụng cụ thay đổi đáng kể.
Quá trình mài tạo ra nhiệt khi chất mài mòn tương tác với tấm bán dẫn. Nếu nhiệt không được kiểm soát hiệu quả, nhiệt độ tăng cục bộ có thể ảnh hưởng đến độ ổn định của quá trình nghiền.
Các mảnh vụn mài cũng cần phải được loại bỏ khỏi khu vực tiếp xúc. Khi phoi và vật liệu bị loại bỏ không được làm sạch hiệu quả, chúng có thể cản trở sự tiếp xúc mài mòn của phôi và góp phần khiến quá trình mài không ổn định.
Vì lý do này, việc làm mát và loại bỏ chip không chỉ đơn thuần là các hoạt động hỗ trợ. Chúng là một phần của việc duy trì môi trường mài ổn định, đặc biệt khi có yêu cầu xử lý tốc độ cao hoặc bề mặt mịn.
Dụng cụ mài cần phải phù hợp với vật liệu đang được xử lý và giai đoạn mài cụ thể. Silicon, SiC và các vật liệu bán dẫn khác không phản ứng giống nhau với cùng điều kiện mài mòn.
Việc lựa chọn công cụ cũng cần xem xét tốc độ loại bỏ vật liệu cần thiết, độ hoàn thiện bề mặt, thiết bị mài và các thông số quy trình. Một công cụ hoạt động tốt trong một tập hợp các điều kiện có thể không mang lại kết quả tương tự khi vật liệu tấm bán dẫn hoặc giai đoạn mài thay đổi.
Đây là lý do tại sao hư hỏng bề mặt do mài gây ra phải được đánh giá từ cả góc độ dụng cụ và quy trình thay vì chỉ quy cho bánh mài.
Các thông số mài xác định mức độ tương tác mạnh mẽ của dụng cụ mài mòn với tấm bán dẫn. Ngay cả khi chọn bánh mài phù hợp, việc cài đặt thông số không phù hợp có thể làm tăng ứng suất cơ học hoặc nhiệt và dẫn đến chất lượng bề mặt không nhất quán.
| Thông số mài | Tác động tiềm tàng đối với thiệt hại bề mặt |
|---|---|
| Độ sâu mài | Độ sâu quá mức có thể làm tăng lực mài và hư hỏng dưới bề mặt |
| Tốc độ nạp | Thức ăn quá mức có thể làm tăng tải trọng cơ học và khuyết tật bề mặt |
| Tốc độ mài | Tốc độ không phù hợp có thể ảnh hưởng đến khả năng sinh nhiệt và độ ổn định khi mài |
| Kích thước hạt sạn | Grit không phù hợp có thể ảnh hưởng đến trầy xước và độ nhám bề mặt |
Độ sâu mài ảnh hưởng trực tiếp đến lượng vật liệu được loại bỏ trong quá trình nghiền. Độ sâu lớn hơn có thể cải thiện hiệu quả loại bỏ nhưng nó cũng làm tăng lượng vật liệu mà mỗi tương tác mài mòn cần loại bỏ.
Nếu độ sâu quá lớn đối với vật liệu wafer và dụng cụ mài, lực mài có thể tăng lên và bề mặt có thể bị hư hại sâu hơn. Nghiền mịn thường yêu cầu loại bỏ vật liệu được kiểm soát nhiều hơn so với giai đoạn mài thô.
Tốc độ tiến dao mài ảnh hưởng đến tốc độ di chuyển của dao so với phôi. Tốc độ tiến dao cao hơn có thể làm tăng nhu cầu loại bỏ vật liệu đặt trên bề mặt bị mài mòn.
Nếu tốc độ tiến dao đã chọn không tương thích với bánh mài, vật liệu tấm bán dẫn và độ sâu mài thì quy trình có thể trở nên kém ổn định hơn. Các vết xước, độ nhám hoặc các khuyết tật khác có thể trở nên dễ nhận thấy hơn khi tải trọng cơ học tăng lên.
Tốc độ mài ảnh hưởng đến tương tác mài mòn và sinh nhiệt. Phạm vi thích hợp phụ thuộc vào thiết bị, dụng cụ mài, vật liệu bán dẫn và các yêu cầu của quy trình.
Do đó, việc coi tốc độ cao hơn là tự động tốt hơn là không phù hợp. Mục tiêu là điều kiện mài ổn định giúp loại bỏ vật liệu cần thiết mà không tạo ra nhiệt quá mức hoặc ứng suất cơ học.
Kích thước hạt sạn có mối quan hệ trực tiếp với đặc tính của bề mặt đất. Các hạt thô rất hữu ích khi loại bỏ vật liệu là yêu cầu chính, trong khi các hạt mịn hơn sẽ thích hợp hơn khi cần có bề mặt mịn hơn.
Do đó, sự chuyển tiếp giữa các giai đoạn mài cần được xem xét khi lựa chọn kích thước hạt mài. Sự lựa chọn đúng đắn là sự lựa chọn mang lại sự cân bằng thích hợp giữa hiệu quả loại bỏ, độ nhám bề mặt và kiểm soát hư hỏng.
Bánh mài là bề mặt cắt trực tiếp giữa máy và wafer nên đặc tính mài mòn và điều kiện làm việc của nó có ảnh hưởng đáng kể đến chất lượng bề mặt.
Đối với các ứng dụng bán dẫn, chất mài mòn kim cương được sử dụng rộng rãi vì chúng có thể loại bỏ vật liệu hiệu quả đối với các phôi cứng và giòn. Đĩa mài kim cương để mài tấm bán dẫn cần có khả năng cắt phù hợp trong khi vẫn duy trì sự tiếp xúc ổn định với tấm bán dẫn.
Ba khía cạnh đặc biệt quan trọng: hạt mài mòn, tình trạng bánh xe và khả năng của bề mặt làm việc để hỗ trợ loại bỏ vật liệu và xả phoi.
Nên chọn đĩa mài wafer phù hợp theo yêu cầu xử lý và vật liệu wafer thay vì chỉ dựa vào cấp độ mài mòn. Trong quá trình mài thô, hiệu quả loại bỏ vật liệu có thể được chú ý nhiều hơn. Trong quá trình mài mịn, chất lượng bề mặt và việc loại bỏ vật liệu được kiểm soát trở nên quan trọng hơn.
Tình trạng của bề mặt mài cũng có vấn đề. Khi các hạt mài mòn mất khả năng cắt hiệu quả, hoạt động mài có thể chuyển sang ma sát và cọ xát lớn hơn. Điều này có thể làm tăng nhiệt và lực, có thể góp phần gây ra các khuyết tật bề mặt.
Do đó, đối với các ứng dụng tấm bán dẫn, dụng cụ mài phải được đánh giá cùng với các thông số của thiết bị và quy trình. Meijie cung cấp các giải pháp mài để xử lý chất bán dẫn bao gồm các ứng dụng liên quan đến vật liệu bán dẫn và các yêu cầu mài chính xác.
Quá trình mài wafer SiC đặt ra những thách thức khác so với quá trình nghiền wafer silicon thông thường vì cacbua silic là vật liệu cực kỳ cứng và giòn. Đặc tính vật liệu của nó đặt ra yêu cầu cao hơn về hiệu suất mài mòn, độ ổn định khi mài và kiểm soát quy trình.
Trong quá trình mài wafer cacbua silic, sự tương tác giữa chất mài mòn kim cương và bề mặt SiC cần phải được kiểm soát cẩn thận. Tải cơ học quá mức có thể góp phần tạo ra các vết nứt, sứt mẻ, trầy xước và hư hỏng dưới bề mặt.
Dụng cụ mài cũng cần duy trì hoạt động cắt hiệu quả đối với vật liệu cứng. Nếu điều kiện mài mòn, lựa chọn hạt mài hoặc các thông số mài không phù hợp thì việc loại bỏ vật liệu có thể trở nên kém ổn định hơn và bề mặt có thể xuất hiện các khuyết tật nghiêm trọng hơn.
Điều này không có nghĩa là mọi quy trình nghiền SiC đều yêu cầu các thông số giống nhau. Thiết bị, thông số kỹ thuật của tấm bán dẫn, giai đoạn nghiền, đặc tính mài mòn và chất lượng bề mặt cần thiết đều ảnh hưởng đến các điều kiện thích hợp.
Vì lý do này, SiC nên được coi là một ứng dụng mài dành riêng cho vật liệu thay vì chỉ áp dụng các cài đặt tương tự được sử dụng cho tấm silicon.
Giảm thiệt hại khi mài wafer đòi hỏi phải kiểm soát cả dụng cụ mài và các điều kiện của quy trình. Không có một tham số nào có thể loại bỏ được tất cả các loại khuyết tật bề mặt.
Các biện pháp chính bao gồm:
Việc điều chỉnh tham số phải dựa trên loại lỗi được quan sát. Ví dụ, các vết trầy xước tăng đột ngột có thể yêu cầu kiểm tra độ nhám mài mòn và tình trạng bánh xe, trong khi sự sứt mẻ quá mức có thể cho thấy rằng tải trọng cơ học hoặc các điều kiện mài cần phải được xem xét lại.
Việc lựa chọn công cụ cũng cần được cân nhắc trước khi thực hiện những thay đổi lớn đối với thông số máy. Một quy trình có thể vẫn khó ổn định nếu dụng cụ mài mòn không phù hợp với vật liệu hoặc giai đoạn mài cần thiết.
Để mài chất bán dẫn có độ chính xác cao, tính nhất quán thường hữu ích hơn là chỉ tăng tốc độ loại bỏ vật liệu. Một quy trình ổn định giúp duy trì chất lượng bề mặt có thể dự đoán được từ tấm wafer này sang tấm wafer tiếp theo.
Xác định loại hư hỏng là quan trọng trước khi quyết định cách khắc phục quá trình mài. Những khiếm khuyết khác nhau có thể chỉ ra những nguyên nhân khác nhau.
Kiểm tra bề mặt có thể được sử dụng để xác định các vết trầy xước, vết mài, vết nứt và sứt mẻ có thể nhìn thấy được. Các phép đo độ nhám bề mặt có thể cung cấp thông tin định lượng về tình trạng hoàn thiện và giúp xác định xem quá trình mài có tạo ra bề mặt cần thiết hay không.
Thiệt hại dưới bề mặt đòi hỏi sự chú ý nhiều hơn vì nó có thể không được nhìn thấy trong quá trình kiểm tra bề mặt cơ bản. Khi ứng dụng yêu cầu, có thể sử dụng các phương pháp kiểm tra bổ sung để đánh giá thiệt hại bên dưới mặt đất.
Mục đích của việc kiểm tra không chỉ đơn giản là xác định xem tấm bán dẫn có mịn hay không. Nó nhằm xác định xem quá trình mài có tạo ra điều kiện bề mặt đáp ứng các yêu cầu của giai đoạn xử lý tiếp theo hay không.
Đúng. Tương tác cơ học giữa các hạt mài mòn và tấm bán dẫn có thể tạo ra hư hỏng bên dưới bề mặt nhìn thấy được, đặc biệt khi lực mài, điều kiện mài mòn hoặc đặc tính vật liệu không được kiểm soát đúng cách.
Các vết xước do mài wafer có thể liên quan đến việc lựa chọn hạt mài mòn, tình trạng bánh mài, tải cơ học quá mức, điều kiện mài không ổn định hoặc loại bỏ các mảnh vụn mài không đủ. Nguyên nhân thực tế cần được đánh giá cùng với các thông số mài và tình trạng dụng cụ.
Các vết nứt và sứt mẻ khi mài wafer có thể xảy ra khi ứng suất cơ học tạo ra trong quá trình mài vượt quá mức vật liệu có thể chịu được. Độ sâu mài quá mức, tốc độ tiến dao, điều kiện mài mòn không phù hợp hoặc tính chất giòn của vật liệu bán dẫn có thể làm tăng rủi ro.
Kích thước hạt kim cương ảnh hưởng đến khả năng loại bỏ vật liệu và độ bóng bề mặt. Các hạt thô hơn có thể hỗ trợ loại bỏ vật liệu mạnh mẽ hơn, trong khi các hạt mịn hơn thường được sử dụng khi cần có bề mặt mịn hơn. Độ nhám thích hợp phụ thuộc vào giai đoạn mài, vật liệu wafer và chất lượng bề mặt mục tiêu.
Hư hỏng bề mặt trong quá trình mài wafer thường là kết quả của sự tương tác giữa lực cơ học, tình trạng mài mòn, thông số mài, nhiệt, loại bỏ phoi và vật liệu wafer. Các vết trầy xước và độ nhám có thể nhìn thấy được trên bề mặt hoàn thiện, trong khi các vết nứt và hư hỏng dưới bề mặt có thể cần được kiểm tra bổ sung.
Do đó, việc kiểm soát hiệu quả bắt đầu bằng việc kết hợp bánh mài kim cương hoặc đĩa mài bán dẫn với giai đoạn bán dẫn và xử lý, sau đó là kiểm soát thích hợp độ sâu mài, tốc độ tiến dao, tốc độ và tình trạng dụng cụ.
Đối với các tấm silicon và SiC, quá trình mài ổn định phụ thuộc vào việc duy trì quy trình loại bỏ vật liệu được kiểm soát thay vì chỉ theo đuổi tốc độ loại bỏ tối đa. Một công cụ mài phù hợp và các điều kiện quy trình phù hợp mang lại cơ sở đáng tin cậy hơn cho chất lượng bề mặt wafer ổn định.