Aug 07,2026
Cách chọn Bánh mài kính PV phù hợp cho dây chuyền sản xuất của bạn
Các thành phần gốm bán dẫn thường yêu cầu nhiều hơn bề mặt phẳng đơn giản hoặc các lỗ khoan. Các rãnh, cạnh cong, các đặc điểm lõm và các biên dạng gia công khác có thể cần thiết để đáp ứng các bản vẽ thành phần, yêu cầu lắp ráp hoặc thông số kỹ thuật thiết kế thiết bị. Việc tạo ra các tính năng này bằng gốm cứng, giòn đòi hỏi phải kiểm soát cẩn thận hình dạng dụng cụ, đường gia công và quy trình loại bỏ vật liệu.
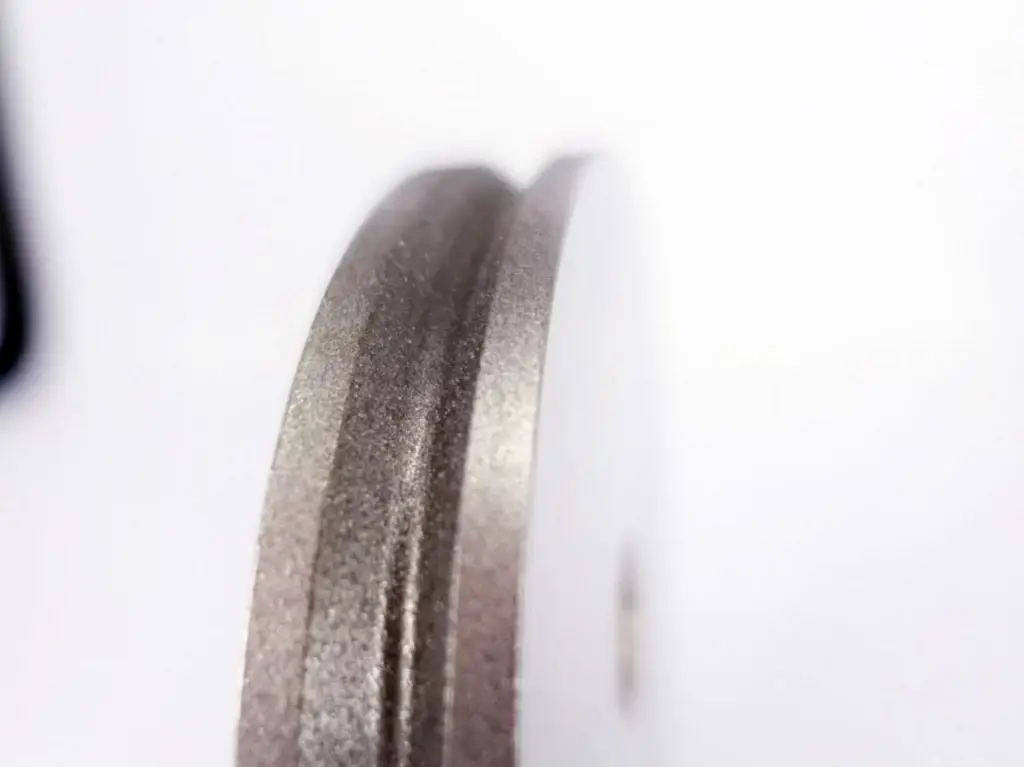
Gia công rãnh gốm bán dẫn và gia công biên dạng gốm thường liên quan đến các công cụ mài kim cương vì những công cụ này được thiết kế để xử lý các vật liệu cứng. Tuy nhiên, phương pháp thích hợp còn phụ thuộc vào tính năng được sản xuất, vật liệu gốm, kích thước yêu cầu và khả năng của máy. Một công cụ phù hợp để chuốt rãnh có thể không phải là lựa chọn tốt nhất cho mọi đường cong hoặc đặc điểm hẹp.
Hiểu cách các phương pháp gia công, lựa chọn công cụ và kiểm tra phối hợp với nhau giúp nhà sản xuất phát triển một quy trình đáp ứng yêu cầu của từng bộ phận mà không cần dựa vào một bộ tham số duy nhất cho mọi ứng dụng.
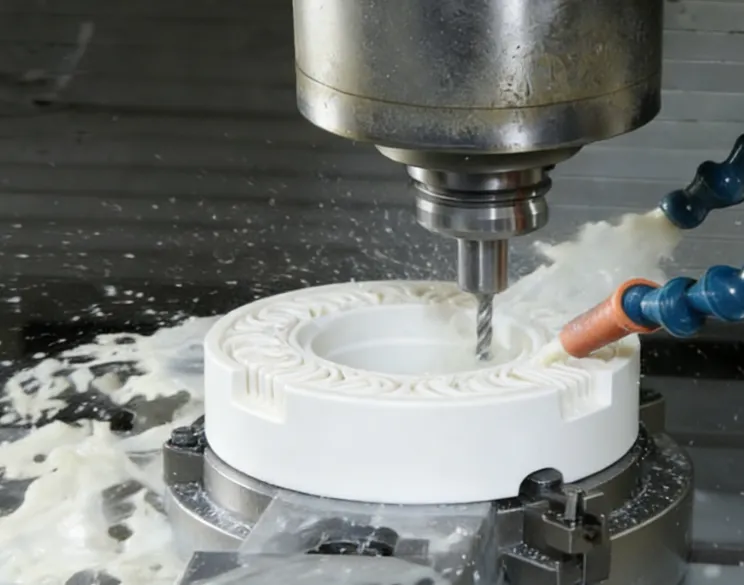
Rãnh và biên dạng phục vụ các mục đích hình học khác nhau nên yêu cầu gia công của chúng không giống nhau. Một rãnh thường được xác định bởi chiều rộng, chiều sâu, hình dạng mặt cắt ngang và vị trí của nó trên bộ phận. Bằng cách so sánh, một cấu hình được gia công có thể bao gồm các cạnh cong, vòng cung, phần chuyển tiếp hoặc đường viền bên ngoài phức tạp hơn. Một số thành phần yêu cầu cả hai tính năng, khiến việc truy cập công cụ và kiểm soát kích thước trở nên đặc biệt quan trọng.
Độ khó càng tăng lên khi những đặc điểm này được sản xuất bằng vật liệu gốm sứ. Các loại gốm như alumina, zirconia, silicon cacbua và silicon nitrit được sử dụng trong thiết bị bán dẫn, nhưng đặc tính gia công của chúng thay đổi tùy theo vật liệu và cấp độ. Độ cứng của chúng có thể đòi hỏi phải loại bỏ vật liệu nhiều, trong khi độ giòn của chúng có nghĩa là ứng suất cục bộ trong quá trình gia công có thể dẫn đến sứt mẻ cạnh hoặc hư hỏng bề mặt.
Gia công rãnh trên các bộ phận bằng gốm cũng có những hạn chế thực tế liên quan đến khả năng tiếp cận dụng cụ. Rãnh hẹp có thể yêu cầu dụng cụ có đường kính làm việc nhỏ, trong khi tính năng sâu hơn có thể yêu cầu đủ chiều dài hiệu quả để tiếp cận khu vực mục tiêu. Nếu hình dạng dao không khớp với tính năng, quy trình có thể tạo ra hình dạng rãnh không chính xác hoặc gây khó khăn cho việc duy trì kích thước nhất quán dọc theo toàn bộ đường gia công.
Gia công biên dạng đưa ra những cân nhắc bổ sung. Công cụ phải tuân theo đường viền dự định trong khi vẫn duy trì hình dạng cần thiết. Những thay đổi đột ngột về hướng, hạn chế tiếp cận hoặc loại bỏ vật liệu không nhất quán có thể ảnh hưởng đến hình dạng hoàn thiện. Máy, cách sắp xếp phôi, cấu hình dụng cụ và đường dẫn được lập trình đều ảnh hưởng đến kết quả.
Những thách thức này cần được đánh giá dựa trên bản vẽ thành phần thay vì coi đó là một vấn đề chung. Phải xác định chiều rộng và chiều sâu của rãnh, hình dạng biên dạng, tình trạng cạnh và dung sai kích thước trước khi chọn phương pháp gia công.
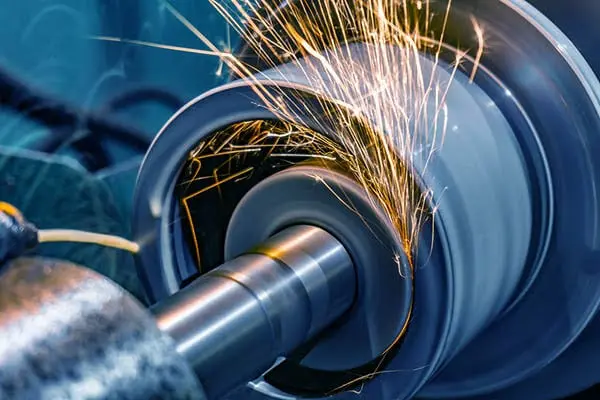
Mài kim cương cho các bộ phận gốm là một phương pháp gia công quan trọng khi vật liệu gốm cứng cần được tạo hình hoặc hoàn thiện. Chất mài mòn kim cương phù hợp cho các ứng dụng loại bỏ vật liệu đòi hỏi khắt khe, nhưng cấu hình dụng cụ và điều kiện vận hành phải phù hợp với phôi và tính năng được gia công.
Việc lựa chọn nguyên công gia công phụ thuộc vào hình dạng yêu cầu. Một rãnh có thể được tạo ra thông qua hoạt động mài hoặc chuốt phù hợp, trong khi cạnh cong hoặc đường viền bên ngoài có thể yêu cầu hình dạng dao khác và chuyển động dao được kiểm soát. Phay nền và các nguyên công mài quy định khác cũng có thể liên quan đến các thành phần gốm bán dẫn cụ thể.
Thiết bị điều khiển số máy tính (CNC) có thể giúp hướng dẫn một công cụ dọc theo đường dẫn đã được lập trình. Đối với một biên dạng, đường dẫn phải tương ứng với đường viền dự định. Đối với rãnh, quy trình phải kiểm soát vị trí, chiều rộng, chiều sâu và mặt cắt ngang của nó. Điều khiển CNC không loại bỏ nhu cầu lựa chọn công cụ thích hợp hoặc xác minh quy trình; kết quả cuối cùng vẫn phụ thuộc vào khả năng của máy, tình trạng dụng cụ, độ bám phôi và các thông số gia công.
Kích thước vật lý của công cụ đặc biệt quan trọng. Một công cụ quá lớn có thể không đạt được đặc điểm hẹp hoặc tái tạo được hình dạng mong muốn của nó. Một dụng cụ có chiều dài hiệu dụng không đủ có thể không đạt được độ sâu cần thiết. Ngược lại, việc chọn một công cụ chỉ vì nó nhỏ không đảm bảo mang lại kết quả phù hợp, vì độ cứng, khả năng tiếp cận và hoạt động dự định cũng phải được xem xét.
Đầu mài gốm bán dẫn của Meijie được liệt kê để xử lý các vật liệu gốm bao gồm alumina, zirconia, cacbua silic và silicon nitrit. Các ứng dụng được chỉ định của nó bao gồm phay nền, mài cạnh hồ quang, mài ren, mài lỗ bên trong và chuốt rãnh. Những ứng dụng này làm cho nó trở thành một lựa chọn phù hợp để đánh giá khi lập kế hoạch cho một số hoạt động gia công gốm nhất định.
Các thông số được liệt kê của sản phẩm bao gồm đường kính chuôi 10 mm, chiều dài hiệu dụng 25–60 mm, kích thước hạt từ 60# đến 400#, tốc độ quay thiết bị 9.000–28.000 vòng/phút, tốc độ tiến dao 100–1.500 mm/phút và độ sâu mài 0,005–0,05 mm. Đây là các thông số kỹ thuật của sản phẩm, không phải là công thức chung cho gia công rãnh hoặc biên dạng. Cấu hình và điều kiện vận hành phù hợp phải được xác nhận đối với tính năng, máy móc và vật liệu dự định.
Khi so sánh các phương pháp, những cân nhắc chính là:
Đặc điểm hình học: Các yêu cầu về mặt cắt rãnh, độ sâu, hình dạng biên dạng và kích thước.
Khả năng tiếp cận công cụ: Liệu công cụ có thể tiếp cận khu vực mục tiêu với đủ chiều dài hiệu quả và hình học phù hợp hay không.
Khả năng của máy: Khả năng điều khiển chuyển động sẵn có, khả năng giữ phôi, phạm vi trục chính và độ ổn định của quy trình.
Phương pháp được lựa chọn phải dựa trên các yếu tố này cùng nhau. Nguyên công gia công hoạt động tốt đối với rãnh nông có thể không phù hợp với rãnh sâu hoặc biên dạng có độ cong chặt.
Kiểm soát kích thước bắt đầu bằng việc chuyển bản vẽ thành phần thành các yêu cầu gia công có thể đo lường được. Đối với một rãnh, chúng có thể bao gồm chiều rộng, chiều sâu, vị trí và hình học mặt cắt ngang. Đối với một biên dạng, các yêu cầu liên quan có thể bao gồm kích thước đường viền, bán kính, phần chuyển tiếp và mối quan hệ giữa tính năng được gia công và các bề mặt liền kề.
Hình dạng dụng cụ là một trong những yếu tố đầu tiên cần kiểm tra. Đường kính dụng cụ và hình dạng làm việc ảnh hưởng đến tính năng có thể được tạo ra, trong khi chiều dài hiệu dụng xác định khoảng cách mà dụng cụ có thể chạm vào phôi. Việc bố trí cán và kẹp cũng phải tương thích với thiết bị. Các kích thước này phải được kiểm tra trước khi gia công thay vì sửa chữa thông qua các điều chỉnh thử và sai sau khi lắp đặt một công cụ không phù hợp.
Đường chạy dao được lập trình là một yếu tố quan trọng khác. Một biên dạng có thể yêu cầu dụng cụ đi theo một đường cong liên tục hoặc một loạt các chuyển động được kết nối. Các lỗi trong đường dẫn được lập trình, thiết lập tọa độ hoặc định vị phôi có thể tạo ra sai lệch so với đường bao dự định. Đối với các rãnh, đường dẫn phải duy trì đúng vị trí và hướng đồng thời kiểm soát vật liệu được loại bỏ dọc theo đặc điểm.
Các thông số gia công ảnh hưởng đến quá trình loại bỏ và tình trạng của bề mặt hoàn thiện. Tốc độ trục chính, tốc độ tiến dao và độ sâu mài phải được xem xét cùng nhau, với các điều chỉnh dựa trên vật liệu gốm, thông số kỹ thuật của dụng cụ, thiết bị và hình học tính năng. Việc tăng tốc độ tiến dao hoặc độ sâu mài mà không xác nhận quy trình đạt được có thể ảnh hưởng đến chất lượng bề mặt hoặc tính nhất quán về kích thước. Tương tự, vận hành ở một tốc độ cụ thể không đảm bảo mang lại kết quả như nhau trên các công cụ và máy móc khác nhau.
Bảng sau đây tóm tắt các biện pháp kiểm soát chính và những gì cần được xác minh.
| yếu tố kiểm soát | Ảnh hưởng tiềm tàng | Trọng tâm xác minh |
|---|---|---|
| Hình học công cụ | Hình dạng rãnh, quyền truy cập tính năng và kích thước có thể đạt được | Đường kính, hình dạng làm việc, chiều dài hiệu quả |
| Đường chạy dao CNC | Độ chính xác và nhất quán của đường viền | Định nghĩa đường dẫn, định vị, cắt quá mức cục bộ |
| Thông số mài | Loại bỏ vật liệu và tình trạng bề mặt | Tốc độ, tốc độ tiến dao, độ sâu mài |
| Làm việc và thiết lập | Vị trí đặc trưng và độ lặp lại | Kẹp, căn chỉnh, vị trí phôi |
| Điều tra | Sự phù hợp với yêu cầu bản vẽ | Chiều rộng, chiều sâu, kích thước hồ sơ |
Việc kiểm tra phải dựa trên bản vẽ thực tế và các tiêu chí chấp nhận. Tùy thuộc vào tính năng, điều này có thể liên quan đến việc đo kích thước, kiểm tra biên dạng hoặc kiểm tra các cạnh và bề mặt được gia công. Một bộ phận có thể đáp ứng độ sâu rãnh danh nghĩa trong khi vẫn có những hư hỏng ở cạnh không thể chấp nhận được, do đó, việc kiểm tra kích thước và kiểm tra chất lượng bề mặt không được coi là có thể thay thế cho nhau.
Tính nhất quán của quy trình cũng phụ thuộc vào tình trạng của dụng cụ. Những thay đổi về độ mòn dụng cụ có thể ảnh hưởng đến trạng thái gia công và kích thước được tạo ra theo thời gian. Việc thiết lập tần suất kiểm tra thích hợp và xem xét kết quả của các bộ phận lặp đi lặp lại có thể giúp xác định các thay đổi trước khi chúng dẫn đến lô thành phần không phù hợp lớn hơn.
Mục tiêu không phải là áp dụng các thông số gia công mạnh mẽ nhất mà là đạt được hình dạng và điều kiện bề mặt cần thiết trong khả năng của thiết bị và dụng cụ.
Sứt mẻ cạnh là một trong những mối quan tâm trong gia công rãnh gốm. Bởi vì vật liệu gốm rất giòn nên ứng suất cục bộ trong quá trình loại bỏ vật liệu có thể làm hỏng cạnh của rãnh hoặc ranh giới của biên dạng gia công. Mức độ hư hỏng phụ thuộc vào vật liệu, đặc điểm hình học, tình trạng dụng cụ và quy trình gia công. Do đó, một cạnh bị sứt mẻ phải được điều tra theo ngữ cảnh thay vì tự động quy cho một tham số vận hành.
Độ lệch kích thước là một vấn đề khác có thể xảy ra. Rãnh có thể quá rộng, quá sâu hoặc được định vị không chính xác, trong khi biên dạng có thể không tuân theo đường viền dự định. Các yếu tố góp phần tiềm ẩn bao gồm hình dạng dụng cụ, căn chỉnh phôi, tình trạng máy, độ mòn dụng cụ và lỗi lập trình. Việc thay đổi tốc độ nạp liên tục mà không kiểm tra các yếu tố khác này có thể không giải quyết được nguyên nhân thực tế.
Thiệt hại bề mặt cũng có thể xảy ra trong quá trình mài. Sự xuất hiện và mức độ nghiêm trọng của hư hỏng phụ thuộc vào vật liệu và điều kiện gia công. Việc kiểm tra sẽ xác định xem sự cố chỉ giới hạn ở cạnh nhìn thấy được hay còn ảnh hưởng đến bề mặt gia công. Khi thành phần có các yêu cầu về bề mặt hoặc kích thước được xác định thì việc đánh giá nên sử dụng các tiêu chí đó thay vì chỉ đánh giá trực quan chung.
Quy trình khắc phục sự cố có cấu trúc giúp tách biệt các nguyên nhân có thể xảy ra:
Kiểm tra dụng cụ: Kiểm tra độ mòn, hư hỏng và sự không khớp giữa hình dạng dụng cụ và tính năng được yêu cầu.
Xem lại thiết lập và quy trình: Xác nhận vị trí phôi, đường chạy dao và các tham số gia công đã chọn.
Xác minh kết quả: Đo các kích thước quan trọng và kiểm tra tình trạng cạnh và bề mặt theo yêu cầu của thành phần.
Những thay đổi cần được đánh giá một cách có hệ thống. Nếu nhiều biến số bị thay đổi cùng một lúc thì sẽ khó xác định được thay đổi nào đã cải thiện hoặc làm xấu đi kết quả. Khi cần thiết, thử nghiệm có kiểm soát sử dụng phôi đại diện có thể giúp xác định xem cấu hình dao và điều kiện gia công có phù hợp hay không trước khi sản xuất hoàn chỉnh.
Lựa chọn công cụ và kiểm soát quy trình có liên quan với nhau nhưng chúng không thể thay thế cho nhau. Một công cụ phù hợp không thể bù đắp cho việc định vị sai hoặc đường chạy dao không phù hợp. Tương tự như vậy, một đường dẫn được lập trình tốt không thể khắc phục được sự không khớp cơ bản giữa hình dạng công cụ và tính năng được tạo ra.
Việc lựa chọn công cụ nên bắt đầu bằng hình dạng của đối tượng địa lý thay vì chỉ tên sản phẩm. Đối với rãnh, chiều rộng, chiều sâu, mặt cắt ngang và vị trí cần thiết giúp xác định kích thước dụng cụ và hình dạng làm việc. Đối với một biên dạng, phải xem xét đường viền, hình dạng góc và khả năng tiếp cận của bề mặt mục tiêu. Không nên cho rằng cùng một công cụ phù hợp với mọi tính năng trên một thành phần.
Vật liệu gốm và tình trạng hoàn thiện cần thiết cũng rất quan trọng. Alumina, zirconia, silicon cacbua và silicon nitrit không được tự động coi là vật liệu gia công có thể thay thế cho nhau. Loại vật liệu, hình dạng thành phần và các yêu cầu chất lượng cụ thể có thể ảnh hưởng đến việc lựa chọn công cụ và điều kiện vận hành. Do đó, kích thước hạt mài thích hợp và các thông số mài phải được xác nhận dựa trên ứng dụng thực tế.
Kích thước dao cần phải phù hợp với máy và nhiệm vụ gia công. Các kiểm tra liên quan bao gồm đường kính dụng cụ, đường kính thân, chiều dài hiệu dụng, bố trí kẹp và phạm vi hoạt động cho phép. Đối với các tính năng sâu hoặc hẹp, phạm vi tiếp cận và quyền truy cập có thể rất quan trọng. Đối với các biên dạng phức tạp hơn, công cụ phải có khả năng đi theo đường viền yêu cầu mà không ảnh hưởng đến các bề mặt lân cận.
Bản thân hoạt động gia công cũng phải được xem xét. Khoan, mài lỗ, doa, chuốt rãnh và mài biên dạng là các hoạt động khác nhau, ngay cả khi chúng liên quan đến các dụng cụ hoặc vật liệu phôi tương tự. Chọn một sản phẩm vì nó được mô tả là đầu mài gốm là chưa đủ; các ứng dụng và kích thước được ghi lại của nó cần được xem xét.
Ví dụ, đầu mài của Meijie để gia công lỗ gốm bán dẫn được chỉ định để khoan mổ, mài lỗ, doa lỗ và chuốt rãnh. Đường kính đầu được liệt kê của nó là 0,5–5 mm, đường kính thân là 6 mm, chiều dài hiệu dụng là 2–20 mm, kích thước hạt là 100#–600# và độ sâu mài là 0,005–0,02 mm. Trang sản phẩm không chỉ định tốc độ quay hoặc tốc độ tiến dao, vì vậy không nên suy ra những giá trị này.
Sản phẩm này có thể đáng được đánh giá để có các hoạt động liên quan đến lỗ hoặc chi tiết nhỏ phù hợp, nhưng thông số kỹ thuật của nó không chứng minh được rằng nó phù hợp với mọi rãnh hoặc biên dạng phức tạp. Hoạt động dự định, kích thước yêu cầu và thiết lập máy vẫn cần được kiểm tra.
Việc xem xét lựa chọn công cụ thực tế phải bao gồm những nội dung sau:
| Yếu tố lựa chọn | Câu hỏi để xác nhận |
|---|---|
| Hình học đặc trưng | Kích thước rãnh hoặc hình dạng hồ sơ cần thiết là gì? |
| Kích thước công cụ | Đường kính, thân và chiều dài hiệu quả có phù hợp không? |
| Chất liệu và chất lượng | Loại gốm nào đang được gia công và áp dụng tiêu chí chất lượng nào? |
| Khả năng tương thích của máy | Phương pháp kẹp và điều kiện vận hành có tương thích với thiết bị không? |
| Xác thực quy trình | Cấu hình đề xuất có thể đáp ứng các yêu cầu về bản vẽ trong một thử nghiệm đại diện không? |
Việc thử nghiệm và kiểm tra tiếp theo sẽ cung cấp bằng chứng cho thấy công cụ và quy trình được đề xuất là phù hợp. Khi một thành phần có nhiều tính năng khác nhau, mỗi hoạt động phải được đánh giá theo yêu cầu riêng thay vì cho rằng một cấu hình công cụ sẽ mang lại kết quả tốt nhất cho tất cả các tính năng đó.
Gia công rãnh gốm bán dẫn và gia công biên dạng gốm đòi hỏi một cách tiếp cận phối hợp về hình học dụng cụ, đường gia công, thông số vận hành và kiểm tra. Quy trình phù hợp phụ thuộc vào kích thước và hình dạng của chi tiết, vật liệu gốm và khả năng của máy. Đầu mài kim cương có thể hỗ trợ một số loại gia công gốm, nhưng các ứng dụng và thông số kỹ thuật được ghi lại trong tài liệu của chúng sẽ hướng dẫn lựa chọn.
Đối với các nhà sản xuất, ưu tiên thực tế là làm cho công cụ phù hợp với tính năng được yêu cầu, xác nhận các điều kiện gia công và kiểm tra cả kích thước và tình trạng bề mặt. Cách tiếp cận này cung cấp cơ sở đáng tin cậy hơn để tạo ra các rãnh và biên dạng đáp ứng các yêu cầu về bản vẽ thành phần.