Sep 11,2026
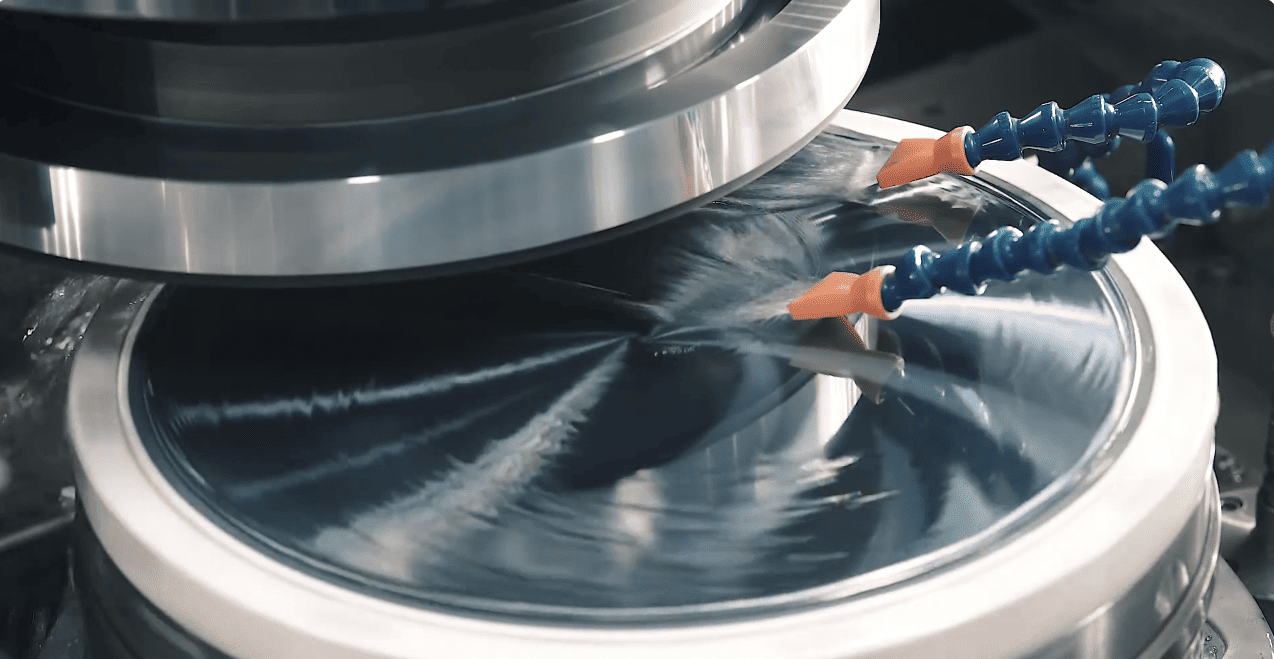
Mài wafer bán dẫn là gì?
Quá trình xử lý kính khối lượng lớn gây áp lực liên tục lên mọi bộ phận của dây chuyền sản xuất. Khi hàng nghìn tấm kính đi qua thiết bị mài và mài mỗi ngày, ngay cả một tổn thất nhỏ về hiệu suất mài cũng có thể dẫn đến thời gian chu kỳ dài hơn, thay bánh xe thường xuyên hơn, tiêu thụ mài mòn cao hơn và chất lượng cạnh không nhất quán.
Do đó, đối với các nhà sản xuất gia công quang điện, ô tô, thiết bị gia dụng và các sản phẩm thủy tinh công nghiệp khác, việc nâng cao hiệu suất nghiền không chỉ đơn giản là vấn đề tăng tốc độ máy. Bánh mài thủy tinh , các thông số mài, điều kiện làm mát, độ ổn định của máy, đặc tính của kính và việc bảo dưỡng bánh xe đều phải phối hợp với nhau.
Cách tiếp cận phù hợp là tăng hiệu quả loại bỏ vật liệu trong khi vẫn kiểm soát được hiện tượng sứt mẻ, quá nhiệt, rung và mài mòn bánh xe. Bài viết này xem xét các yếu tố chính ảnh hưởng đến hiệu suất nghiền và giải thích những cách thực tế để cải thiện hiệu suất trong xử lý thủy tinh khối lượng lớn.
Hiệu suất nghiền thường gắn liền với tốc độ xử lý, nhưng hiệu quả sản xuất là một khái niệm rộng hơn. Hoạt động mài có thể chạy ở tốc độ tiến dao cao trong khi vẫn tạo ra kết quả tổng thể kém nếu bánh xe mòn nhanh hoặc cần phải thay thế và thay thế thường xuyên.
Trong chế biến kính công nghiệp, hiệu quả có thể được đánh giá thông qua một số chỉ số liên quan:
Một cách hữu ích để suy nghĩ về hiệu quả mài là lượng thủy tinh đủ tiêu chuẩn được xử lý trên một đơn vị thời gian sản xuất và chi phí mài mòn. Điều này đặc biệt quan trọng đối với các dây chuyền có khối lượng lớn, nơi mà một cải tiến nhỏ trong mỗi chu trình xử lý có thể tạo ra lợi nhuận hàng năm có ý nghĩa.
Vì lý do này, việc lựa chọn một bánh mài gia công thủy tinh phù hợp phải dựa trên toàn bộ quy trình sản xuất thay vì chỉ dựa trên tốc độ mài tối đa.
Một xưởng sản xuất có khối lượng thấp thường có thể bù đắp cho những thay đổi trong quy trình thông qua việc điều chỉnh thủ công. Sản xuất số lượng lớn có ít khả năng chấp nhận phương pháp này hơn.
Việc mài liên tục khiến bánh xe và máy phải chịu tải cơ học và nhiệt liên tục. Khi quá trình sản xuất tiếp tục, những thay đổi về hình dạng bánh xe, độ tiếp xúc với kim cương, điều kiện làm mát, độ rung của máy và vị trí kính có thể dần dần ảnh hưởng đến cạnh hoàn thiện.
Tình hình càng trở nên khắt khe hơn khi các dây chuyền sản xuất xử lý các độ dày, kích cỡ hoặc biên dạng cạnh khác nhau của kính.
Ví dụ, xử lý kính quang điện thường yêu cầu chất lượng cạnh ổn định ở tốc độ tiến dao tương đối cao. Kính ô tô có thể yêu cầu các biên dạng cạnh chuyên dụng hơn và khả năng tương thích thiết bị, trong khi kính thiết bị gia dụng có thể có các yêu cầu về độ dày và kích thước khác nhau.
Do đó, mục tiêu không chỉ đơn giản là làm cho bánh xe cắt nhanh hơn. Mục tiêu là thiết lập một hệ thống mài trong đó bánh mài có thể duy trì khả năng cắt và hình dạng của nó trong suốt chu kỳ sản xuất dài.
Bánh mài là một trong những biến quan trọng nhất trong quá trình này. Bánh xe được thiết kế cho một ứng dụng kính có thể không mang lại hiệu suất tương tự trên vật liệu hoặc dây chuyền sản xuất khác.
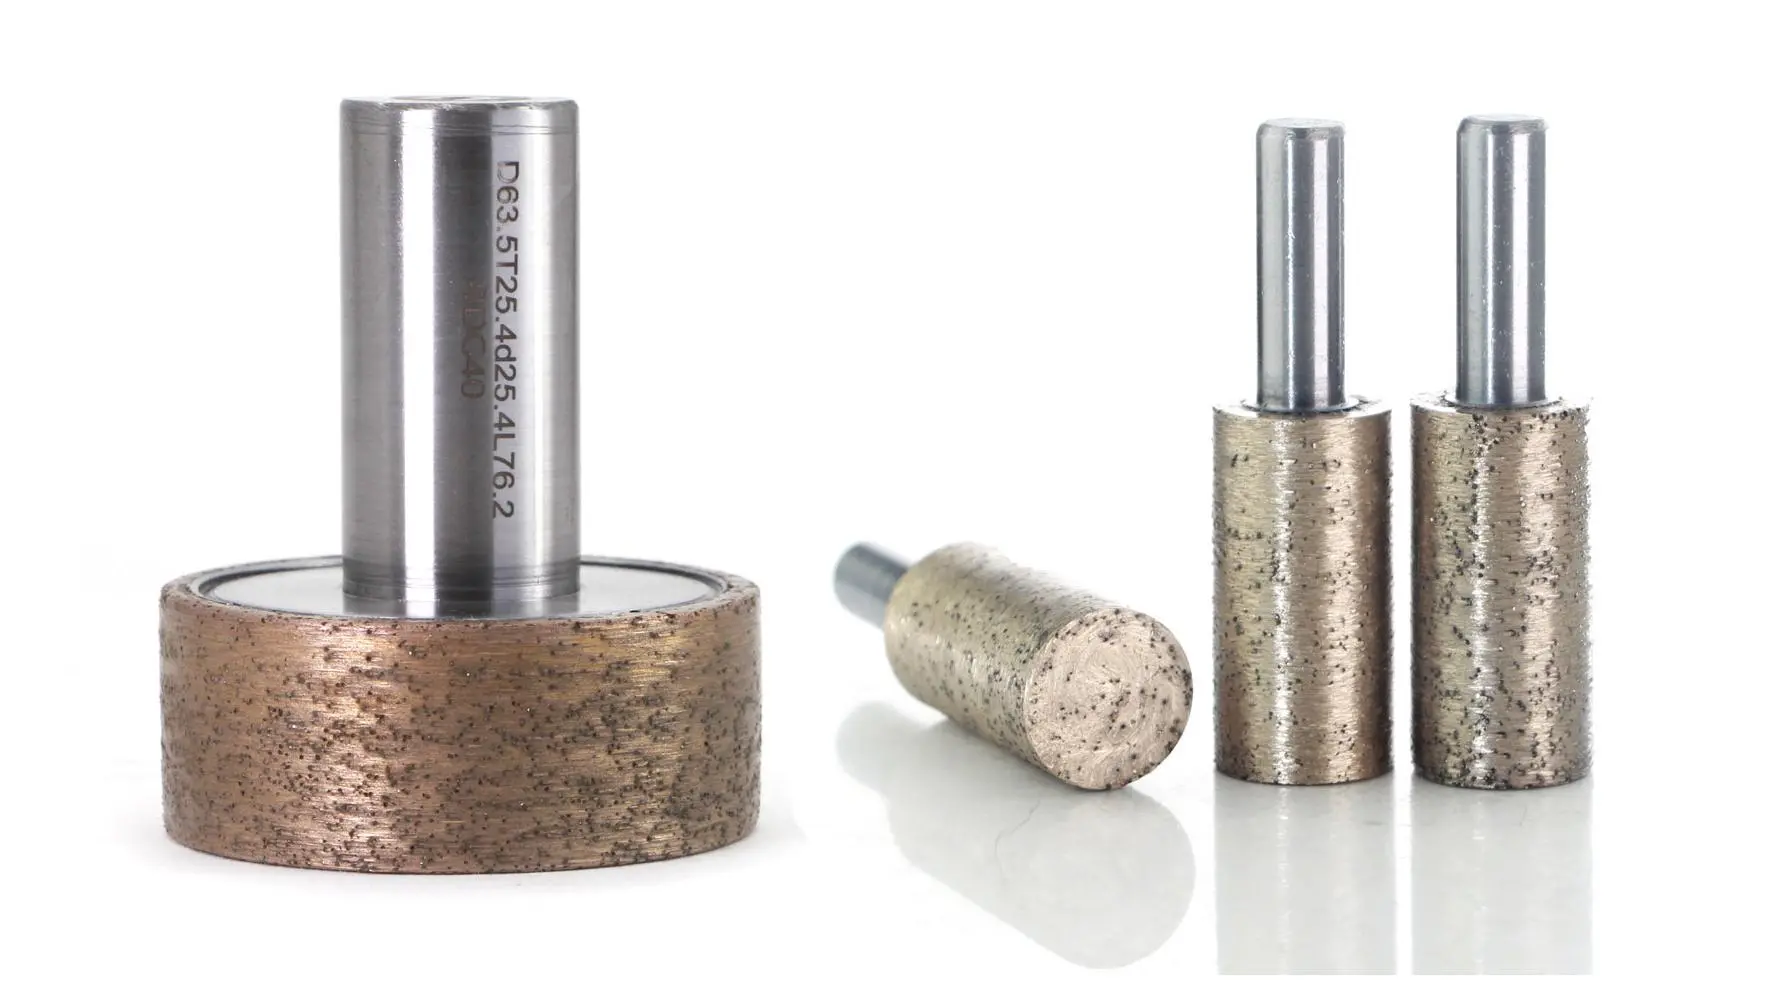
Đá mài kim cương được sử dụng rộng rãi để mài kính vì độ cứng cao và khả năng duy trì hiệu suất cắt hiệu quả. Tuy nhiên, chỉ riêng chất lượng kim cương không quyết định được hiệu suất của bánh xe. Loại liên kết, kích thước hạt, nồng độ, hình dạng bánh xe, kích thước và quy trình sản xuất đều ảnh hưởng đến kết quả cuối cùng.
Ví dụ, một bánh mài kính PV được thiết kế cho kính quang điện có thể cần cân bằng tốc độ tiến dao cao, độ sứt mẻ thấp, độ ổn định biên dạng và tuổi thọ dài. Bánh xe dùng cho kính ô tô có thể yêu cầu hình dạng hoặc thông số kỹ thuật khác tùy theo thiết bị viền và mặt kính.
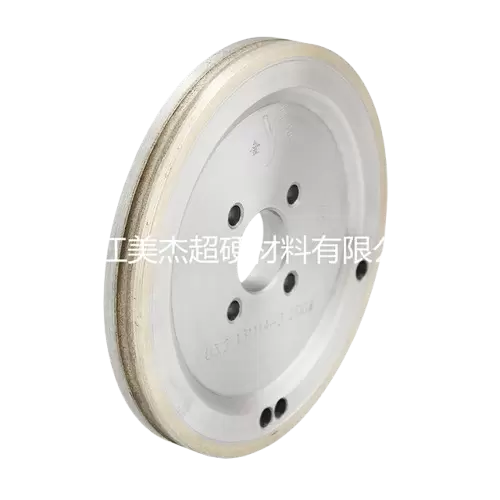
Bánh mài kính PV của Meijie được thiết kế để xử lý cạnh kính quang điện và hỗ trợ kính có độ dày từ 2 đến 18 mm, với kích thước hạt từ 80# đến 400#. Thiết kế dành riêng cho ứng dụng của nó giúp nó phù hợp hơn với các dây chuyền sản xuất trong đó cả thông lượng và chất lượng cạnh đều quan trọng.
Tương tự, bánh mài cạnh thiết bị gia dụng có thể được cấu hình cho các trung tâm gia công CNC và các máy viền kính khác nhau, với các thông số kỹ thuật được thiết kế xoay quanh yêu cầu xử lý cạnh hiệu quả cao.
Điểm mấu chốt là việc lựa chọn bánh xe nên bắt đầu từ ứng dụng, máy móc và mục tiêu xử lý thay vì thông số kỹ thuật bánh xe chung.
Kích thước hạt kim cương có ảnh hưởng trực tiếp đến việc loại bỏ vật liệu, độ hoàn thiện của cạnh và hoạt động mài.
Hạt kim cương thô hơn thường mang lại khả năng cắt mạnh hơn và khả năng loại bỏ vật liệu cao hơn. Nó có thể hữu ích khi cần loại bỏ một lượng lớn vật liệu một cách hiệu quả. Ngược lại, hạt mịn hơn sẽ phù hợp hơn khi độ hoàn thiện bề mặt và chất lượng cạnh trở thành mối quan tâm hàng đầu.
Điều này không có nghĩa là bánh mài thô luôn hiệu quả hơn. Nếu cạnh tạo thành cần được hoàn thiện thêm hoặc tạo ra vết sứt mẻ quá mức thì tốc độ mài tăng rõ rệt có thể được bù đắp bằng quá trình xử lý tiếp theo.
Do đó, dây chuyền sản xuất thực tế có thể sử dụng các cỡ hạt khác nhau cho các giai đoạn nghiền khác nhau. Mài thô có thể tập trung vào việc loại bỏ vật liệu, trong khi các giai đoạn mài hoặc đánh bóng tiếp theo sẽ dần dần cải thiện cạnh hoàn thiện.
Để các nhà sản xuất đánh giá việc lựa chọn hạt mài chi tiết hơn, kích thước hạt kim cương để mài thủy tinh phải được xem xét cùng với độ dày của kính, độ bám dính bánh xe, tốc độ tiến dao, tốc độ trục chính và chất lượng cạnh yêu cầu.
Tốc độ tiến dao là một trong những thông số mài dễ thấy nhất, nhưng việc tăng nó mà không xem xét đến công suất bánh mài có thể nhanh chóng tạo ra các vấn đề mới.
Khi tốc độ tiến dao tăng, bánh xe phải loại bỏ nhiều vật liệu hơn trong thời gian ngắn hơn. Nếu bánh xe có đủ khả năng cắt và máy hoạt động ổn định thì năng suất có thể tăng lên. Tuy nhiên, nếu hệ thống mài bị đẩy ra ngoài phạm vi hoạt động thực tế của nó, tải trọng bánh xe, sứt mẻ, rung và sinh nhiệt có thể tăng lên.
Tốc độ tiến dao lý tưởng phụ thuộc vào một số biến số:
Do đó, sản xuất số lượng lớn nên hướng tới tốc độ cấp liệu tối ưu chứ không chỉ đơn giản là tốc độ cấp liệu cao nhất có thể.
Tốc độ tiến dao ổn định tạo ra các cạnh nhất quán cho toàn bộ ca sản xuất thường có giá trị hơn cài đặt cao hơn vốn thường xuyên tạo ra các vấn đề về chất lượng.
Độ sâu mài xác định lượng vật liệu mà bánh xe loại bỏ trong mỗi lần mài. Độ sâu mài quá mức sẽ làm tăng tải trọng lên vật liệu mài mòn và máy, trong khi độ sâu mài nông không cần thiết có thể làm giảm hiệu quả sản xuất.
Đối với quá trình xử lý kính tự động, độ sâu mài phải tương ứng với lượng vật liệu cạnh thực sự cần loại bỏ.
Nếu quy trình yêu cầu loại bỏ vật liệu đáng kể, có thể hiệu quả hơn nếu phân bổ việc loại bỏ vật liệu qua nhiều giai đoạn nghiền thay vì buộc một bánh xe phải loại bỏ mọi thứ cùng một lúc.
Cách tiếp cận này có thể giúp kiểm soát:
Cài đặt tốt nhất được xác định thông qua thử nghiệm sản xuất và cần được đánh giá cùng với tốc độ tiến dao và tốc độ trục chính.
Tốc độ trục chính ảnh hưởng đến đặc tính cắt của đá mài kim cương. Tuy nhiên, chỉ riêng RPM trục chính không cung cấp đủ thông tin vì tốc độ bề mặt bánh xe thực tế còn phụ thuộc vào đường kính bánh xe.
Khi đường kính bánh xe thay đổi, tốc độ bề mặt sẽ thay đổi ngay cả khi RPM của trục chính không đổi. Đây là một lý do tại sao các thông số mài nên được đánh giá như một bộ hoàn chỉnh thay vì điều chỉnh riêng lẻ.
Để sản xuất số lượng lớn, tốc độ trục chính phải được chọn theo phạm vi hoạt động được khuyến nghị của nhà sản xuất bánh xe và các đặc tính của thiết bị.
Cài đặt tốc độ quá mức có thể góp phần gây ra nhiệt, rung và mài mòn. Tốc độ quá thấp có thể làm giảm hiệu quả cắt và tăng tải trọng lên từng hạt kim cương.
Mục tiêu là điều kiện cắt cân bằng trong đó chất mài mòn vẫn hoạt động mà không gây áp lực không cần thiết lên bánh xe.
Quá trình mài kính tạo ra nhiệt ở vùng tiếp xúc giữa bánh xe và phôi. Quản lý chất làm mát hiệu quả giúp kiểm soát lượng nhiệt này và cũng hỗ trợ loại bỏ các hạt thủy tinh khỏi khu vực mài.
Trong quá trình sản xuất liên tục, chất lượng nước làm mát có thể thay đổi dần dần. Ô nhiễm, dòng chảy không đủ, vòi phun bị chặn hoặc định vị không chính xác có thể làm giảm hiệu suất làm mát.
Vì lý do này, chất làm mát không nên được coi là vấn đề thứ yếu.
Hệ thống làm mát phải cung cấp đủ dòng chảy trực tiếp đến khu vực tiếp xúc với máy mài. Các vòi phun phải được bố trí sao cho chất làm mát tiếp cận vùng mài thực tế thay vì bị bánh xe quay làm chệch hướng.
Chất lượng nước và lọc cũng có vấn đề. Các hạt thủy tinh tích tụ có thể lưu thông trong hệ thống và ảnh hưởng đến cả độ ổn định trong quá trình xử lý cũng như tình trạng thiết bị.
Hệ thống làm mát ổn định có thể góp phần mang lại chất lượng cạnh ổn định hơn và giảm nguy cơ hư hỏng do nhiệt trong quá trình sản xuất kéo dài.
Độ rung là một trở ngại lớn khác cho việc mài kính hiệu quả.
Kính rất nhạy cảm với ứng suất cơ học cục bộ. Khi rung động xảy ra trong quá trình mài, sự tiếp xúc giữa bánh xe và kính trở nên kém ổn định hơn. Điều này có thể góp phần làm cho các cạnh không bằng phẳng, tăng sứt mẻ, mài mòn bánh xe sớm và độ hoàn thiện bề mặt kém.
Cân bằng bánh xe đặc biệt quan trọng khi mài tốc độ cao. Ngay cả sự mất cân bằng nhỏ cũng có thể trở nên đáng chú ý hơn khi tốc độ quay tăng lên.
Độ cứng của máy cũng cần được xem xét. Đồ đạc lỏng lẻo, vòng bi bị mòn, hệ thống kẹp làm việc không ổn định hoặc sai lệch có thể gây ra rung động mà không thể giải quyết đơn giản bằng cách thay đổi bánh mài.
Do đó, trước khi tăng các thông số mài, nhà sản xuất nên xác minh tình trạng cơ học của toàn bộ hệ thống.
Bánh mài không chỉ hoạt động nhờ đặc tính mài mòn của nó. Hình dạng của nó phải chính xác trong suốt quá trình.
Mài biên dạng đặc biệt nhạy cảm với những thay đổi về kích thước. Khi bánh xe mòn, hình dạng hiệu quả của nó có thể dần dần thay đổi. Nếu sự thay đổi này không được kiểm soát, cạnh kính thu được có thể không còn đáp ứng được kích thước yêu cầu.
Bánh xe có khả năng duy trì biên dạng tốt có thể giảm tần suất điều chỉnh và giúp duy trì sản xuất ổn định.
Đây là một lý do tại sao việc lựa chọn trái phiếu lại quan trọng. Các hệ thống liên kết khác nhau cung cấp sự kết hợp khác nhau giữa độ sắc bén khi cắt, khả năng chống mài mòn và khả năng giữ hình dạng.
Đối với các ứng dụng đòi hỏi khắt khe, nhà sản xuất có thể chọn bánh mài dạng kim cương hoặc bánh xe có hình dạng đặc biệt theo hình dạng cạnh kính yêu cầu.
Cấu hình chính xác phải phù hợp với máy viền và thông số kỹ thuật cuối cùng của kính.
Việc thay thế bánh xe tạo ra thời gian ngừng hoạt động trực tiếp. Tuy nhiên, trong môi trường sản xuất số lượng lớn, chi phí thực tế có thể lớn hơn giá thay thế.
Việc thay bánh xe có thể bao gồm việc dừng máy, tháo bánh xe hiện có, lắp bánh xe mới, kiểm tra căn chỉnh, cân bằng hệ thống và khởi động lại sản xuất. Có thể cần điều chỉnh bổ sung trước khi đường truyền trở lại đầu ra ổn định.
Điều này làm cho tuổi thọ của bánh xe trở thành một phần quan trọng trong hiệu quả sản xuất.
Bánh xe bền hơn đương nhiên không phải là lựa chọn tốt nhất vì khả năng chống mài mòn quá mức đôi khi có thể làm giảm độ sắc bén của vết cắt. Mục tiêu hữu ích hơn là một bánh xe cân bằng cung cấp đủ độ sắc nét trong khi vẫn duy trì được độ mòn có thể dự đoán được.
Ví dụ, bánh mài kính ô tô của Meijie kết hợp chất mài mòn kim cương với chất kết dính loại M để mang lại độ sắc nét, khả năng giữ hình dạng và tỷ lệ mài cao. Thiết kế của nó dành cho các ứng dụng xử lý kính ô tô đòi hỏi khắt khe, trong đó hiệu suất ổn định trong thời gian sản xuất kéo dài là rất quan trọng.
Chờ cho đến khi bánh mài tạo ra các cạnh kém rõ ràng không phải là một chiến lược bảo trì hiệu quả.
Độ mòn của bánh xe thường có thể được xác định thông qua những thay đổi trong trạng thái mài. Việc tăng tải trọng trục chính, thay đổi âm thanh mài, độ rung lớn hơn, giảm khả năng loại bỏ vật liệu hoặc suy giảm dần chất lượng cạnh đều có thể cho thấy tình trạng bánh xe cần được chú ý.
Các đội sản xuất có thể thiết lập các điểm giám sát thực tế dựa trên thiết bị của chính họ.
Ví dụ: người vận hành có thể ghi lại mức tiêu thụ bánh xe, chiều dài kính được xử lý, chất lượng cạnh và khoảng thời gian thay thế. Theo thời gian, những hồ sơ này cung cấp một bức tranh rõ ràng hơn về hiệu suất thực tế của bánh xe.
Thông tin này cũng có thể giúp xác định xem liệu sự thay đổi về thông số kỹ thuật của bánh xe có thực sự cải thiện năng suất hay không.
Sản xuất khối lượng lớn phụ thuộc vào độ lặp lại. Một bánh mài không thể bù đắp cho thiết bị được bảo trì kém.
Việc bảo trì thường xuyên nên bao gồm hệ thống lắp bánh xe, trục chính, vòng bi, hệ thống làm mát, đồ gá và các bộ phận khác ảnh hưởng trực tiếp đến độ ổn định khi mài.
Một thói quen bảo trì đơn giản có thể giúp ngăn chặn các sự cố cơ học nhỏ trở thành gián đoạn sản xuất.
Các lĩnh vực chính bao gồm:
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
Home appliance glass often requires a clean, consistent edge appearance combined with efficient production. CNC machining centers and automated edging equipment place additional emphasis on dimensional stability and repeatability.
Bánh mài cạnh thiết bị gia dụng được thiết kế cho độ dày kính, máy và giai đoạn mài phù hợp có thể giúp duy trì sản lượng ổn định đồng thời giảm việc thay thế bánh xe không cần thiết.
Việc nâng cao hiệu quả nghiền không nhất thiết đòi hỏi phải có sự thay đổi lớn đối với toàn bộ dây chuyền sản xuất. Trong nhiều trường hợp, lợi ích có ý nghĩa đến từ việc điều chỉnh một số yếu tố nhỏ hơn.
Bắt đầu bằng cách đo lường quá trình hiện tại. Ghi lại tốc độ tiến dao, tốc độ trục chính, độ sâu mài, tuổi thọ bánh xe, chiều dài kính được xử lý, chất lượng cạnh và thời gian ngừng hoạt động liên quan đến thay đổi bánh xe.
Tiếp theo, xác định nguồn gốc lớn nhất của sự kém hiệu quả. Nếu việc thay bánh xe diễn ra thường xuyên, hãy tập trung vào thông số kỹ thuật và độ mòn của bánh xe. Nếu vấn đề chính là sứt mẻ cạnh, hãy xem lại kích thước hạt mài, tốc độ tiến dao, độ sâu mài và điều kiện làm mát. Nếu tốc độ sản xuất bị hạn chế, hãy kiểm tra xem bánh xe và máy có thể hỗ trợ tốc độ tiến dao cao hơn một cách an toàn hay không.
Chỉ sau khi có đường cơ sở rõ ràng thì các thông số sản xuất mới được thay đổi.
Một chu trình tối ưu hóa thực tế có thể tuân theo trình tự sau:
Đo lường → xác định yếu tố hạn chế → điều chỉnh một biến → đánh giá kết quả → chuẩn hóa cài đặt được cải thiện.
Cách tiếp cận này làm giảm việc thử và sai sót không cần thiết và tạo cơ sở đáng tin cậy hơn cho các quyết định sản xuất.
Bạn có thể muốn đánh giá một bánh mài bằng cách hỏi xem nó có thể xử lý kính nhanh như thế nào. Đối với sản xuất số lượng lớn, đó chỉ là một phần của phương trình.
Giả sử một bánh xe hoạt động ở tốc độ tiến cao nhưng phải được thay thế thường xuyên vì bị mòn nhanh. Dây chuyền sản xuất có thể mất nhiều thời gian hơn trong quá trình thay bánh xe so với thời gian thu được từ việc mài nhanh hơn.
Nguyên tắc tương tự áp dụng cho chất lượng cạnh. Nếu tốc độ mài cao hơn tạo ra nhiều sứt mẻ hơn và cần phải làm lại hoặc xử lý thứ cấp thì hiệu quả sản xuất thực tế có thể giảm.
Mục tiêu hữu ích hơn là năng suất cao ổn định .
Điều đó có nghĩa là duy trì sự cân bằng hợp lý giữa tốc độ xử lý, tuổi thọ bánh xe, chất lượng cạnh, độ ổn định của máy và yêu cầu bảo trì.
Nâng cao hiệu quả trong xử lý kính khối lượng lớn là nhiệm vụ tối ưu hóa quy trình chứ không phải là điều chỉnh một tham số. Bánh mài thủy tinh , tốc độ tiến dao, độ sâu mài, tốc độ trục chính, chất làm mát, tình trạng máy và việc bảo dưỡng bánh xe đều ảnh hưởng đến kết quả cuối cùng.
Đối với các nhà sản xuất, chiến lược thiết thực nhất là thiết lập đường cơ sở ổn định, xác định các hạn chế sản xuất chính và sau đó tối ưu hóa từng biến số liên quan. Việc lựa chọn bánh xe dành riêng cho ứng dụng cũng quan trọng không kém, đặc biệt khi xử lý kính quang điện, ô tô hoặc thiết bị gia dụng.
Một bánh mài phù hợp kết hợp với các thông số xử lý được kiểm soát có thể mang lại các cạnh đồng nhất hơn, tuổi thọ bánh mài dài hơn, ít gián đoạn hơn và tính kinh tế sản xuất tổng thể tốt hơn.