Oct 10,2026
Các rãnh và biên dạng được gia công như thế nào trong các thành phần gốm bán dẫn?
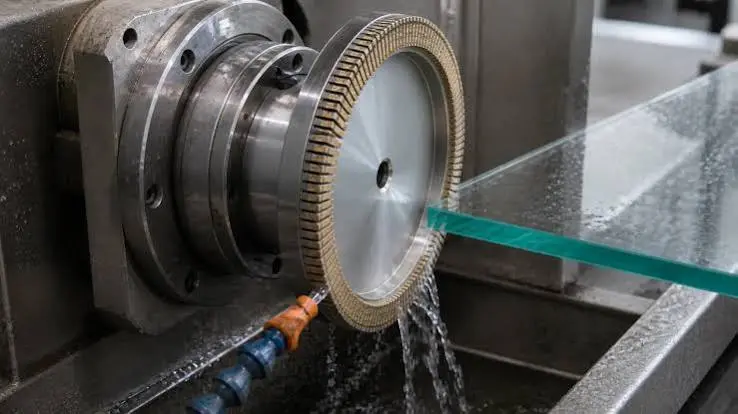
Chọn kích thước hạt kim cương phù hợp để mài thủy tinh là một phần quan trọng trong việc cân bằng hiệu quả mài, chất lượng cạnh, loại bỏ vật liệu và tuổi thọ của bánh xe. Hạt mài hoạt động tốt để loại bỏ vật liệu mạnh có thể không phải là lựa chọn tốt nhất khi quy trình này yêu cầu cạnh kính mịn hơn hoặc kiểm soát kích thước chặt chẽ hơn.
Sự lựa chọn cũng phụ thuộc vào nhiều thứ hơn là bản thân chiếc kính. Độ dày của kính, loại bỏ vật liệu cần thiết, tốc độ mài, chất lượng cạnh, cấu hình máy, biên dạng bánh xe và điều kiện xử lý đều có thể ảnh hưởng đến kích thước hạt mài của bánh mài thủy tinh thích hợp.
Vì lý do này, không có loại hạt mài phổ quát nào là tốt nhất cho mọi ứng dụng mài kính. Một quy trình lựa chọn thực tế bắt đầu với các yêu cầu sản xuất và sau đó làm cho hạt kim cương phù hợp với điều kiện mài thực tế. Hướng dẫn sau đây giải thích mức độ ảnh hưởng của các kích cỡ hạt mài khác nhau đến hiệu suất mài và cách các nhà sản xuất có thể tiếp cận việc lựa chọn hạt mài cho quá trình xử lý kính thiết bị và quang điện .
Kích thước hạt kim cương đề cập đến phạm vi kích thước của các hạt mài mòn kim cương được sử dụng trong bánh mài. Thông số kỹ thuật phổ biến cho bánh mài thủy tinh bao gồm 80#, 150#, 200#, 300# và 400#. Thông số kỹ thuật về độ nhám là một trong những yếu tố quyết định cách thức chất mài mòn tương tác với kính trong quá trình mài.
Nói chung, hạt kim cương thô hơn mang lại tác dụng cắt mạnh hơn và có thể hữu ích khi cần loại bỏ vật liệu tương đối cao. Hạt mịn hơn mang lại sự nhấn mạnh nhiều hơn vào các đặc tính mài và hoàn thiện được kiểm soát. Tuy nhiên, số grit không nên được coi là một chỉ số độc lập về hiệu suất tổng thể của bánh xe.
Cùng một loại hạt mài có thể hoạt động khác nhau tùy thuộc vào độ bám dính của bánh xe, nồng độ kim cương, hình dạng, thông số máy, đặc tính kính và điều kiện mài. Do đó, hạt mài kim cương để mài kính phải luôn được coi là một phần của thông số kỹ thuật bánh xe hoàn chỉnh chứ không phải là một thông số duy nhất.
Các con số xác định phạm vi kích thước hạt mài mòn khác nhau. Trong thông số kỹ thuật của bánh mài, việc lựa chọn giữa 80#, 150#, 200# và 400# thể hiện sự thay đổi về đặc tính mài mòn hơn là xếp hạng chất lượng đơn giản.
Ví dụ: không nên xem bánh xe 80# và bánh xe 400# là cùng một công cụ với các mức hiệu suất khác nhau. Chúng nhằm mục đích cung cấp các đặc tính nghiền khác nhau và có thể thích hợp trong các điều kiện xử lý khác nhau.
Một cách hữu ích để hiểu phạm vi là xem xét số dư mong muốn:
Hạt thô hơn → nhấn mạnh hơn vào việc loại bỏ vật liệu và độ nhám mạnh
Hạt mịn hơn → chú trọng hơn vào việc mài và hoàn thiện có kiểm soát
Điều này không có nghĩa là mọi dây chuyền sản xuất sẽ tự động chuyển sang hướng hạt thô để đạt hiệu quả hoặc hạt mịn để đạt chất lượng. Sự lựa chọn chính xác phụ thuộc vào những gì hoạt động mài cần đạt được.
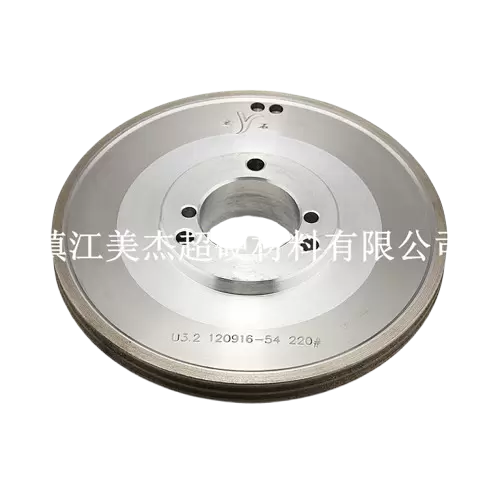
Lý do chính khiến kích thước hạt sạn quan trọng là vì nó làm thay đổi sự tương tác giữa vật liệu mài mòn và bề mặt kính. Sự tương tác đó ảnh hưởng đến việc loại bỏ vật liệu, hoạt động mài, chất lượng cạnh và cách bánh xe mòn trong quá trình vận hành.
Đối với các nhà sản xuất lựa chọn cỡ hạt của bánh mài thủy tinh, những ảnh hưởng này cần được xem xét cùng nhau thay vì đánh giá riêng lẻ.
Khi quá trình mài yêu cầu loại bỏ vật liệu đáng kể, hạt kim cương thô hơn có thể mang lại tác động mài mạnh hơn. Các hạt mài mòn lớn hơn có thể tiếp xúc với kính tích cực hơn và hỗ trợ loại bỏ vật liệu hiệu quả trong các điều kiện vận hành phù hợp.
Điều này có thể đặc biệt liên quan đến các quy trình liên quan đến yêu cầu nghiền nặng hoặc sản xuất cao hơn. Trong các ứng dụng như vậy, hiệu quả mài thường liên quan chặt chẽ với tốc độ tiến dao, độ sâu mài, độ sắc bén của bánh mài và độ ổn định của máy.
Tuy nhiên, chỉ riêng kích thước hạt không quyết định được tốc độ loại bỏ vật liệu. Bánh xe thô hơn được vận hành trong điều kiện không phù hợp có thể không mang lại sự cải thiện năng suất như mong đợi. Áp suất mài quá cao, tốc độ tiến dao không phù hợp, khả năng làm mát kém hoặc thông số kỹ thuật của bánh xe không phù hợp có thể ảnh hưởng tiêu cực đến quá trình.
Vì lý do này, hiệu quả nghiền phải được coi là kết quả của hệ thống nghiền hoàn chỉnh.
Câu hỏi thực tế không chỉ đơn giản là:
“Loại đá nào thô nhất?”
Đó là:
“Loại hạt nào có thể loại bỏ đủ vật liệu trong khi vẫn duy trì được chất lượng cạnh cần thiết và độ ổn định của quy trình?”
Sự khác biệt đó rất quan trọng khi lựa chọn đá mài kim cương cho kính.
Kích thước hạt cũng có thể ảnh hưởng đến đặc tính của cạnh kính thành phẩm.
Khi một ứng dụng tập trung nhiều hơn vào việc hoàn thiện có kiểm soát, thì hạt mịn hơn có thể được xem xét vì hoạt động mài mòn thường phù hợp hơn với các điều kiện mài định hướng hoàn thiện. Điều này có thể phù hợp khi cạnh cuối cùng cần có hình thức được kiểm soát, độ chính xác về kích thước hoặc giảm độ không đồng đều trên bề mặt.
Tuy nhiên, độ nhám mịn không nên tự động được coi là giải pháp cho mọi vấn đề về cạnh kính. Chất lượng cạnh kính phụ thuộc vào nhiều yếu tố, bao gồm tình trạng bánh xe, độ sâu mài, tốc độ tiến dao, độ rung của máy, khả năng làm mát và tình trạng của kính.
Bánh mài có thông số kỹ thuật không phù hợp vẫn có thể tạo ra kết quả kém ngay cả khi chọn loại hạt mịn.
Điều này đặc biệt quan trọng đối với các nhà sản xuất gặp phải khuyết tật ở cạnh. Việc thay đổi từ hạt thô sang hạt mịn có thể làm thay đổi hoạt động mài, nhưng nó không loại bỏ nhu cầu nghiên cứu toàn bộ hệ thống xử lý.
Kích thước hạt cũng liên quan đến cách thức hoạt động của đá mài khi nó bị mòn, nhưng nó không nên được sử dụng làm thước đo duy nhất cho tuổi thọ của đá mài kim cương.
Tuổi thọ sử dụng thực tế phụ thuộc vào độ mài mòn, liên kết, nồng độ kim cương, đặc tính thủy tinh, áp suất mài, tốc độ cấp liệu, tình trạng máy và các yếu tố vận hành khác.
Một bánh xe có hiệu suất cắt tốt nhưng bị mòn nhanh có thể cần phải thay thế thường xuyên. Ngược lại, bánh xe có tỷ lệ mài phù hợp và khả năng giữ mài mòn ổn định có thể hỗ trợ khoảng thời gian sản xuất dài hơn.
Do đó, khi đánh giá độ mòn của đá mài thủy tinh, nhà sản xuất nên xem xét tổng hiệu suất sản xuất thay vì chỉ nhìn vào số lượng hạt mài.
Các chỉ số quan trọng bao gồm:
Do đó, một hạt sạn hoạt động tốt trong sản xuất thực tế có thể mang lại giá trị lớn hơn một hạt được chọn chỉ vì nó có vẻ mạnh hơn hoặc mịn hơn trên giấy.
Không có câu trả lời chung cho việc liệu đá mài kim cương thô hay mịn tốt hơn cho việc mài thủy tinh. Mỗi loại có một vai trò khác nhau và việc lựa chọn phù hợp tùy thuộc vào mục tiêu xử lý.
Điểm khác biệt chính là liệu hoạt động này tập trung nhiều hơn vào việc loại bỏ vật liệu và năng suất hay vào chất lượng mài và hoàn thiện được kiểm soát.
Hạt kim cương thô có thể thích hợp khi quy trình yêu cầu loại bỏ vật liệu tương đối cao. Nó có thể được xem xét cho các nguyên công mài nặng hơn trong đó mục tiêu chính là loại bỏ vật liệu một cách hiệu quả hơn là đạt được điều kiện hoàn thiện cuối cùng trong một nguyên công duy nhất.
Những lợi thế tiềm năng bao gồm:
Tuy nhiên, hạt thô cần phải được kết hợp với các thông số mài chính xác. Nếu độ sâu mài hoặc tốc độ nạp quá cao, quá trình này có thể tạo ra ứng suất không mong muốn trên cạnh kính.
Do đó, hạt thô để mài kính nên được lựa chọn theo yêu cầu loại bỏ vật liệu thực tế thay vì chỉ chọn loại hạt mài lớn nhất hiện có.
Hạt kim cương mịn có thể được xem xét khi quy trình đặt tầm quan trọng lớn hơn vào các đặc tính mài và hoàn thiện được kiểm soát.
Các ứng dụng tiềm năng bao gồm các hoạt động trong đó:
Hạt mịn hơn có thể hữu ích cho những điều kiện này, nhưng nó vẫn cần được kết hợp với chất kết dính thích hợp, thông số kỹ thuật của bánh xe, thiết lập máy và quy trình mài.
Mục tiêu không phải là chọn loại đá tốt nhất có thể. Thay vào đó, mục tiêu là chọn loại hạt mài mang lại hiệu suất hoàn thiện cần thiết mà không làm giảm hiệu quả mài một cách không cần thiết.
Một sai lầm phổ biến là tìm kiếm loại hạt mài tốt nhất để mài kính và áp dụng nó cho mọi dây chuyền sản xuất.
Trên thực tế, cùng một loại kính có thể được xử lý ở những điều kiện rất khác nhau. Hai nhà sản xuất có thể sử dụng cùng độ dày kính nhưng có máy móc, tốc độ tiến dao, độ sâu mài, biên dạng bánh xe và yêu cầu chất lượng cạnh khác nhau.
Do đó, hạt sạn hoạt động tốt trong môi trường sản xuất này có thể không tạo ra kết quả tương tự ở môi trường sản xuất khác.
Cách tiếp cận tốt hơn là thiết lập kết quả mài cần thiết trước tiên và sau đó chọn hạt mài theo quy trình.
Việc lựa chọn đá mài thủy tinh phù hợp không chỉ dừng lại ở việc xem xét số hạt mài. Một số biến sản xuất cần được xem xét cùng nhau.
Độ dày của kính là điểm khởi đầu quan trọng vì nó ảnh hưởng đến điều kiện xử lý và lượng vật liệu có thể cần phải loại bỏ.
Các sản phẩm do Meijie cung cấp bao gồm các ứng dụng xử lý kính có kích thước từ 2 đến 18 mm, chứng tỏ rằng các độ dày khác nhau có thể nằm trong cùng một dòng sản phẩm bánh mài nói chung.
Tuy nhiên, độ dày của kính không nên được sử dụng làm công thức trực tiếp để chọn độ nhám.
Ví dụ, sẽ quá đơn giản nếu kết luận rằng kính dày hơn luôn cần có hạt thô và kính mỏng luôn yêu cầu hạt mịn. Loại bỏ vật liệu, hình dạng cạnh, độ sâu mài, tốc độ tiến dao và độ hoàn thiện mong muốn đều có thể thay đổi lựa chọn thích hợp.
Do đó, kích thước hạt kim cương cho các độ dày kính khác nhau cần được đánh giá trong bối cảnh của toàn bộ quy trình.
Lượng vật liệu cần loại bỏ thường liên quan trực tiếp đến việc lựa chọn hạt sạn hơn là chỉ riêng độ dày của kính.
Một quy trình liên quan đến việc loại bỏ lượng lớn vật liệu có các yêu cầu khác với hoạt động hoàn thiện nhẹ. Nếu quá trình sản xuất cần mài mạnh, có thể xem xét loại hạt thô hơn. Nếu chỉ cần hoàn thiện có kiểm soát thì hạt mịn hơn có thể phù hợp hơn.
Do đó, giai đoạn nghiền cần được xác định trước tiên:
Độ nhám cần thiết sau đó có thể được đánh giá theo giai đoạn đó.
Chất lượng cạnh là một yếu tố quan trọng khác cần cân nhắc.
Nếu sản phẩm cuối cùng yêu cầu một cạnh nhất quán được kiểm soát thì bánh mài phải được chọn theo độ hoàn thiện và dung sai kích thước yêu cầu. Hạt mài có khả năng loại bỏ vật liệu thích hợp nhưng tạo ra tình trạng cạnh không được chấp nhận không phải là một lựa chọn hiệu quả.
Đồng thời, hiện tượng sứt mẻ kính trong quá trình mài không thể chỉ do kích thước hạt mài. Độ mòn của bánh xe, tốc độ tiến dao, độ sâu mài, độ rung, làm mát và độ ổn định của máy đều có thể góp phần gây ra sứt mẻ.
Điều này có nghĩa là việc lựa chọn hạt mài phải là một phần của chiến lược kiểm soát khuyết tật rộng hơn thay vì được coi là giải pháp duy nhất cho các vấn đề về rìa.
Tốc độ mài và tốc độ tiến dao ảnh hưởng đến mức độ tương tác mạnh mẽ của bánh xe với kính.
Dây chuyền sản xuất khối lượng lớn có thể yêu cầu tốc độ tiến dao cao hơn, khiến độ sắc bén của bánh xe, khả năng chống mài mòn và độ ổn định của quy trình trở nên đặc biệt quan trọng. Các hoạt động chính xác chậm hơn có thể chú trọng hơn đến việc loại bỏ vật liệu được kiểm soát và chất lượng cạnh.
Do đó, việc thay đổi độ nhám mà không xem xét các thông số vận hành có thể tạo ra kết quả không nhất quán.
Việc lựa chọn bánh mài kim cương phù hợp nên xem xét kích thước hạt cùng với điều kiện vận hành thực tế của máy.
Máy mài xác định nhiều yêu cầu vật lý cho bánh xe.
Đường kính ngoài, đường kính trong, cấu hình lắp đặt, biên dạng bánh xe, điều kiện trục chính và cấu hình đầu mài đều cần được xem xét.
Điều này đặc biệt quan trọng vì hạt mài phù hợp không thể bù đắp cho thông số kỹ thuật của bánh xe không tương thích.
Do đó, đối với các ứng dụng sản xuất, nhà sản xuất phải xác minh:
Bánh xe cuối cùng phải phù hợp với cả yêu cầu về độ mài mòn và thiết bị.
Các ứng dụng kính khác nhau có thể có mức độ ưu tiên xử lý khác nhau. Kính PV, kính thiết bị và kính ô tô đều có thể sử dụng đá mài kim cương, nhưng yêu cầu sản xuất của chúng không giống nhau.
Do đó, việc lựa chọn hạt sạn nên bắt đầu với mục tiêu xử lý thực tế cho từng ứng dụng.
Quá trình xử lý kính quang điện thường nhấn mạnh đến hiệu quả sản xuất, chất lượng cạnh ổn định và hiệu suất mài lâu dài. Việc xử lý khối lượng lớn có thể khiến độ mòn của bánh xe và tần suất thay thế trở thành những cân nhắc quan trọng.
Đối với ứng dụng này, Bánh mài kính PV có sẵn với kích thước hạt kim cương từ 80# đến 400#. Sản phẩm có thể gia công kính quang điện với độ dày từ 2 đến 18 mm và hỗ trợ các cấu hình bánh xe khác nhau cho các yêu cầu mài cạnh.
Phạm vi có sẵn mang lại sự linh hoạt thay vì quy định một loại vật liệu phổ quát. Các nhà sản xuất có thể xem xét yêu cầu loại bỏ vật liệu, chất lượng cạnh, tốc độ mài, độ dày kính và điều kiện máy khi xác định thông số kỹ thuật phù hợp.
Sản phẩm này cũng tương thích với các thiết bị gia công kính PV phổ biến như Bottero, KLW, Yihai, Demai và Faborman, điều này nêu bật tầm quan trọng của việc kết hợp bánh xe với thiết bị sản xuất cũng như yêu cầu về độ mài mòn.
Để sản xuất kính PV công suất cao, việc lựa chọn hạt mài cuối cùng sẽ hỗ trợ sự cân bằng giữa hiệu quả mài, chất lượng cạnh và tuổi thọ của bánh xe.
Gia công kính thiết bị có thể liên quan đến các trung tâm gia công CNC và các loại thiết bị viền kính khác nhau. Tùy thuộc vào quy trình, nhà sản xuất có thể yêu cầu sự kết hợp giữa hiệu quả loại bỏ vật liệu, độ ổn định kích thước, khả năng giữ lại biên dạng và độ hoàn thiện của cạnh.
Bánh mài kính gia dụng có sẵn với các kích cỡ hạt kim cương từ 80# đến 400#. Dòng sản phẩm này hỗ trợ các yêu cầu xử lý khác nhau, bao gồm các ứng dụng liên quan đến nguyên công mài nặng và cắt sâu, ăn dao cũng như các quy trình chú trọng nhiều hơn đến chất lượng hoàn thiện.
Sản phẩm còn sử dụng phương pháp thiêu kết ép nóng chân không ở nhiệt độ 800–1000°C và cân bằng động chuyên nghiệp để hỗ trợ vận hành ổn định.
Do đó, đối với kính thiết bị, nên chọn loại hạt thích hợp theo giai đoạn mài cụ thể và kết quả yêu cầu thay vì chỉ theo loại kính.
Kính ô tô giới thiệu một yếu tố quan trọng khác cần cân nhắc: hình học cạnh.
Mặc dù kích thước hạt mài ảnh hưởng đến hành vi mài mòn, nhưng hình dạng bánh xe cũng xác định cách các điểm tiếp xúc mài mòn và hình dạng cạnh kính. Gia công kính ô tô có thể bao gồm các cấu hình loại V, cạnh tròn, cạnh bậc thang và cạnh phẳng.
Do đó, các nhà sản xuất khi lựa chọn bánh mài kính ô tô cần phải xem xét cả thông số kỹ thuật mài mòn và yêu cầu về mặt cắt.
Đây là một lời nhắc nhở quan trọng rằng kích thước hạt chỉ là một phần của việc lựa chọn bánh xe. Đối với các ứng dụng liên quan đến hình dạng cạnh phức tạp, việc lưu giữ biên dạng và khả năng tương thích của thiết bị có thể quan trọng như nhau.
Một cách tiếp cận có hệ thống có thể làm cho việc lựa chọn đá mài kim cương trở nên đáng tin cậy hơn so với việc chọn hạt mài dựa trên một thông số duy nhất.
Bắt đầu bằng cách xác định loại kính đang được xử lý.
Kính PV, kính thiết bị và kính ô tô có thể có các yêu cầu sản xuất khác nhau. Biết ứng dụng sẽ thiết lập bối cảnh xử lý ban đầu.
Xác định độ dày kính thực tế và liệu nhiều độ dày có được xử lý trên cùng một dây chuyền sản xuất hay không.
Độ dày ảnh hưởng đến điều kiện mài, nhưng nó cần được xem xét cùng với lượng vật liệu cần loại bỏ và hình dạng cạnh yêu cầu.
Xác định lượng vật liệu cần loại bỏ khỏi mép kính.
Mài nặng và hoàn thiện nhẹ không nên tự động sử dụng cùng thông số kỹ thuật về độ nhám. Một quy trình sản xuất với lượng vật liệu bị loại bỏ đáng kể có thể yêu cầu thông số kỹ thuật mài mòn mạnh hơn, trong khi hoạt động hoàn thiện có thể yêu cầu kiểm soát tốt hơn.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
Thông số kỹ thuật lý tưởng của bánh mài thường là thông số mang lại sự cân bằng có thể chấp nhận được giữa một số yêu cầu cạnh tranh thay vì tối đa hóa một chỉ số hiệu suất duy nhất.
Môi trường sản xuất khối lượng lớn thường cần loại bỏ vật liệu ổn định và hiệu suất bánh xe có thể dự đoán được.
Trong những điều kiện này, nhà sản xuất nên xem xét:
Loại bỏ vật liệu + tốc độ tiến dao + độ sắc nét của bánh xe + chống mài mòn
Hạt mài mạnh hơn có thể phù hợp khi cần loại bỏ nhiều vật liệu thô, nhưng bánh mài và quy trình hoàn chỉnh vẫn phải duy trì chất lượng lưỡi ở mức chấp nhận được.
Các ứng dụng định hướng chính xác có thể chú trọng nhiều hơn đến tình trạng cạnh, độ ổn định kích thước và độ chính xác của biên dạng.
Ở đây, nhà sản xuất nên xem xét:
Chất lượng cạnh + độ ổn định khi mài + độ nhám + biên dạng bánh xe
Chất lượng tốt nhất hiện có không tự động là câu trả lời chính xác. Bánh xe vẫn cần cung cấp đủ năng suất và duy trì ổn định trong điều kiện vận hành thực tế.
Chi phí bánh xe không nên chỉ được đánh giá bằng giá mua.
Một bánh mài có chi phí ban đầu cao hơn có thể mang lại hiệu quả kinh tế tổng thể tốt hơn nếu nó mang lại:
Vì lý do này, tuổi thọ của bánh mài kim cương và hiệu quả mài phải được xem xét cùng nhau khi đánh giá tổng chi phí xử lý.
Kích thước hạt kim cương phù hợp để mài thủy tinh được xác định bởi mối quan hệ giữa kính, mục tiêu mài, máy và kết quả hoàn thiện cần thiết. Không có loại grit phổ quát nào mang lại hiệu suất tốt nhất cho mọi ứng dụng.
Hạt thô hơn có thể được xem xét khi việc loại bỏ vật liệu và hiệu quả mài là quan trọng, trong khi hạt mịn hơn có thể phù hợp hơn với các yêu cầu hoàn thiện được kiểm soát. Tuy nhiên, độ dày kính, tốc độ tiến dao, độ sâu mài, biên dạng bánh xe, độ bám dính, cấu hình máy và các yêu cầu về chất lượng cạnh cũng cần được đánh giá.
Đối với kính PV, việc lựa chọn hạt mài sẽ hỗ trợ nhu cầu sản xuất số lượng lớn, chất lượng cạnh ổn định và tuổi thọ của bánh xe. Đối với kính thiết bị, sự cân bằng giữa việc loại bỏ vật liệu, độ ổn định kích thước và độ hoàn thiện có thể đặc biệt quan trọng. Các ứng dụng khác, chẳng hạn như kính ô tô, có thể yêu cầu sự chú ý như nhau đối với hình dạng bánh xe và hình dạng cạnh.
Do đó, cách tiếp cận đáng tin cậy nhất là xác định các yêu cầu xử lý trước tiên, chọn phạm vi hạt thích hợp và xác nhận bánh xe trong điều kiện sản xuất thực tế. Cách tiếp cận này cho phép các nhà sản xuất cân bằng hiệu quả mài, chất lượng lưỡi cắt và tuổi thọ của bánh xe thay vì chọn loại hạt mài dựa trên một thông số kỹ thuật duy nhất.