Aug 07,2026
Cách chọn Bánh mài kính PV phù hợp cho dây chuyền sản xuất của bạn
Sứt mẻ cạnh kính là một vấn đề chất lượng phổ biến trong quá trình gia công kính chính xác. Các mảnh vụn nhỏ, vết nứt nhỏ, cạnh thô và hình dạng không đều có thể xuất hiện khi quy trình mài không phù hợp với vật liệu thủy tinh, đá mài, thiết bị hoặc thông số xử lý. Đối với các nhà sản xuất xử lý quang điện, thiết bị hoặc kính ô tô, những khiếm khuyết này có thể ảnh hưởng đến chất lượng cạnh, tính nhất quán về kích thước, năng suất sản xuất và tốc độ làm lại.
Nguyên nhân không phải lúc nào cũng nằm ở chính bánh mài. Kích thước hạt kim cương, độ mòn của bánh xe, biên dạng bánh xe, áp suất mài, tốc độ tiến dao, độ sâu mài, độ rung của máy, độ đảo của bánh xe và điều kiện làm mát đều có thể ảnh hưởng đến kết quả. Do đó, một cách tiếp cận có hệ thống đối với hiện tượng sứt mẻ cạnh kính cần phải xem xét toàn bộ quá trình mài thay vì một tham số duy nhất.
Hướng dẫn này giải thích các nguyên nhân chính gây sứt mẻ trong quá trình mài kính, cách xác định nguồn gốc của sự cố và cách chọn bánh mài kính phù hợp để xử lý cạnh ổn định hơn.
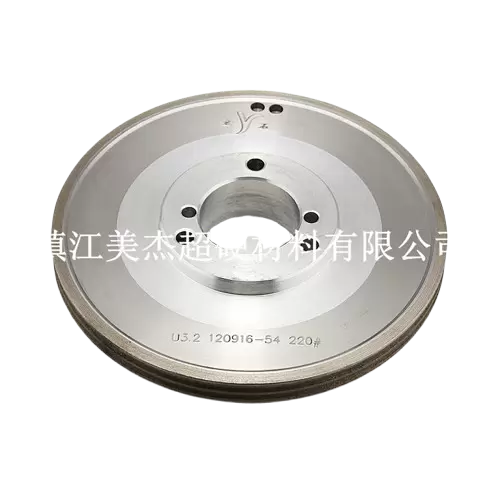
Hiện tượng sứt mẻ kính xảy ra khi vật liệu vỡ ra khỏi mép thay vì bị loại bỏ trong quá trình mài có kiểm soát. Vì thủy tinh dễ vỡ nên ứng suất cơ học quá mức có thể gây ra hư hỏng cục bộ xung quanh khu vực mài. Mức độ nghiêm trọng của hư hỏng có thể dao động từ các mảnh vụn nhỏ ở cạnh đến các vết nứt có thể nhìn thấy hoặc hình dạng cạnh không đều.
Các dấu hiệu thường gặp của hiện tượng sứt mẻ cạnh kính bao gồm:
Vị trí và sự xuất hiện của khuyết tật có thể cung cấp những manh mối hữu ích. Sự sứt mẻ tập trung ở các phần cụ thể của cạnh có thể cho thấy có vấn đề với biên dạng bánh xe, căn chỉnh máy hoặc điều kiện mài cục bộ. Thiệt hại nhất quán hơn trên toàn bộ cạnh có thể liên quan đến thông số kỹ thuật của bánh xe, lựa chọn hạt mài, tốc độ tiến dao hoặc áp suất mài.
Vì lý do này, người vận hành không nên ngay lập tức cho rằng bánh mài thủy tinh bị lỗi là nguyên nhân duy nhất. Các đặc tính của đá mài, máy, kính và các thông số quy trình cần được xem xét cùng nhau.
Việc sứt mẻ kính thường xảy ra do sự mất cân bằng giữa hoạt động mài và độ bền của cạnh kính. Khi quá trình cắt mài mòn quá mạnh, không ổn định hoặc kém phù hợp với ứng dụng, lực mài có thể gây ra các vết nứt không mong muốn thay vì tạo ra một cạnh được kiểm soát.
Bánh mài có ảnh hưởng trực tiếp đến cách loại bỏ vật liệu khỏi mép kính. Bánh xe cần phải phù hợp với loại kính, độ dày, hình dạng cạnh cần thiết, thiết bị xử lý và độ hoàn thiện mong muốn. Sử dụng thông số kỹ thuật của bánh xe không phù hợp có thể làm cho quá trình mài kém ổn định hơn và làm tăng nguy cơ khuyết tật ở cạnh.
Bánh mài thủy tinh phù hợp phải cung cấp tác động mài mòn được kiểm soát trong khi vẫn duy trì được hình dạng và đặc tính cắt mong muốn trong suốt chu trình mài. Các yếu tố như kích thước hạt kim cương, đặc tính liên kết, hình dạng bánh xe và kích thước bánh xe đều ảnh hưởng đến cách chất mài mòn tương tác với kính.
Điều này đặc biệt quan trọng khi các ứng dụng khác nhau sử dụng các điều kiện xử lý khác nhau đáng kể. Quá trình mài kính quang điện khối lượng lớn có thể ưu tiên xử lý tốc độ cao ổn định và tuổi thọ bánh xe dài, trong khi kính ô tô có thể cần chú ý nhiều hơn đến hình dạng cạnh và khả năng giữ hình dạng.
Đối với các ứng dụng kính và cấu hình thiết bị khác nhau, Meijie cung cấp nhiều loại Bánh mài gia công kính đáp ứng các yêu cầu về kính PV, kính thiết bị và kính ô tô.
Kích thước hạt kim cương ảnh hưởng đến đặc tính cắt và độ hoàn thiện bề mặt do đá mài tạo ra. Thông số kỹ thuật về hạt sạn quá mạnh đối với ứng dụng có thể làm tăng ứng suất cơ học cục bộ, trong khi thông số kỹ thuật quá mịn có thể không mang lại hiệu quả loại bỏ vật liệu cần thiết.
Do đó, độ nhám thích hợp phải được xem xét cùng với độ dày của kính, hình dạng cạnh, độ hoàn thiện cần thiết, tốc độ mài và yêu cầu loại bỏ vật liệu. Việc chọn loại hạt mài chỉ dựa trên hình dạng bề mặt mong muốn là chưa đủ.
Ví dụ, dây chuyền sản xuất tập trung vào việc loại bỏ vật liệu cao có thể yêu cầu thông số kỹ thuật mài mòn khác với các ứng dụng chính xác trong đó độ hoàn thiện của cạnh và tính đồng nhất về kích thước là quan trọng hơn. Mối quan hệ giữa kích thước hạt mài và hiệu suất mài cũng có mối liên hệ chặt chẽ với tình trạng bánh xe và các thông số quy trình.
Đây là lý do tại sao việc lựa chọn chất mài mòn kim cương là một phần quan trọng trong thông số kỹ thuật của bánh mài kim cương chứ không phải là một quyết định mua riêng lẻ.
Áp suất mài xác định mức độ mài mòn tiếp xúc với bề mặt kính. Áp lực quá mức có thể làm tăng tải trọng cơ học tại bề mặt mài và làm cho cạnh kính dễ vỡ dễ bị sứt mẻ hơn.
Khi áp suất quá cao, bánh xe có thể loại bỏ vật liệu mạnh hơn mức mà mép kính có thể chịu được. Điều này có thể trở nên đặc biệt đáng chú ý khi xử lý kính mỏng hoặc khi hoạt động mài liên quan đến việc loại bỏ một lượng vật liệu tương đối lớn.
Do đó, áp suất mài phải được kiểm soát theo thông số kỹ thuật của bánh xe, độ dày kính, độ sâu mài, tốc độ tiến dao và cấu hình thiết bị. Nếu sứt mẻ xuất hiện sau khi thay đổi tốc độ sản xuất hoặc yêu cầu loại bỏ vật liệu, áp suất mài phải được coi là một phần của quy trình khắc phục sự cố thay vì coi bánh xe là biến số duy nhất.
Tốc độ tiến dao và tốc độ bánh xe ảnh hưởng đến thời gian chất mài mòn tiếp xúc với một phần cụ thể của cạnh kính và lượng vật liệu phải được loại bỏ trong mỗi giai đoạn của quá trình mài.
Tốc độ tiến dao quá cao có thể làm tăng tải trọng đặt lên bánh mài và cạnh kính. Nếu thông số kỹ thuật của bánh xe hoặc cấu hình máy không thể duy trì độ mài ổn định khi tốc độ sản xuất tăng lên thì các khuyết tật ở cạnh có thể trở nên dễ nhận thấy hơn.
Đồng thời, việc giảm tốc độ cấp liệu tự động không phải là giải pháp đúng đắn. Hiệu quả sản xuất, đặc tính bánh xe, độ dày kính và kết quả mài mong muốn đều cần phải được xem xét cùng nhau. Một quy trình ổn định là một quy trình trong đó bánh mài có thể duy trì sự tiếp xúc mài mòn nhất quán mà không tạo ra ứng suất cục bộ quá mức.
Sự cân bằng này đặc biệt quan trọng trong quá trình gia công kính khối lượng lớn, trong đó dây chuyền sản xuất cần cả việc loại bỏ vật liệu hiệu quả và chất lượng cạnh ổn định.
Độ sâu mài xác định lượng vật liệu được loại bỏ trong mỗi lần nghiền. Nếu độ sâu quá lớn, bánh mài phải loại bỏ nhiều vật liệu hơn cùng một lúc, làm tăng tải trọng mài và khả năng gây ứng suất cục bộ.
Rủi ro có thể trở nên nghiêm trọng hơn khi xử lý kính dày hơn, hiệu chỉnh cho phép cạnh lớn hoặc sử dụng quy trình mài nhằm loại bỏ vật liệu nặng. Thay vì dựa vào một giai đoạn nghiền tích cực duy nhất, quy trình này có thể cần được điều chỉnh để phân bổ việc loại bỏ vật liệu một cách nhất quán hơn.
Do đó, độ sâu mài phải được xem xét cùng với độ sắc nét của bánh xe, kích thước hạt, tốc độ tiến dao và độ ổn định của máy. Nếu độ sứt mẻ tăng lên sau khi thay đổi lượng vật liệu được loại bỏ trên mỗi lượt, thì độ sâu mài là một thông số quan trọng cần điều tra.
Bánh mài không duy trì được tình trạng chính xác như cũ trong suốt thời gian sử dụng của nó. Khi hiệu suất mài mòn thay đổi, bánh xe có thể cần lực lớn hơn để đạt được kết quả mài tương tự. Sự mài mòn cũng có thể ảnh hưởng đến hình dạng dự định và độ ổn định kích thước của bánh xe.
Bánh xe bị mòn có thể tạo ra chất lượng cạnh không nhất quán, đặc biệt khi quá trình này yêu cầu hình dạng cạnh cụ thể. Nếu vết sứt mẻ dần trở nên trầm trọng hơn sau thời gian sản xuất kéo dài, thay vì xuất hiện ngay sau khi lắp bánh xe mới, thì nên kiểm tra độ mòn của bánh xe.
Tình trạng bánh xe cũng cần được xem xét cùng với tuổi thọ sử dụng. Một bánh xe bền hơn chỉ có giá trị khi nó có thể duy trì hiệu suất mài ổn định trong suốt thời gian sử dụng. Đối với các ứng dụng chính xác, việc duy trì biên dạng và tác động mài mòn nhất quán có thể quan trọng như tổng lượng kính được xử lý trước khi thay thế.
Hình dạng bánh xe phải tương ứng với hình dạng cạnh mà sản phẩm kính yêu cầu. Nếu biên dạng không khớp đúng với cạnh dự định, thì tiếp xúc giữa bánh xe và kính có thể trở nên không ổn định hoặc không đồng đều.
Điều này đặc biệt liên quan đến kính ô tô, nơi các sản phẩm khác nhau có thể yêu cầu cấu hình cạnh cụ thể. Biên dạng tròn, thang, phẳng hoặc chữ V có thể liên quan đến các điều kiện tiếp xúc khác nhau trong quá trình mài.
Do đó, có thể chọn Bánh mài kính ô tô dành riêng cho từng cấu hình theo hình dạng xử lý và cấu hình thiết bị cần thiết. Kết hợp hồ sơ phù hợp giúp duy trì liên lạc nhất quán và hỗ trợ xử lý cạnh ổn định.
Ngay cả một bánh mài phù hợp cũng có thể tạo ra kết quả kém nếu máy không hoạt động ở điều kiện ổn định. Rung quá mức, lệch trục, lắp bánh xe không đúng cách hoặc các vấn đề về căn chỉnh có thể gây ra sự tiếp xúc không nhất quán giữa vật liệu mài mòn và kính.
Biến thể thu được có thể xuất hiện dưới dạng sứt mẻ cục bộ, lớp hoàn thiện cạnh không đồng đều hoặc kích thước không nhất quán. Nếu lỗi xuất hiện nhiều lần ở một vị trí cụ thể hoặc thay đổi khi bánh xe được lắp lại thì cần điều tra tình trạng máy.
Cân bằng bánh xe và độ chính xác lắp đặt cũng rất quan trọng. Hệ thống mài cần quay trơn tru để chất mài mòn duy trì sự tiếp xúc có thể dự đoán được với kính trong suốt quá trình.
Quá trình mài tạo ra nhiệt ở vùng tiếp xúc. Nếu làm mát không đủ, quá trình mài có thể trở nên kém ổn định hơn và hiệu ứng nhiệt có thể làm tăng thêm ứng suất cơ học hiện có ở cạnh kính.
Điều kiện làm mát phải được xem xét cùng với tốc độ mài, tốc độ tiến dao, tình trạng bánh xe và loại bỏ vật liệu. Trong các ứng dụng hiệu suất cao, chỉ cần tăng tốc độ sản xuất mà không xem xét lại hệ thống làm mát có thể thay đổi điều kiện nghiền tổng thể.
Quy trình làm mát ổn định giúp duy trì điều kiện mài ổn định và hỗ trợ chất lượng lưỡi có thể dự đoán được, đặc biệt trong quá trình sản xuất liên tục.
Khi xuất hiện hiện tượng sứt mẻ ở cạnh kính, việc thay đổi nhiều biến số cùng lúc có thể khiến nguyên nhân thực sự khó xác định. Một cách tiếp cận hiệu quả hơn là kiểm tra bánh mài, thiết bị, thông số xử lý và đặc tính của kính một cách có hệ thống.
Khi khắc phục sự cố sứt mẻ, trước tiên người vận hành nên kiểm tra:
Bước đầu tiên thường là xác định xem lỗi là mới hay đã tăng dần. Vết sứt mẻ xuất hiện ngay sau khi thay bánh xe có thể gợi ý vấn đề về thông số kỹ thuật, cấu hình, lắp đặt hoặc quá trình khớp. Vết sứt mẻ phát triển dần dần có thể cho thấy bánh xe bị mòn, mất biên dạng hoặc thay đổi điều kiện xử lý.
Mô hình của khiếm khuyết cũng hữu ích. Thiệt hại tập trung ở một khu vực cụ thể có thể liên quan đến sự thẳng hàng của máy, hình dạng bánh xe hoặc các điều kiện tiếp xúc cục bộ. Việc sứt mẻ nhất quán dọc theo mép được xử lý có thể yêu cầu kiểm tra kỹ hơn về lựa chọn hạt mài, áp suất mài, tốc độ tiến dao hoặc tình trạng bánh xe.
Quy trình khắc phục sự cố được kiểm soát giúp dễ dàng xác định xem bánh mài, máy hoặc các thông số xử lý có cần điều chỉnh hay không.
Giảm sứt mẻ đòi hỏi nhiều hơn là chỉ đơn giản là giảm tốc độ mài. Bánh mài và các điều kiện xử lý cần phải phù hợp với ứng dụng kính để có thể loại bỏ vật liệu một cách hiệu quả mà không tạo ra ứng suất quá mức ở cạnh.
Một số yếu tố cần được xem xét cùng nhau khi tối ưu hóa quy trình mài kính:
Việc lựa chọn bánh mài thủy tinh nên bắt đầu bằng ứng dụng thay vì với một thông số kỹ thuật duy nhất. Loại kính, độ dày, hình dạng cạnh, cấu hình máy, độ hoàn thiện cần thiết và tốc độ sản xuất đều ảnh hưởng đến thiết kế bánh xe phù hợp.
Ví dụ: một bánh xe được sử dụng để xử lý kính PV khối lượng lớn có thể cần ưu tiên độ sắc nét, chất lượng cạnh ổn định và tuổi thọ sử dụng. Kính thiết bị có thể chú trọng nhiều hơn đến độ chính xác, khả năng lưu giữ hình dạng và độ mài sâu hoặc nặng. Kính ô tô có thể yêu cầu cấu hình cụ thể và giữ hình dạng ổn định.
Do đó, bánh xe phù hợp cần phải cân bằng giữa hiệu quả mài với chất lượng cạnh. Một thông số kỹ thuật hoạt động tốt trong một ứng dụng sẽ không được tự động chuyển sang ứng dụng khác mà không xem xét đến sự khác biệt về yêu cầu vật liệu và xử lý.
Hạt kim cương nên được lựa chọn theo sự cân bằng cần thiết giữa việc loại bỏ vật liệu và hoàn thiện cạnh. Chất mài mòn thô hơn có thể hỗ trợ loại bỏ vật liệu mạnh hơn, trong khi chất mài mòn mịn hơn có thể được sử dụng khi cần có hành động mài và hoàn thiện được kiểm soát chặt chẽ hơn.
Tuy nhiên, kích thước hạt không nên được xem xét một cách độc lập. Độ dày kính, biên dạng bánh xe, tốc độ tiến dao, độ sâu mài, tình trạng máy và chất lượng cạnh yêu cầu đều ảnh hưởng đến kết quả cuối cùng.
Khi xuất hiện vết sứt mẻ, việc thay đổi độ nhám có thể hữu ích nhưng cần được đánh giá cùng với các thông số mài khác. Thông số kỹ thuật về độ nhám phù hợp không thể bù vô thời hạn cho áp suất quá mức, tốc độ tiến dao không chính xác, độ đảo của bánh xe hoặc biên dạng không phù hợp.
Hình dạng bánh xe trở nên đặc biệt quan trọng khi kính yêu cầu hình dạng cạnh cụ thể. Sự không khớp giữa hình dạng bánh xe và cạnh mong muốn có thể tạo ra sự tiếp xúc không đồng đều và ảnh hưởng đến cả độ chính xác về kích thước và chất lượng của cạnh.
Đối với kính ô tô, các yêu cầu về mặt cắt có thể bao gồm cấu hình dạng chữ V, cạnh tròn, cạnh bậc thang hoặc cạnh phẳng. Do đó, bánh mài phải phù hợp với hình dạng dự định và thiết bị được sử dụng để xử lý.
Bánh mài kính ô tô được lựa chọn đúng cách có thể hỗ trợ xử lý ổn định trong đó độ chính xác của biên dạng và khả năng giữ hình dạng là những cân nhắc quan trọng.
Các thông số mài nên được điều chỉnh theo nhóm thay vì riêng lẻ. Tốc độ tiến dao, độ sâu mài, áp suất và tốc độ bánh xe ảnh hưởng lẫn nhau và việc thay đổi một tham số có thể làm thay đổi điều kiện mài tổng thể.
Nếu sứt mẻ tăng sau khi tăng tốc độ sản xuất thì bánh mài và quy trình cần được đánh giá để xác định liệu tốc độ tiến dao mới có còn phù hợp hay không. Tương tự, việc tăng cường loại bỏ vật liệu mà không xem xét độ sâu mài và tình trạng bánh xe có thể làm tăng tải trọng lên cạnh kính.
Do đó, tối ưu hóa quy trình nên tập trung vào việc duy trì mối quan hệ ổn định giữa việc loại bỏ vật liệu, hiệu suất của bánh xe và khả năng của máy.
Độ ổn định của máy là điều cần thiết để mài cạnh kính một cách nhất quán. Độ rung quá mức hoặc độ đảo của bánh xe có thể tạo ra các điều kiện tiếp xúc dao động, ngay cả khi bản thân thông số kỹ thuật của bánh xe là phù hợp.
Kiểm tra thường xuyên việc lắp bánh xe, tình trạng trục chính, căn chỉnh và độ rung của máy có thể giúp xác định các nguyên nhân cơ học khiến chất lượng cạnh không nhất quán. Cân bằng động cũng có liên quan khi cần quay bánh xe trơn tru và ổn định.
Những kiểm tra này đặc biệt quan trọng khi một bánh mài mới tạo ra kết quả không mong muốn hoặc khi cùng một bánh mài hoạt động khác nhau trên các máy khác nhau.
Các ứng dụng kính khác nhau đặt ra những yêu cầu khác nhau trong quá trình mài. Thông số kỹ thuật của bánh xe hoạt động hiệu quả trên kính quang điện có thể không mang lại sự cân bằng về hiệu quả, kiểm soát biên dạng và độ hoàn thiện trên kính ô tô hoặc kính thiết bị.
Sự so sánh sau đây tóm tắt những cân nhắc chính:
| Ứng dụng kính | Yêu cầu mài chính | Những cân nhắc về bánh xe chính | Sản phẩm phù hợp |
|---|---|---|---|
| Kính PV | Hiệu quả cao, chất lượng cạnh ổn định, tuổi thọ dài | Độ nhám, biên dạng, độ sắc nét, khả năng tương thích với máy | Bánh mài kính PV |
| Kính gia dụng | Độ chính xác, giữ biên dạng, mài nặng hoặc sâu | Độ sắc nét, ổn định kích thước, tuổi thọ | Bánh mài kính gia dụng |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
Các thông số kỹ thuật có sẵn bao gồm đường kính ngoài từ 150 đến 248 mm trên các mẫu sản phẩm khác nhau, với kích thước hạt kim cương từ 150# đến 400# trong các cấu hình được liệt kê.
Đối với các ứng dụng ô tô đòi hỏi khắt khe, bánh mài kính ô tô có độ sứt mẻ thấp có thể được đánh giá cùng với hình dạng bánh xe, khả năng tương thích của thiết bị, kích thước hạt và các thông số xử lý để đạt được chất lượng cạnh nhất quán hơn.
Bánh mài phù hợp nhất phụ thuộc vào yêu cầu xử lý thực tế chứ không chỉ riêng loại kính.
Đối với kính PV, hiệu quả sản xuất, chất lượng cạnh ổn định, độ sắc nét, khả năng tương thích với máy và tuổi thọ sử dụng là những yếu tố quan trọng cần cân nhắc. Thông số kỹ thuật của bánh xe phải hỗ trợ tốc độ và độ dày kính yêu cầu của dây chuyền sản xuất.
Đối với kính thiết bị, độ chính xác, khả năng duy trì biên dạng, độ ổn định kích thước và khả năng loại bỏ vật liệu có thể được chú trọng nhiều hơn, đặc biệt là trong các ứng dụng cắt sâu hoặc mài nặng.
Đối với kính ô tô, hình học cạnh và khả năng giữ hình dạng trở nên đặc biệt quan trọng. Cấu hình bánh xe cần phải tương ứng với cạnh yêu cầu, trong khi thông số kỹ thuật mài mòn phải hỗ trợ quá trình xử lý ổn định và độ chính xác kích thước nhất quán.
Trong cả ba ứng dụng, việc lựa chọn bánh mài phải được xem xét cùng với tình trạng máy và các thông số quy trình. Bánh xe chất lượng cao không thể bù đắp hoàn toàn cho áp suất mài quá cao, tốc độ tiến dao không phù hợp, độ rung của máy hoặc lắp bánh xe không chính xác.
Kính có thể bị sứt mẻ khi ứng suất cơ học sinh ra trong quá trình mài vượt quá độ bền của cạnh kính. Bánh mài không phù hợp, áp suất mài quá cao, tốc độ tiến dao cao, độ sâu mài quá mức, độ mòn của bánh xe, độ rung hoặc hình dạng bánh xe không phù hợp đều có thể góp phần gây ra tình trạng mài cạnh không ổn định.
Đúng. Kích thước hạt kim cương ảnh hưởng đến hành vi cắt mài mòn và loại bỏ vật liệu. Nếu độ nhám không phù hợp với độ dày kính, độ hoàn thiện cạnh cần thiết và điều kiện mài, quá trình này có thể trở nên quá phức tạp hoặc không hiệu quả. Độ nhám nên được chọn cùng với biên dạng bánh xe, các thông số mài và cấu hình máy.
Việc sứt mẻ thường có thể được giảm bớt bằng cách chọn một bánh mài thủy tinh phù hợp, kích thước hạt kim cương phù hợp với ứng dụng, kiểm soát tốc độ cấp liệu và áp suất mài, duy trì biên dạng bánh xe chính xác cũng như kiểm tra độ rung và độ đảo của máy. Làm mát ổn định và kiểm tra tình trạng bánh xe thường xuyên cũng rất quan trọng.
Bánh mài bị mòn có thể góp phần làm cho chất lượng cạnh không đồng đều vì độ sắc nét khi mài mòn và độ ổn định biên dạng có thể thay đổi theo thời gian. Nếu tình trạng sứt mẻ trở nên nghiêm trọng hơn khi bánh xe sắp hết tuổi thọ sử dụng thì cần kiểm tra tình trạng bánh xe cùng với các thông số mài và độ ổn định của máy.
Việc lựa chọn nên xem xét loại kính, độ dày, hình dạng cạnh, cấu hình máy, độ hoàn thiện cần thiết, tốc độ sản xuất và tuổi thọ bánh xe dự kiến. Quá trình xử lý kính PV có thể ưu tiên hiệu quả cao và chất lượng cạnh ổn định, trong khi kính ô tô thường đòi hỏi sự chú ý nhiều hơn đến độ chính xác của mặt cắt và khả năng giữ hình dạng.
Kính bị sứt mẻ trong quá trình mài hiếm khi do một yếu tố duy nhất gây ra. Sự sứt mẻ ở cạnh kính có thể bị ảnh hưởng bởi việc lựa chọn đá mài, kích thước hạt kim cương, độ mòn của bánh xe, biên dạng bánh xe, áp suất mài, tốc độ tiến dao, độ sâu mài, độ rung của máy, độ đảo và điều kiện làm mát.
Một cách tiếp cận đáng tin cậy hơn là đánh giá toàn bộ quá trình mài và chọn bánh mài thủy tinh phù hợp với ứng dụng. Mỗi loại PV, thiết bị và kính ô tô đều có các yêu cầu xử lý khác nhau, khiến việc lựa chọn bánh xe dành riêng cho ứng dụng trở nên quan trọng để duy trì chất lượng cạnh và độ ổn định trong sản xuất.
Đối với các nhà sản xuất đang tìm cách giảm sứt mẻ và cải thiện tính nhất quán khi mài, cần tập trung vào sự tương tác giữa dụng cụ mài mòn, vật liệu thủy tinh, máy và các thông số xử lý thay vì bất kỳ thông số kỹ thuật đơn lẻ nào.