Sep 11,2026
Nguyên nhân gây hư hỏng bề mặt trong quá trình mài wafer?
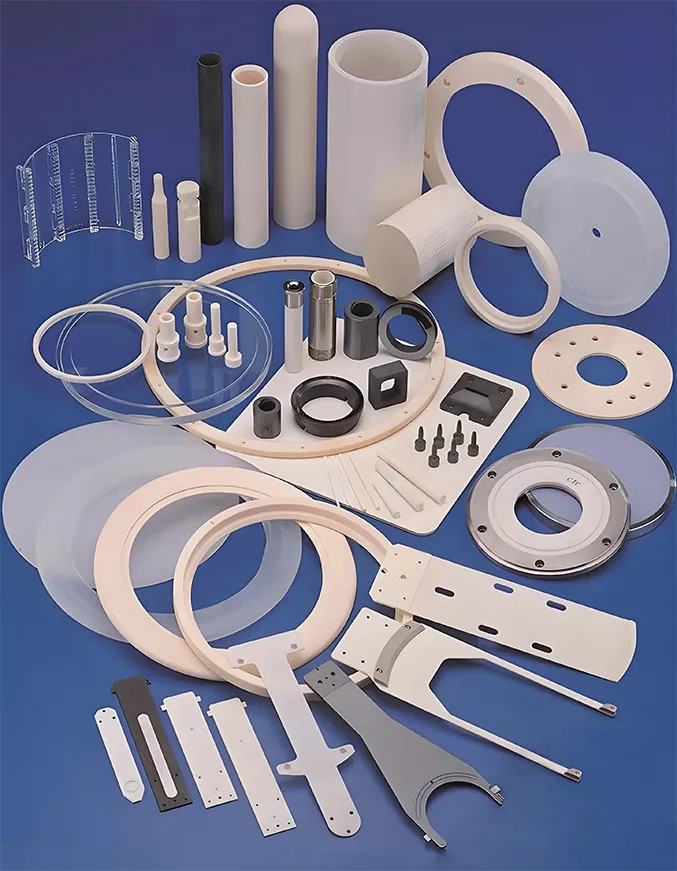
Thiết bị bán dẫn dựa trên các thành phần gốm cho các ứng dụng đòi hỏi độ cứng, khả năng kháng hóa chất, độ ổn định nhiệt và tính nhất quán về kích thước. Các vật liệu như alumina, zirconia, yttria, silicon cacbua và silicon nitride được sử dụng trong các bộ phận bao gồm nắp cửa sổ bằng gốm, vòng lấy nét, vòi phun, bộ phận phân phối khí, vòng bơm và đế gốm.
Việc gia công các thành phần này không hề đơn giản. Độ cứng và trạng thái giòn của chúng làm cho việc loại bỏ vật liệu thông thường trở nên khó khăn, đặc biệt khi thành phần có các cạnh mỏng, lỗ nhỏ, rãnh, ren hoặc biên dạng cong. Dụng cụ mài kim cương cung cấp khả năng cắt mài mòn có kiểm soát cho các ứng dụng này, giúp nhà sản xuất đạt được hình học, độ chính xác về kích thước và tình trạng bề mặt cần thiết.
Các thành phần gốm bán dẫn thường có yêu cầu gia công tương đối khắt khe. Vật liệu này có thể đủ cứng để khiến dụng cụ bị mài mòn nhanh chóng, trong khi bản chất giòn của nó có thể làm tăng nguy cơ sứt mẻ hoặc nứt nếu tác dụng lực quá mạnh.
Do đó, quá trình mài được sử dụng khi việc loại bỏ vật liệu được kiểm soát quan trọng hơn việc chỉ đạt được tỷ lệ loại bỏ cao. Một công cụ mài mòn phù hợp có thể loại bỏ dần vật liệu khỏi gốm trong khi vẫn duy trì hình dạng theo yêu cầu của bộ phận.
Kim cương đặc biệt phù hợp với loại gia công này vì độ cứng và khả năng cắt cao. Đối với vật liệu gốm cứng, chất mài mòn cần duy trì hiệu quả đối với phôi trong khi vẫn duy trì hoạt động cắt ổn định.
Bản thân công cụ này cũng có vấn đề. Chỉ loại mài mòn không quyết định hiệu suất gia công. Kích thước hạt, hình dạng dụng cụ, cấu trúc làm việc, tốc độ quay, tốc độ tiến dao, độ sâu mài và khả năng tương thích của thiết bị đều ảnh hưởng đến kết quả.
Đối với các thành phần bán dẫn, điều này trở nên đặc biệt quan trọng vì nhiều bộ phận có bề mặt chức năng hoặc các đặc điểm hình học không thể chịu được sự sứt mẻ hoặc biến đổi kích thước quá mức. Mục tiêu thường là sự kết hợp có kiểm soát giữa việc loại bỏ vật liệu, chất lượng bề mặt và độ chính xác về kích thước.
Ứng dụng của dụng cụ mài kim cương thay đổi tùy theo hình dạng và chức năng của thành phần gốm. Một số bộ phận yêu cầu mài bề mặt hoặc mài cạnh, trong khi những bộ phận khác cần các lỗ, rãnh, ren hoặc biên dạng cong chính xác.
| Thành phần gốm bán dẫn | Yêu cầu xử lý điển hình |
|---|---|
| Vỏ cửa sổ bằng gốm và mái vòm alumina | Kiểm soát bề mặt, cạnh, vòng cung và kích thước |
| Vòng lấy nét bằng gốm | Hình học bên trong và bên ngoài, chất lượng cạnh và kiểm soát bề mặt |
| Vòi phun nhôm nitrit | Gia công lỗ chính xác và kiểm soát kích thước |
| Linh kiện phân phối khí | Gia công lỗ và rãnh |
| Vòng bơm và đế gốm | Gia công lỗ bên trong, rãnh, bề mặt và chiều |
Nắp cửa sổ bằng gốm và mái vòm alumina có thể chứa các bề mặt cong, các cạnh và các đặc điểm hình học khác yêu cầu gia công có kiểm soát. Thử thách không chỉ là loại bỏ vật liệu dư thừa mà còn duy trì hình dạng mong muốn mà không làm hỏng cạnh không cần thiết.
Đầu mài kim cương có thể được sử dụng cho các nguyên công như phay nền, mài cạnh hồ quang hoặc các công việc liên quan đến biên dạng khác. Thông số kỹ thuật phù hợp của công cụ phụ thuộc vào hình dạng thành phần và các đặc tính bề mặt và kích thước cần thiết.
Đối với những bộ phận này, việc cắt ổn định là rất quan trọng vì vết sứt cục bộ dọc theo cạnh hoặc bề mặt cong có thể ảnh hưởng đến hình dạng thành phần cuối cùng. Do đó, điều kiện mài nên được lựa chọn theo vật liệu gốm và tính năng đang được xử lý.
Vòng lấy nét bằng gốm là một ứng dụng khác mà hình học và tính nhất quán đóng vai trò quan trọng. Chiếc nhẫn có thể yêu cầu gia công có kiểm soát các bề mặt, cạnh hoặc các đặc điểm bên trong của nó.
Bởi vì thành phần được xác định bởi hình dạng tròn của nó nên tính nhất quán về kích thước xung quanh vòng là rất quan trọng. Việc loại bỏ vật liệu không đồng đều có thể ảnh hưởng đến hình dạng và tình trạng bề mặt cuối cùng.
Do đó, dụng cụ mài được sử dụng cho vòng tiêu điểm phải phù hợp với nguyên công gia công được yêu cầu thay vì chỉ chọn theo vật liệu. Hình dạng dụng cụ và đặc tính mài mòn cần phải hỗ trợ bề mặt hoặc cạnh cụ thể đang được xử lý.
Các thành phần nhôm nitrit có thể chứa các lỗ chính xác và các đặc điểm hình học nhỏ khác. Các ứng dụng này đặt ra những yêu cầu khác nhau đối với dụng cụ mài vì mục tiêu gia công không chỉ liên quan đến việc loại bỏ vật liệu mà còn cả kích thước lỗ, vị trí, hình học và chất lượng cạnh.
Đối với loại công việc này, việc gia công lỗ gốm đặc biệt quan trọng. Đầu mài phù hợp có thể được sử dụng để mài lỗ, doa lỗ, khoan lỗ hoặc các hoạt động liên quan tùy thuộc vào bộ phận và thiết bị.
Các lỗ nhỏ cần được kiểm soát cẩn thận vì lực quá mạnh hoặc dụng cụ không phù hợp có thể làm tăng hiện tượng sứt mẻ ở đầu vào hoặc đầu ra của lỗ. Do đó, đường kính dụng cụ, chiều dài hiệu quả, độ mài mòn và điều kiện vận hành phải được xem xét cùng nhau.
Vòng bơm, đế gốm và các bộ phận tương tự có thể chứa sự kết hợp của các lỗ, rãnh, bệ bên trong hoặc các tính năng gia công khác. Do đó, một bộ phận có thể yêu cầu nhiều thao tác mài.
Phương pháp gia công phải tuân theo hình dạng của bộ phận. Diện tích bề mặt có thể yêu cầu mài nền, trong khi các tính năng bên trong có thể yêu cầu gia công lỗ hoặc các hoạt động chuyên biệt khác.
Đây là một lý do khiến quá trình gia công gốm bán dẫn thường sử dụng các công cụ mài khác nhau cho các tính năng khác nhau thay vì áp dụng một công cụ đa năng cho mọi hoạt động.
Hình dạng thành phần khác nhau đòi hỏi các hoạt động mài khác nhau. Sự lựa chọn được xác định chủ yếu bởi tính năng cần sản xuất và các yêu cầu về kích thước của tính năng đó.
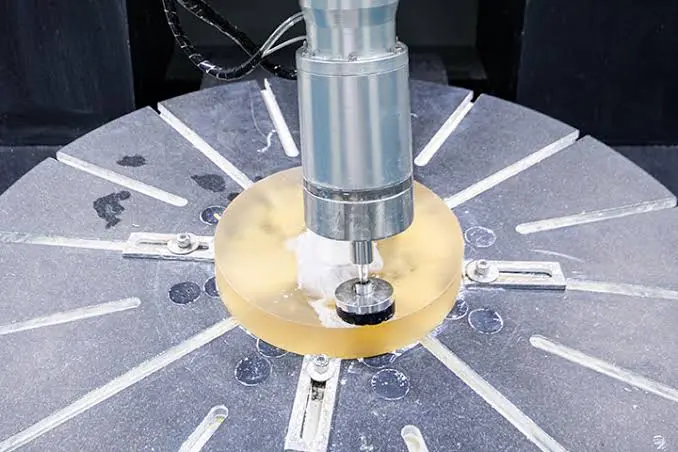
Phay nền được sử dụng khi một bộ phận gốm yêu cầu bề mặt phẳng hoặc nền được kiểm soát. Các cân nhắc chính bao gồm loại bỏ vật liệu, tình trạng bề mặt, độ phẳng và độ chính xác về kích thước.
Vì vật liệu gốm có thể giòn nên thao tác mài cần được duy trì ổn định trong suốt quá trình vận hành. Lực mài quá mức có thể dẫn đến sứt mẻ cạnh hoặc các khuyết tật bề mặt khác, đặc biệt khi bộ phận có tiết diện mỏng.
Mài cạnh hồ quang được sử dụng cho các cạnh hoặc biên dạng cong. Các tấm che cửa sổ, mái vòm và các bộ phận có hình dạng khác bằng gốm có thể yêu cầu kiểu gia công này.
Dụng cụ mài cần tuân theo hình dạng dự định trong khi loại bỏ vật liệu một cách nhất quán dọc theo cạnh. Do đó, hình dạng dao và điều kiện xử lý có ảnh hưởng trực tiếp đến độ chính xác biên dạng và chất lượng cạnh.
Một số thành phần gốm yêu cầu ren hoặc các đặc điểm hình học xác định khác. Mài ren tập trung vào việc tạo ra biên dạng ren cần thiết đồng thời kiểm soát độ chính xác về kích thước.
Do đặc điểm hình học tương đối cụ thể nên phải chọn dao và điều kiện gia công theo thiết kế ren, vật liệu gốm và thiết bị.
Gia công lỗ đưa ra một loạt các yêu cầu khác với mài bề mặt. Dụng cụ phải đi vào vật liệu gốm đồng thời kiểm soát đường kính lỗ, độ sâu, hình học và chất lượng cạnh.
Tùy thuộc vào ứng dụng, các hoạt động có thể bao gồm khoan lỗ, mài lỗ, doa lỗ và chuốt rãnh. Đầu mài có đường kính nhỏ đặc biệt phù hợp khi bộ phận có lỗ chính xác.
Công cụ này cũng phải tương thích với các thiết bị có sẵn. Đầu mài phù hợp về hiệu suất mài mòn có thể vẫn không phù hợp nếu đường kính, thân hoặc chiều dài hiệu dụng của nó không phù hợp với thiết lập gia công.
Giá trị của dụng cụ mài kim cương không chỉ đơn giản là khả năng cắt các vật liệu gốm cứng. Đối với các thành phần bán dẫn, tính hữu dụng của nó được đo lường bằng mức độ hỗ trợ của nó đối với kết quả gia công cần thiết.
Những cân nhắc chính bao gồm:
Đối với các ứng dụng gốm đòi hỏi khắt khe, các yếu tố này được kết nối chặt chẽ. Ví dụ, việc tăng cường loại bỏ vật liệu mà không xem xét đến lực mài có thể ảnh hưởng đến chất lượng bề mặt. Tương tự, việc chọn chất mài mòn rất mịn mà không xem xét đến tốc độ loại bỏ cần thiết có thể làm giảm hiệu quả xử lý.
Do đó, công cụ này nên được đánh giá theo ứng dụng hoàn chỉnh thay vì một đặc tính hiệu suất.
Việc lựa chọn công cụ nên bắt đầu bằng thành phần thay vì danh mục công cụ. Nhà cung cấp cần hiểu vật liệu nào đang được xử lý, tính năng nào cần được gia công và các yêu cầu về kích thước và bề mặt được áp dụng.
Chất liệu gốm sứ là điều cần cân nhắc đầu tiên. Alumina, zirconia, yttria, silicon cacbua, silicon nitride và nhôm nitride có thể có các đặc tính gia công khác nhau. Độ cứng và độ giòn ảnh hưởng đến việc lựa chọn chất mài mòn, lực cắt và độ mòn của dụng cụ.
Việc xem xét tiếp theo là hoạt động gia công. Phay nền, mài cạnh hồ quang, mài ren, mài lỗ bên trong và doa lỗ không đặt ra các yêu cầu giống nhau đối với dụng cụ.
Hình học thành phần cũng rất quan trọng. Bề mặt phẳng lớn, cạnh cong và lỗ có đường kính nhỏ đòi hỏi hình dạng dụng cụ và điều kiện vận hành khác nhau.
| Ứng dụng | Cân nhắc chính | Hướng công cụ |
|---|---|---|
| Mài nền hoặc bề mặt | Kiểm soát bề mặt và kích thước | đầu mài |
| Mài cạnh hồ quang | Hình học cạnh và độ chính xác của biên dạng | đầu mài |
| Gia công ren hoặc rãnh | Tính năng hình học và kiểm soát kích thước | Đầu mài dành riêng cho ứng dụng |
| Gia công lỗ gốm | Đường kính lỗ, độ sâu và chất lượng cạnh | Đầu mài gia công lỗ |
Đối với gia công linh kiện gốm nói chung, đầu mài dành cho linh kiện gốm bán dẫn phải phù hợp với vật liệu và tính năng đang được xử lý. Dòng sản phẩm ĐẦU MÀI phù hợp với các ứng dụng liên quan đến vật liệu gốm như alumina, zirconia, yttria, silicon Carbide và silicon nitride.
Đối với các lỗ chính xác, yêu cầu về dụng cụ cụ thể hơn. Đầu mài gia công lỗ có thể được xem xét cho các nguyên công liên quan đến mài lỗ, doa lỗ, khoan lỗ và gia công liên quan đến rãnh, miễn là thông số kỹ thuật của nó phù hợp với bộ phận và thiết bị.
Điểm quan trọng là không nên chọn công cụ này chỉ vì nó được bán trên thị trường để chế biến gốm sứ. Vật liệu, đặc điểm hình học, kích thước dụng cụ, độ nhám mài mòn, tốc độ quay, tốc độ tiến dao và các yêu cầu về thiết bị đều cần được xem xét.
Khi công cụ phù hợp đã được chọn, điều kiện xử lý vẫn quyết định kết quả cuối cùng. Cùng một đầu mài có thể hoạt động khác nhau khi độ sâu mài, tốc độ tiến dao hoặc tốc độ quay thay đổi.
Các yếu tố chính cần theo dõi bao gồm:
Lựa chọn hạt sạn phải tương ứng với giai đoạn gia công và điều kiện bề mặt yêu cầu. Điều kiện mài mòn mạnh hơn có thể thích hợp để loại bỏ vật liệu, trong khi điều kiện mài mịn hơn có thể được ưu tiên khi chất lượng bề mặt quan trọng hơn.
Tốc độ mài và tốc độ tiến dao cũng cần được xem xét cùng nhau. Việc tăng tốc độ tiến dao mà không điều chỉnh các điều kiện khác có thể làm tăng lực mài và ảnh hưởng đến chất lượng cạnh. Tương tự, độ sâu mài quá mức có thể gây thêm tải trọng cho cả dụng cụ và bộ phận gốm.
Tình trạng dụng cụ là một sự cân nhắc thực tế khác. Khi dụng cụ mài mòn, hoạt động cắt của nó có thể thay đổi. Giám sát công cụ và duy trì các điều kiện xử lý phù hợp có thể giúp giảm sự khác biệt giữa các thành phần.
Do đó, đối với các bộ phận gốm chính xác, việc kiểm soát quy trình cũng quan trọng như việc lựa chọn công cụ ban đầu.
Gia công lỗ cần được xem xét riêng vì không gian làm việc sẵn có bị hạn chế và các yêu cầu về hình học có thể nghiêm ngặt.
Dụng cụ gia công lỗ cần đi vào phôi trong khi vẫn duy trì đủ thao tác cắt xung quanh lỗ. Đường kính dụng cụ, đường kính thân, chiều dài hiệu dụng, kích thước hạt và điều kiện quay đều ảnh hưởng đến quá trình gia công.
Ví dụ, các lỗ rất nhỏ cần một dụng cụ có đường kính phù hợp và đủ độ cứng cho ứng dụng. Độ lệch dụng cụ quá mức hoặc quá trình cắt không ổn định có thể ảnh hưởng đến hình dạng lỗ và làm tăng nguy cơ sứt mẻ cạnh.
Độ sâu lỗ cũng có vấn đề. Lỗ sâu hơn có thể yêu cầu chiều dài hiệu quả và phương pháp xử lý khác với lỗ nông. Công cụ phải tiếp cận khu vực cần thiết mà không ảnh hưởng đến độ ổn định.
Chất liệu gốm sứ cũng cần được xem xét cùng lúc. Nhôm nitrit, alumina, zirconia, cacbua silic và các loại gốm khác không nhất thiết phải đáp ứng giống hệt nhau với cùng điều kiện gia công.
Vì lý do này, nên chọn đầu mài gia công lỗ dựa trên yêu cầu về lỗ hoàn chỉnh thay vì chỉ riêng đường kính.
Cuộc thảo luận lựa chọn thực tế với nhà cung cấp dụng cụ mài phải cung cấp đủ thông tin để kết nối thông số kỹ thuật của dụng cụ với ứng dụng thực tế.
Thông tin hữu ích nhất bao gồm vật liệu gốm, hình học thành phần, hoạt động gia công, thiết bị và yêu cầu chất lượng. Nếu ứng dụng liên quan đến lỗ, đường kính lỗ, độ sâu và hình dạng cần thiết cũng rất quan trọng.
Các nhà sản xuất cũng nên phân biệt giữa các yêu cầu của hoạt động hiện tại và yêu cầu của thành phần cuối cùng. Một công cụ có thể được chọn để loại bỏ vật liệu trong giai đoạn gia công ban đầu, trong khi có thể cần một thao tác khác để đạt được điều kiện bề mặt hoặc kích thước cuối cùng.
Đối với các ứng dụng mới, việc kiểm tra nên tập trung vào các kết quả có thể đo lường được thay vì chỉ dựa vào thông số kỹ thuật danh nghĩa của công cụ. Tốc độ loại bỏ vật liệu, độ chính xác về kích thước, tình trạng bề mặt, chất lượng cạnh, độ mòn của dụng cụ và độ ổn định của quy trình cung cấp cơ sở hữu ích hơn để đánh giá hiệu suất.
Cách tiếp cận này cũng giúp dễ dàng xác định liệu một công cụ mài tiêu chuẩn có đủ hay không hoặc liệu ứng dụng có yêu cầu cấu hình công cụ cụ thể hơn hay không.
Dụng cụ mài kim cương có thể được sử dụng cho các vật liệu gốm cứng khác nhau được sử dụng trong thiết bị bán dẫn, bao gồm alumina, zirconia, yttria, silicon Carbide, silicon nitride và nhôm nitride. Thông số kỹ thuật của dao thích hợp phụ thuộc vào vật liệu và hoạt động gia công.
Các bộ phận như tấm che cửa sổ bằng gốm, mái vòm bằng nhôm, vòng lấy nét bằng gốm, vòi phun nhôm nitrit, bộ phận phân phối khí, vòng bơm và đế gốm có thể yêu cầu mài hoặc gia công lỗ. Hoạt động chính xác phụ thuộc vào hình dạng thành phần và các yêu cầu chức năng.
Đầu mài gia công lỗ có thể được sử dụng cho các hoạt động như khoan mổ, mài lỗ, doa lỗ và chuốt rãnh. Đường kính dụng cụ, chiều dài hiệu dụng, kích thước hạt và khả năng tương thích của thiết bị phải phù hợp với hình dạng lỗ và vật liệu gốm yêu cầu.
Kim cương có độ cứng cao và khả năng cắt mạnh nên thích hợp để gia công mài mòn các vật liệu gốm cứng. Trong các ứng dụng bán dẫn, mục tiêu không chỉ đơn giản là loại bỏ vật liệu mà còn duy trì khả năng cắt được kiểm soát, độ chính xác về kích thước và chất lượng bề mặt và cạnh có thể chấp nhận được.
Các thành phần gốm bán dẫn có thể yêu cầu gia công chính xác các bề mặt, cạnh, đường cong, ren, rãnh và lỗ. Độ cứng và trạng thái giòn của chúng làm cho việc lựa chọn công cụ và kiểm soát quy trình trở nên quan trọng, đặc biệt khi yêu cầu độ chính xác về kích thước và chất lượng cạnh.
Dụng cụ mài kim cương cung cấp giải pháp thiết thực cho những ứng dụng này, nhưng dụng cụ này phải được chọn theo vật liệu gốm, hoạt động gia công, hình học thành phần, thiết bị và chất lượng yêu cầu. Ví dụ, một đầu mài thích hợp cho việc mài nền hoặc mài cạnh hình cung không được tự động coi là phù hợp cho việc gia công lỗ chính xác.
Mối quan hệ rõ ràng giữa vật liệu, ứng dụng, thông số kỹ thuật của dụng cụ và điều kiện xử lý cung cấp cơ sở đáng tin cậy nhất cho quá trình mài thành phần gốm bán dẫn ổn định.