Oct 10,2026
Cách chọn đĩa mài để xử lý màn hình TFT/LCD cỡ lớn
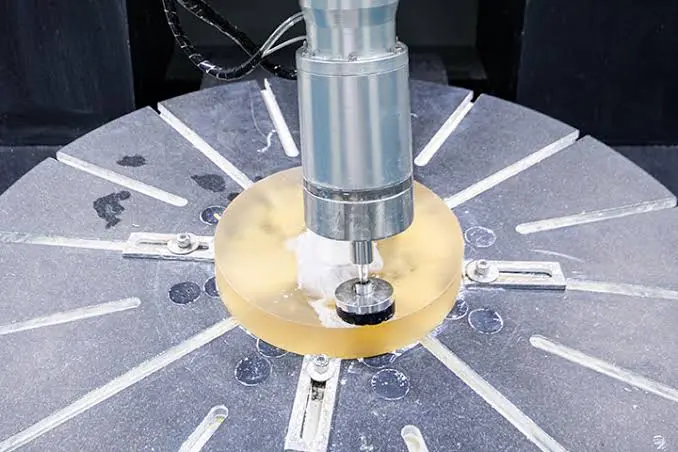
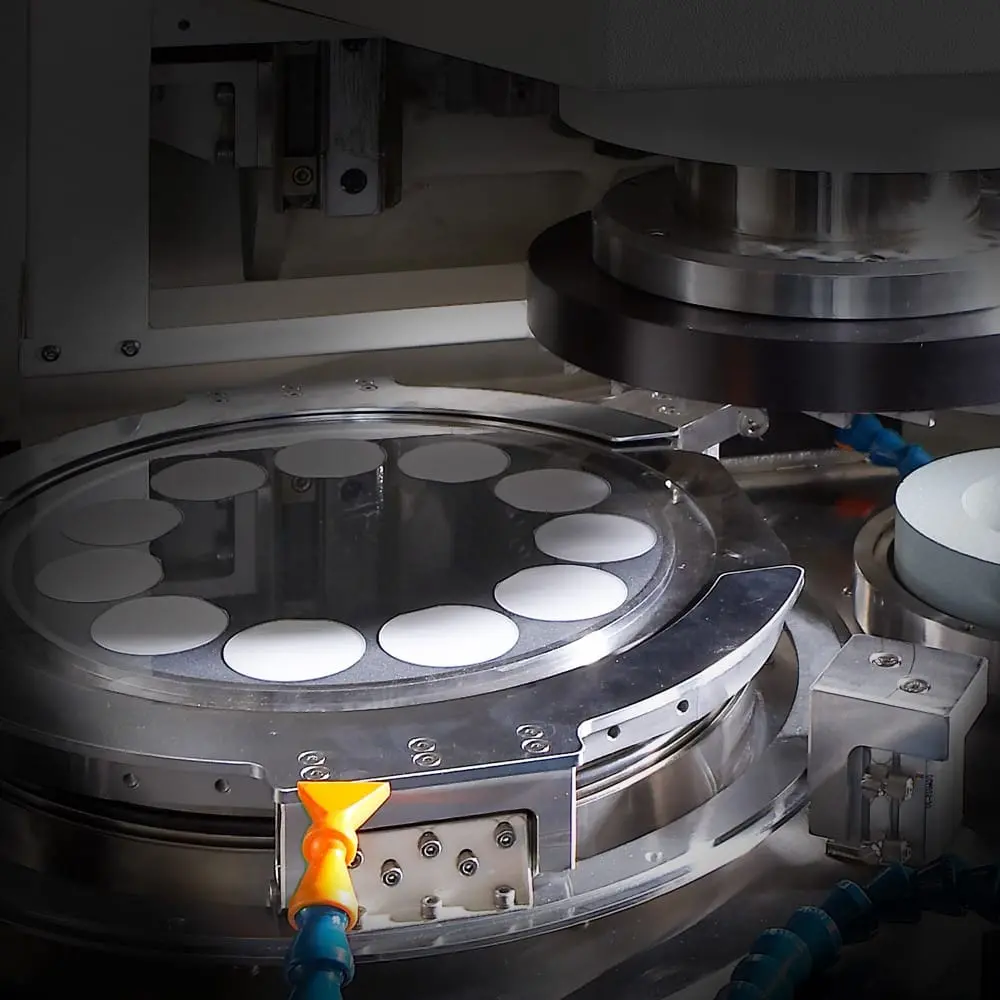
Quá trình xử lý kính hiển thị đặt ra những yêu cầu khắt khe về chất lượng cạnh, độ chính xác về kích thước và tính nhất quán trong sản xuất. Kính che cho màn hình xe, bảng cảm ứng OGS (One Glass Solution), cụm đồng hồ LCD và màn hình điều khiển công nghiệp thường yêu cầu xử lý cạnh và góc chính xác, trong đó các lỗi nhỏ có thể ảnh hưởng đến việc lắp ráp, hình thức hoặc độ tin cậy của bộ phận hoàn thiện. Trong những ứng dụng này, đá mài không chỉ đơn giản là một công cụ tiêu hao để loại bỏ vật liệu. Đặc tính mài mòn, độ ổn định cấu trúc, khả năng tản nhiệt và khả năng tương thích với thiết bị xử lý đều ảnh hưởng đến kết quả cuối cùng.
So với mài kính thông thường, xử lý cạnh kính màn hình yêu cầu kiểm soát chặt chẽ hơn các vết sứt mẻ, vết nứt nhỏ, độ hoàn thiện bề mặt và hình dạng cạnh. Kính mỏng cũng cung cấp ít khả năng chịu đựng lực mài quá mức hoặc điều kiện xử lý không ổn định. Đối với các nhà sản xuất vận hành thiết bị viền tự động hoặc tốc độ cao, bánh mài kính hiển thị phù hợp cần duy trì độ sắc nét và độ ổn định kích thước trong suốt quá trình sản xuất liên tục.
Bài viết này xem xét các yếu tố chính quyết định hiệu suất của bánh mài trong quá trình xử lý cạnh kính màn hình, bao gồm độ sắc nét của bánh xe, kiểm soát sứt mẻ, tản nhiệt, loại bỏ phoi, khả năng chống mài mòn, khả năng tương thích của máy và các thông số xử lý. Những yếu tố này cung cấp cơ sở thực tế để đánh giá bánh mài cho các ứng dụng kính hiển thị chính xác.
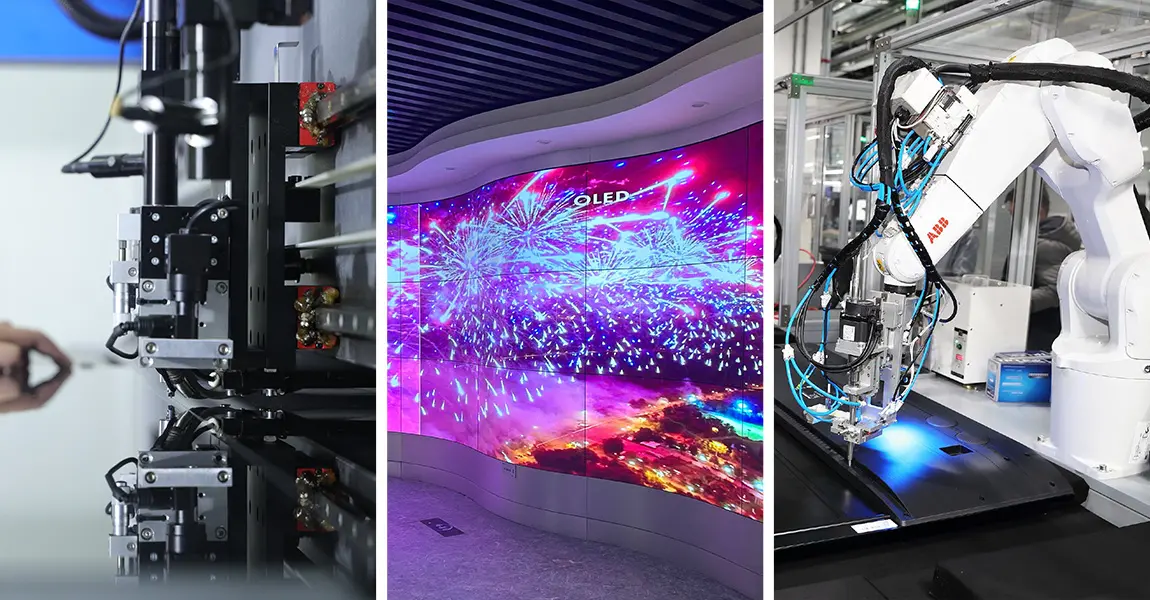
Kính hiển thị được sử dụng trong các ứng dụng có mối liên hệ chặt chẽ giữa chất lượng hình ảnh và độ chính xác về kích thước. Kính che màn hình xe, bảng cảm ứng OGS, cụm thiết bị LCD và màn hình điều khiển trung tâm có thể chứa các góc cong, biên dạng cạnh được xác định hoặc các cạnh đầu cuối yêu cầu mài có kiểm soát trước các hoạt động lắp ráp hoặc hoàn thiện tiếp theo.
Các đặc tính của phôi ảnh hưởng trực tiếp đến yêu cầu đặt ra trên bánh mài. Phần kính mỏng đặc biệt nhạy cảm với ứng suất cơ học quá mức. Bánh xe không phù hợp hoặc quy trình không ổn định có thể tạo ra sứt mẻ cạnh, vết nứt nhỏ, sai lệch kích thước hoặc hình dạng cạnh không nhất quán. Những khuyết tật này có thể không phải lúc nào cũng được nhìn thấy ngay sau khi mài, nhưng chúng có thể gây ra vấn đề trong các quá trình sau này như làm sạch, phủ, liên kết hoặc lắp ráp.
Vì lý do này, việc mài kính trưng bày thường đòi hỏi sự kết hợp giữa việc loại bỏ vật liệu hiệu quả và kiểm soát hư hỏng bề mặt. Bánh xe loại bỏ vật liệu nhanh chóng nhưng tạo ra nhiệt quá mức hoặc hư hỏng cạnh không mang lại giải pháp sản xuất đáng tin cậy. Mục tiêu xử lý là duy trì sự cân bằng thích hợp giữa hiệu quả loại bỏ, tính toàn vẹn của cạnh, độ chính xác về kích thước và độ ổn định của dụng cụ.
Chất lượng cạnh là một trong những yếu tố quan trọng nhất cần cân nhắc trong quá trình xử lý kính hiển thị chính xác. Việc mài phải loại bỏ lượng vật liệu cần thiết đồng thời hạn chế sứt mẻ và các dạng hư hỏng cạnh khác.
Việc sứt mẻ có thể bị ảnh hưởng bởi đặc tính mài mòn, tình trạng bánh xe, độ sâu mài, tốc độ tiến dao, tốc độ trục chính và thiết kế cấu trúc của bánh xe. Khi hoạt động mài mòn trở nên không ổn định, hư hỏng cục bộ có thể phát triển dọc theo cạnh được xử lý. Đối với kính hiển thị mỏng, những khuyết tật này có thể đặc biệt nghiêm trọng vì có ít vật liệu có sẵn để chịu được mài mòn mạnh.
Do đó, một bánh mài thủy tinh tinh thể lỏng phù hợp cần có hành vi cắt nhất quán trên bề mặt làm việc. Khả năng tiếp xúc mài mòn ổn định giúp duy trì khả năng loại bỏ vật liệu có thể dự đoán được và giảm những thay đổi đột ngột về lực mài trong quá trình sản xuất.
Nhiều thành phần màn hình yêu cầu kích thước cạnh chính xác để đạt được sự căn chỉnh phù hợp với vỏ, mô-đun cảm ứng, thành phần quang học hoặc các bộ phận cấu trúc khác. Bánh mài phải giữ được biên dạng làm việc đủ tốt để duy trì hình dạng cần thiết trong suốt chu trình sản xuất.
Độ mòn của bánh xe có thể dần dần làm thay đổi biên dạng mài hiệu quả. Nếu thay đổi này không được kiểm soát, người vận hành có thể thấy sự thay đổi kích thước ngày càng tăng ngay cả khi cài đặt máy không thay đổi. Do đó, khả năng chống mài mòn của bánh xe và độ ổn định biên dạng là những yếu tố quan trọng cần cân nhắc bên cạnh hiệu suất cắt ban đầu.
Các nhà sản xuất kính hiển thị cũng cần cân bằng độ chính xác với thông lượng. Dây chuyền viền tự động có thể hoạt động liên tục, khiến hiệu suất của bánh xe trong thời gian sản xuất kéo dài trở nên quan trọng hơn chỉ riêng kết quả mài ban đầu.
Đá mài kết hợp tác động cắt sắc bén với khả năng xả phoi hiệu quả có thể làm giảm lực cản mài không cần thiết. Hiệu suất ổn định cũng có thể làm giảm tần suất thay thế bánh xe, điều chỉnh và gián đoạn quy trình, góp phần tạo ra sản lượng ổn định hơn.
Hiệu suất của bánh mài trong xử lý kính trưng bày phụ thuộc vào một số đặc điểm liên kết với nhau. Không có thuộc tính nào xác định liệu một bánh xe có phù hợp hay không. Hệ thống mài mòn, kết cấu bánh xe, điều kiện xử lý và cấu hình máy phải phối hợp với nhau.
Các yếu tố chính để đánh giá bao gồm:
Các yếu tố này phải được đánh giá theo phôi thực tế, giai đoạn xử lý và yêu cầu sản xuất thay vì dựa vào một thông số kỹ thuật duy nhất.
Độ sắc nét ảnh hưởng trực tiếp đến đặc tính cắt của đá mài. Chất mài mòn kim cương với đặc tính cắt thích hợp có thể loại bỏ kính hiệu quả đồng thời hạn chế lực mài cần thiết để loại bỏ vật liệu.
Đối với các ứng dụng kính hiển thị, độ sắc nét có ý nghĩa quan trọng ngoài tốc độ xử lý. Một bánh xe duy trì hoạt động cắt hiệu quả có thể hỗ trợ xử lý cạnh mượt mà hơn và giúp ngăn chặn lực quá mức có thể góp phần làm hỏng cạnh. Độ sắc nét ổn định đặc biệt quan trọng khi gia công kính mỏng hoặc thực hiện mài góc chính xác.
Đồng thời, việc nhấn mạnh quá mức vào độ sắc nét ban đầu có thể gây hiểu nhầm. Nếu cấu trúc mài mòn mất khả năng cắt nhanh chóng, bánh xe có thể tạo ra lực cản mài ngày càng tăng khi tiếp tục sản xuất. Do đó, hiệu suất hữu ích của bánh xe phải được đánh giá trong suốt thời gian sử dụng thay vì chỉ trong quá trình vận hành ban đầu.
Độ sứt mẻ thấp là yêu cầu trọng tâm đối với đá mài dành cho kính trưng bày. Hư hỏng ở cạnh có thể ảnh hưởng đến cả hình thức bên ngoài và tính toàn vẹn cơ học của bộ phận được xử lý.
Ở đây mối quan hệ giữa bánh xe và các điều kiện của quy trình rất quan trọng. Đặc tính mài mòn, cấu trúc rãnh, độ sâu mài, tốc độ tiến dao và làm mát đều ảnh hưởng đến sự tương tác giữa bánh xe và kính. Cấu trúc bánh xe ổn định có thể giúp duy trì hoạt động mài ổn định thay vì tạo ra các điều kiện tiếp xúc không đều.
Do đó, đối với các nhà sản xuất xử lý các ứng dụng hiển thị đòi hỏi khắt khe, việc đánh giá phải bao gồm chất lượng cạnh thực tế sau khi xử lý thay vì chỉ tập trung vào tốc độ mài.
Sự tích tụ nhiệt có thể trở thành mối lo ngại trong quá trình mài tốc độ cao liên tục. Kính có khả năng chịu ứng suất nhiệt cục bộ hạn chế, trong khi các mảnh vụn mài có thể cản trở sự tiếp xúc giữa bề mặt mài mòn và phôi.
Loại bỏ phoi hiệu quả giúp giữ cho vùng mài luôn thông thoáng. Cấu trúc răng dày đặc và đồng đều có thể tạo ra các đường mài mảnh vụn và làm mát trong quá trình mài viền, làm giảm khả năng tích tụ mảnh vụn ảnh hưởng đến bề mặt xử lý.
Yếu tố này ngày càng trở nên quan trọng khi dây chuyền sản xuất hoạt động ở tốc độ trục chính cao hoặc xử lý nhiều bộ phận liên tục. Tản nhiệt và xả phoi nên được xem xét cùng nhau vì cả hai đều ảnh hưởng đến độ ổn định của vùng mài.
Bánh mài thay đổi dần dần khi vật liệu mài mòn được tiêu thụ. Độ mòn quá mức hoặc không đều có thể làm thay đổi hình dáng bánh xe và do đó ảnh hưởng đến kích thước các cạnh.
Do đó, đối với các ứng dụng kính hiển thị chính xác, khả năng chống mài mòn cần được xem xét liên quan đến độ ổn định kích thước. Bánh xe có đặc tính mài mòn có thể dự đoán được sẽ dễ quản lý hơn trong quy trình sản xuất đã thiết lập vì những thay đổi về hình dạng cạnh dễ kiểm soát hơn.
Mục tiêu không nhất thiết là tối đa hóa tuổi thọ lý thuyết của bánh xe nhưng lại làm giảm hiệu suất cắt. Cách tiếp cận tốt hơn là đạt được sự cân bằng thực tế giữa hiệu quả cắt, chất lượng cạnh, tính nhất quán về kích thước và tần suất thay thế.
| Hệ số bánh mài | Tầm quan trọng trong việc gia công kính hiển thị |
|---|---|
| Độ sắc nét | Hỗ trợ loại bỏ vật liệu hiệu quả và kiểm soát lực mài |
| Kiểm soát sứt mẻ | Giúp duy trì tính toàn vẹn của cạnh và giảm lỗi xử lý |
| tản nhiệt | Hạn chế tích tụ nhiệt trong quá trình mài liên tục |
| Loại bỏ chip | Giữ vùng nghiền thông thoáng và hỗ trợ xử lý ổn định |
| Chống mài mòn | Giúp duy trì hiệu suất bánh xe trong chu kỳ sản xuất dài hơn |
| Độ ổn định kích thước | Hỗ trợ kích thước và cấu hình cạnh nhất quán |
Các giai đoạn khác nhau của quá trình xử lý cạnh kính hiển thị đặt ra những yêu cầu khác nhau đối với bánh mài. Một bánh xe được sử dụng để loại bỏ vật liệu mạnh mẽ không nhất thiết phải đáp ứng các yêu cầu giống như một bánh xe được sử dụng để gia công tinh chính xác.
Mài góc thường được yêu cầu khi kính hiển thị có hình dạng góc hoặc cạnh được định hình xác định. Bánh xe phải tuân theo biên dạng yêu cầu trong khi vẫn duy trì khả năng loại bỏ vật liệu ổn định.
Trong hoạt động này, độ sắc nét và độ ổn định của cấu hình có liên quan chặt chẽ với nhau. Khả năng cắt không đủ có thể làm tăng lực cản mài, trong khi hình dạng bánh xe không ổn định có thể gây ra sai lệch ở góc hoàn thiện. Kiểm soát sứt mẻ cũng rất quan trọng vì các khu vực góc có thể tập trung ứng suất cơ học trong quá trình xử lý.
Đối với kính che màn hình xe và các bộ phận tương tự, do đó, bánh mài phải tiếp xúc nhất quán với kính trong toàn bộ hình dạng góc thay vì chỉ hoạt động đầy đủ trên các cạnh thẳng.
Việc mài cạnh đầu cuối yêu cầu kiểm soát chặt chẽ kích thước cạnh và chất lượng bề mặt. Các biến thể nhỏ về kích thước có thể trở nên quan trọng khi thành phần kính phải khớp chính xác với bộ phận lắp ráp khác.
Bánh xe phải duy trì hoạt động mài mòn nhất quán và hình dạng ổn định trong suốt chu trình xử lý. Tốc độ tiến dao và độ sâu nghiền cũng cần phải được kiểm soát để việc loại bỏ vật liệu vẫn có thể dự đoán được.
Do đó, một bánh mài kính hiển thị chất lượng cao sẽ hỗ trợ cả độ chính xác của cạnh và sản xuất ổn định thay vì chỉ tối ưu hóa để đạt được tốc độ loại bỏ tối đa.
Mài thô và mài hoàn thiện có mục đích khác nhau. Mài thô tập trung nhiều hơn vào việc loại bỏ vật liệu hiệu quả, trong khi mài hoàn thiện chú trọng nhiều hơn đến chất lượng cạnh, độ chính xác về kích thước và tình trạng bề mặt.
Giải pháp gia công thô và hoàn thiện tích hợp có thể đơn giản hóa quá trình xử lý khi ứng dụng yêu cầu cả việc loại bỏ hiệu quả và hoàn thiện có kiểm soát. Tuy nhiên, điều kiện mài thực tế vẫn cần phải phù hợp với kết cấu bánh xe, độ dày kính, thiết bị và tốc độ sản xuất.
| Giai đoạn xử lý | Yêu cầu mài chính |
|---|---|
| Mài góc | Profile chính xác, sắc nét, loại bỏ vật liệu ổn định |
| Mài cạnh đầu cuối | Độ sứt mẻ thấp, tính nhất quán về kích thước, chất lượng cạnh được kiểm soát |
| Mài thô | Loại bỏ vật liệu hiệu quả, xả chip, chống mài mòn |
| Mài hoàn thiện | Chất lượng bề mặt, độ chính xác của cạnh, độ ổn định kích thước |
Việc lựa chọn bánh mài không nên tách rời khỏi cấu hình máy. Một bánh xe có thể có đặc tính mài mòn phù hợp nhưng vẫn cho kết quả không đạt yêu cầu nếu kích thước, cấu hình lắp đặt hoặc phạm vi hoạt động của nó không phù hợp với thiết bị.
Đối với viền kính hiển thị tự động, nhà sản xuất nên đánh giá mối quan hệ giữa bánh xe và trục quay của máy, hệ thống lắp đặt, tốc độ quay và phương pháp xử lý. Hình dạng rãnh cũng có thể ảnh hưởng đến điều kiện tiếp xúc giữa bánh xe và kính.
Thiết bị tốc độ cao đặt ra yêu cầu bổ sung về độ ổn định của bánh xe. Khi tốc độ trục chính tăng lên, bánh xe phải duy trì hoạt động đáng tin cậy mà không bị rung quá mức hoặc tiếp xúc không ổn định. Do đó, cân bằng động thích hợp, độ chính xác lắp đặt và khả năng tương thích của thiết bị trở thành các yếu tố quan trọng của quá trình mài tổng thể.
Máy viền đôi là một yếu tố quan trọng khác cần cân nhắc. Khi sử dụng cùng một loại bánh xe cho các thiết bị của các nhà sản xuất khác nhau, khả năng tương thích về kích thước và lắp đặt phải được xác minh thay vì giả định.
Ví dụ, một bánh mài được thiết kế để xử lý kính trưng bày chính xác có thể được chỉ định với đường kính bánh mài nhỏ và kích thước thân xác định để phù hợp với thiết bị viền nhỏ gọn. Các thông số kỹ thuật cơ học này cũng phù hợp với ứng dụng thực tế cũng như hiệu suất mài mòn.
Do đó, đánh giá đáng tin cậy nhất sẽ xem xét ba yếu tố cùng nhau:
đặc tính phôi + đá mài + thiết bị gia công
Việc bỏ qua bất kỳ yếu tố nào trong số này có thể dẫn đến kết quả không nhất quán.
Các thông số xử lý xác định cách bánh mài tương tác với kính. Ngay cả một bánh xe được thiết kế tốt cũng có thể mang lại kết quả không nhất quán khi tốc độ trục chính, tốc độ tiến dao, độ sâu mài hoặc điều kiện làm mát không phù hợp với ứng dụng.
Tốc độ trục chính ảnh hưởng đến hành vi cắt mài mòn, lực mài, sinh nhiệt và hiệu quả sản xuất. Viền tốc độ cao có thể cải thiện thông lượng, nhưng nó cũng làm tăng tầm quan trọng của độ ổn định của bánh xe và quản lý nhiệt.
A representative precision display glass grinding application may operate within a spindle speed range of 18,000–32,000 r/min. The appropriate operating point depends on the equipment, wheel design, glass characteristics, and processing objective.
The maximum available machine speed should not automatically be treated as the optimum production setting. Process stability and finished edge quality remain essential evaluation criteria.
Feed rate determines how quickly the workpiece moves through the grinding zone. A higher feed rate can increase throughput, but it may also increase grinding load if the wheel and other parameters are not properly matched.
For the referenced display glass grinding application, a feed rate range of 300–1200 mm/min is available. The actual setting should be determined through process testing and adjusted according to glass thickness, grinding depth, wheel condition, and desired edge quality.
Grinding depth determines the amount of material removed during each grinding pass. Excessive depth can increase grinding force and thermal load, while insufficient depth may reduce production efficiency.
A representative range for precision display glass processing is 0.1–0.5 mm, with conditions divided between rough and finish grinding. This distinction is useful because roughing and finishing have different performance priorities.
When evaluating process parameters, manufacturers should consider:
The goal is to establish a stable processing window rather than maximize one parameter independently.
Selecting a grinding wheel for display glass requires more than comparing abrasive type or grit size. Engineering teams and procurement departments should evaluate the complete application.
The first consideration is the workpiece. Glass thickness, edge geometry, component design, and application requirements determine the degree of precision and damage control required. Vehicle display cover glass, OGS touch panels, and industrial control display glass may have different processing requirements even though all fall within the broader display glass category.
The second consideration is the processing stage. Corner grinding, terminal edge grinding, rough grinding, and finish grinding place different demands on wheel sharpness, profile retention, material removal efficiency, and surface quality.
The third consideration is the equipment. Spindle speed, machine type, wheel mounting dimensions, groove structure, feed rate, and cooling conditions should all be checked before selecting a wheel. Compatibility with automated double edging equipment is particularly important for manufacturers operating continuous production lines.
Việc xem xét thứ tư là tính nhất quán trong sản xuất. Bánh xe mang lại kết quả xuất sắc trên một số phôi gia công đầu tiên nhưng thay đổi nhanh chóng trong quá trình sử dụng có thể tạo ra nhiều vấn đề về quản lý quy trình hơn so với bánh xe có hiệu suất ổn định, có thể dự đoán được.
| Yêu cầu | Đánh giá những gì |
|---|---|
| Xử lý tốc độ cao | Độ ổn định của bánh xe, tản nhiệt và loại bỏ phoi |
| Viền chính xác | Độ sắc nét, lưu giữ hồ sơ và ổn định kích thước |
| Gia công kính mỏng | Kiểm soát sứt mẻ và lực mài |
| Sản xuất liên tục | Hành vi mặc, tính nhất quán và hiệu suất dịch vụ |
Do đó, một quy trình lựa chọn thực tế nên so sánh các mẫu được xử lý thực tế, chất lượng cạnh, kết quả kích thước, tốc độ sản xuất và mức tiêu thụ bánh xe. Điều này cung cấp nhiều thông tin hữu ích hơn việc đánh giá các thông số kỹ thuật một cách riêng biệt.
Đối với các ứng dụng kính hiển thị chính xác, bánh mài cần cân bằng hiệu quả cắt với khả năng loại bỏ vật liệu được kiểm soát và vận hành ổn định. Chất mài mòn kim cương sắc nét có thể hỗ trợ việc mài viền hiệu quả, trong khi thiết kế cấu trúc phù hợp giúp quản lý nhiệt và mài các mảnh vụn trong quá trình xử lý liên tục.
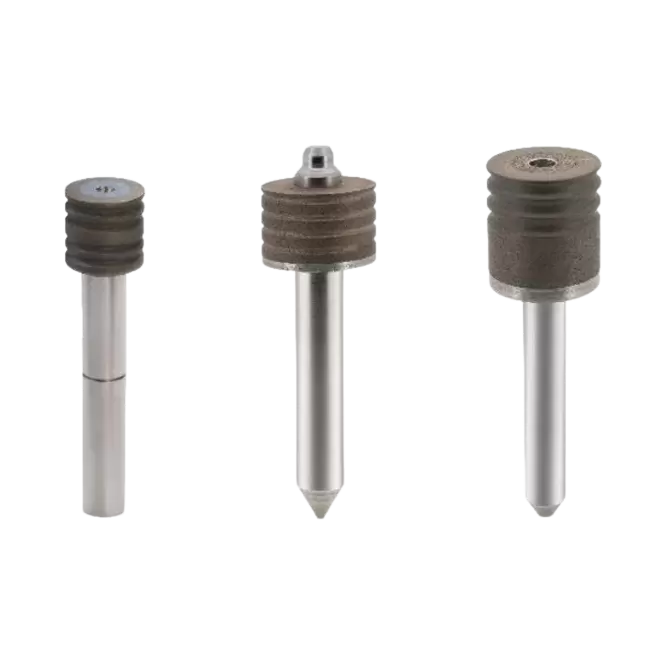
Bánh mài dành cho kính hiển thị của Meijie được thiết kế để xử lý kính chính xác trong ngành trưng bày xe, bao gồm kính che màn hình xe, bảng cảm ứng OGS, cụm thiết bị LCD và màn hình hiển thị điều khiển công nghiệp. Ứng dụng này bao gồm mài góc và mài chính xác cạnh đầu cuối, với sự hỗ trợ cho các giải pháp mài thô và mài tinh tích hợp.
Bánh xe được thiết kế xoay quanh một số yêu cầu được thảo luận trong suốt bài viết này. Công thức mài mòn kim cương của nó mang lại độ sắc nét cắt cao, hỗ trợ tạo đường viền hiệu quả và mịn màng. Cấu trúc răng dày đặc và đồng đều thúc đẩy quá trình tản nhiệt và xả phoi, giúp duy trì vùng mài ổn định hơn trong quá trình gia công. Khả năng tương thích của thiết bị cũng được xem xét, với bánh xe được thiết kế cho máy viền đôi của các nhà sản xuất khác nhau.
Các thông số kỹ thuật hiện có bao gồm đường kính bánh xe 10–15 mm, đường kính thân 6 mm và 10 mm, và cấu hình rãnh hình thang, hình chữ U hoặc không rãnh. Phạm vi độ nhám là 400#–1200#, trong khi ứng dụng được tham chiếu bao gồm các độ dày kính bao gồm 0,5T, 0,7T và 1,1T.
Đối với điều kiện xử lý, các thông số sản phẩm cho biết tốc độ quay của thiết bị là 18.000–32.000 vòng/phút, tốc độ tiến dao là 300–1200 mm/phút và độ sâu mài là 0,1–0,5 mm, được phân chia giữa mài thô và mài hoàn thiện. Các thông số kỹ thuật này cung cấp thông tin tham khảo cho các ứng dụng yêu cầu xử lý cạnh có kiểm soát trên kính màn hình mỏng.
Tuy nhiên, bánh xe thích hợp phải luôn được chọn theo vật liệu kính thực tế, hình dạng cạnh, cấu hình thiết bị và kết quả xử lý cần thiết. Thông số kỹ thuật của sản phẩm cung cấp điểm khởi đầu; xác nhận quá trình xác định các điều kiện hoạt động cuối cùng.
Quá trình xử lý cạnh kính màn hình đòi hỏi mức độ kiểm soát cao hơn so với việc loại bỏ vật liệu kính cơ bản. Độ sắc nét, kiểm soát sứt mẻ, tản nhiệt, loại bỏ phoi, chống mài mòn, ổn định kích thước và khả năng tương thích với máy đều góp phần tạo nên chất lượng và tính nhất quán của cạnh hoàn thiện.
Các yêu cầu cũng khác nhau tùy theo giai đoạn xử lý. Mài góc đòi hỏi phải kiểm soát biên dạng ổn định, mài cạnh đầu cuối yêu cầu tính nhất quán về kích thước và độ hư hại của cạnh thấp, trong khi mài thô và mài hoàn thiện có những ưu tiên khác nhau về loại bỏ vật liệu và chất lượng bề mặt.
Các thông số gia công phải được xem xét cùng với đặc tính của bánh xe. Tốc độ trục chính, tốc độ tiến dao, độ sâu mài, làm mát và cấu hình thiết bị có thể thay đổi sự tương tác giữa bánh xe và kính. Do đó, bánh mài kính trưng bày phù hợp về mặt kỹ thuật là bánh mài phù hợp với hệ thống xử lý hoàn chỉnh thay vì bánh mài được chọn từ một thông số kỹ thuật duy nhất.
Đối với các nhà sản xuất màn hình xe, bảng cảm ứng OGS, linh kiện LCD và màn hình điều khiển công nghiệp, việc đánh giá bánh xe theo yêu cầu phôi thực tế và điều kiện sản xuất mang lại cơ sở đáng tin cậy hơn để đạt được chất lượng cạnh ổn định, xử lý hiệu quả và kết quả kích thước nhất quán.