Sep 11,2026
Nguyên nhân gây hư hỏng bề mặt trong quá trình mài wafer?
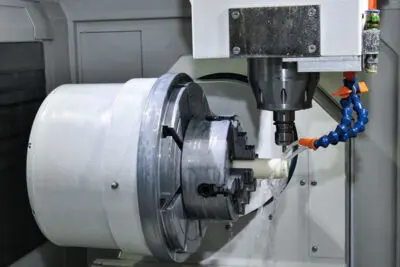
Các thành phần gốm bán dẫn thường chứa các lỗ, rãnh nhỏ và các tính năng chính xác khác yêu cầu gia công có kiểm soát. Các vật liệu như alumina, zirconia, yttria, silicon cacbua và silicon nitride đều cứng và giòn, khiến việc lựa chọn công cụ đặc biệt quan trọng khi gia công lỗ.
Đầu mài phù hợp để gia công lỗ gốm bán dẫn phụ thuộc nhiều vào đường kính lỗ. Vật liệu gốm, độ sâu lỗ, phương pháp gia công, kích thước hạt, chiều dài hiệu quả, điều kiện thiết bị và chất lượng bề mặt cần thiết đều cần được xem xét trước khi chọn dụng cụ.
Các thành phần gốm bán dẫn được sử dụng trong các ứng dụng trong đó tính nhất quán về kích thước và tình trạng bề mặt là quan trọng. Ví dụ bao gồm vòi phun nhôm nitrit, bộ phận phân phối khí, vòng bơm và đế gốm được sử dụng trong thiết bị bán dẫn.
Không giống như các vật liệu kỹ thuật mềm hơn, gốm sứ thường có độ cứng cao và độ giòn. Sự kết hợp này làm cho việc loại bỏ vật liệu đòi hỏi khắt khe hơn và để lại ít chỗ hơn cho lực cắt không được kiểm soát.
Trong quá trình gia công lỗ gốm, một số vấn đề có thể xảy ra nếu đầu mài hoặc điều kiện quy trình không phù hợp:
Đối với các lỗ nhỏ, ảnh hưởng của hình dạng dụng cụ càng trở nên quan trọng hơn. Sự không khớp nhỏ giữa đường kính dụng cụ và kích thước lỗ yêu cầu có thể ảnh hưởng đến độ chính xác gia công, trong khi chiều dài hiệu quả không phù hợp có thể khiến việc xử lý lỗ sâu hơn trở nên khó khăn hơn.
Để biết tổng quan rộng hơn về các ứng dụng mài kim cương cho gốm bán dẫn, hãy xem Dụng cụ mài kim cương cho linh kiện gốm bán dẫn .
Việc lựa chọn đầu mài gốm nên bắt đầu từ yêu cầu gia công thực tế. Các yếu tố chính có thể được tóm tắt như sau:
| Yếu tố lựa chọn | Tại sao nó quan trọng |
|---|---|
| Đường kính lỗ | Xác định kích thước đầu mài thích hợp và khoảng hở gia công |
| Chất liệu gốm sứ | Ảnh hưởng đến hành vi mài, yêu cầu mài mòn và độ mòn của dụng cụ |
| Độ sâu lỗ | Xác định chiều dài làm việc hiệu quả cần thiết |
| Vận hành gia công | Các hoạt động khác nhau có thể yêu cầu hình học công cụ khác nhau |
| Kích thước hạt sạn | Ảnh hưởng đến việc loại bỏ vật liệu và chất lượng bề mặt |
| Khả năng tương thích của thiết bị | Xác định xem công cụ có thể hoạt động chính xác trên máy hay không |
Những yếu tố này cần được xem xét cùng nhau thay vì riêng lẻ. Ví dụ, một lỗ có đường kính nhỏ trên vật liệu gốm cứng có thể yêu cầu kết hợp dụng cụ khác với lỗ lớn hơn trên alumina.
Chất lượng bề mặt cần thiết cũng có vấn đề. Một công cụ chỉ được chọn để loại bỏ vật liệu có thể không phù hợp khi lỗ hoàn thiện yêu cầu kiểm soát chặt chẽ hơn tình trạng bề mặt.
Đường kính lỗ là một trong những thông số kỹ thuật đầu tiên cần kiểm tra khi chọn đầu mài để gia công gốm.
Đầu mài cần vừa khít với khu vực gia công đồng thời cung cấp đủ tiếp xúc mài mòn để loại bỏ vật liệu ổn định. Một dụng cụ quá khổ có thể không phù hợp với một lỗ nhỏ, trong khi một dụng cụ có kích thước nhỏ có thể làm tăng số lần gia công hoặc ảnh hưởng đến hiệu quả xử lý.
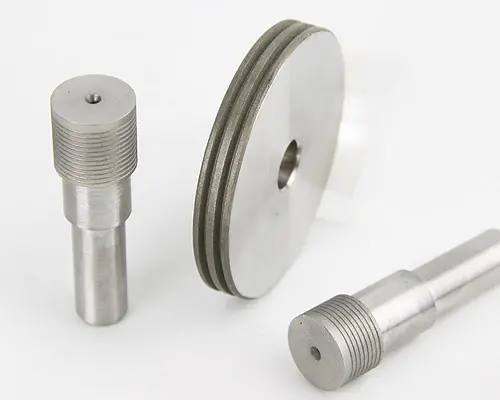
Đối với các ứng dụng gia công lỗ do Meijie đề cập, đường kính đầu mài nằm trong khoảng từ Ø0,5 mm đến Ø5 mm. Phạm vi này bao gồm các lỗ gốm tương đối nhỏ và cho phép kích thước dụng cụ phù hợp chặt chẽ hơn với tính năng được yêu cầu.
Tuy nhiên, không nên chọn đường kính dụng cụ chỉ từ đường kính lỗ. Dung sai gia công thực tế, hình dạng lỗ, vật liệu gốm và độ chính xác kích thước cần thiết cũng cần được xem xét.
Ví dụ: một lỗ chỉ yêu cầu loại bỏ vật liệu có thể có các yêu cầu về công cụ khác với lỗ cần kiểm soát kích thước và điều kiện bề mặt cuối cùng.
Đây là lý do tại sao đường kính đầu mài phải được coi là một phần của việc lựa chọn dụng cụ hoàn chỉnh chứ không phải là thông số kỹ thuật duy nhất.
Vật liệu gốm được gia công ảnh hưởng trực tiếp đến trạng thái mài. Alumina, zirconia, yttria, silicon Carbide và silicon nitride có độ cứng và đặc tính cơ học khác nhau, do đó, các điều kiện mài giống nhau không thể tự động được áp dụng cho tất cả chúng.
Alumina và zirconia là gốm kỹ thuật được sử dụng rộng rãi với độ cứng cao và độ ổn định kích thước tốt. Trong quá trình gia công lỗ, đầu mài cần cung cấp khả năng loại bỏ vật liệu được kiểm soát mà không tạo ra tải trọng cơ học quá mức.
Điều kiện mài mòn và kích thước hạt phải phù hợp với kết quả gia công được yêu cầu thay vì chỉ chọn theo tên vật liệu.
Cacbua silic và silicon nitrit có các điều kiện mài đòi hỏi khắt khe vì độ cứng và đặc tính giòn của chúng. Độ mài mòn và độ ổn định khi mài của dụng cụ đòi hỏi sự chú ý kỹ hơn, đặc biệt khi gia công các lỗ nhỏ hoặc tương đối sâu.
Đối với những vật liệu này, dụng cụ mài kim cương có thể cung cấp khả năng mài mòn cần thiết để gia công gốm chính xác. Thông số kỹ thuật thực tế của dao vẫn cần phải phù hợp với hoạt động gia công và thiết bị.
Điểm mấu chốt là vật liệu gốm nên được xem xét khi bắt đầu quá trình lựa chọn. Đầu mài hoạt động tốt trong điều kiện vật liệu này có thể không mang lại kết quả tương tự với điều kiện vật liệu khác.
Kích thước hạt ảnh hưởng đến sự cân bằng giữa loại bỏ vật liệu và chất lượng bề mặt. Đối với gia công lỗ gốm bán dẫn, độ nhám thích hợp phụ thuộc vào giai đoạn gia công và kết quả yêu cầu.
ĐẦU MÀI GIA CÔNG LỖ của Meijie có sẵn với kích thước hạt từ 100# đến 600#.
Hạt mài tương đối thô có thể mang lại khả năng loại bỏ vật liệu mạnh hơn, trong khi hạt mịn hơn có thể được xem xét khi yêu cầu chất lượng bề mặt và hoàn thiện được kiểm soát chặt chẽ hơn. Tuy nhiên, kích thước hạt không nên được hiểu là một quy tắc cố định trong đó một hạt luôn tương ứng với một giai đoạn gia công.
Vật liệu gốm, kích thước lỗ, dung sai gia công, điều kiện thiết bị và độ hoàn thiện bề mặt cần thiết đều ảnh hưởng đến thông số kỹ thuật mài mòn phù hợp.
Vì lý do này, nhà sản xuất nên xác định chất lượng lỗ yêu cầu trước khi chọn hạt mài. Một công cụ được chọn để loại bỏ vật liệu mạnh có thể không phải là lựa chọn phù hợp cho hoạt động hoàn thiện cuối cùng.
Độ sâu lỗ là một yếu tố quan trọng cần cân nhắc, đặc biệt khi gia công các lỗ gốm hẹp hoặc tương đối sâu.
Đầu mài cần có đủ chiều dài làm việc hiệu quả để đạt được diện tích gia công cần thiết. Nếu chiều dài hiệu dụng không đủ thì dụng cụ có thể không xử lý được toàn bộ độ sâu của lỗ một cách chính xác.
Đầu mài gia công lỗ của Meijie sử dụng chuôi Ø6 mm, có chiều dài hiệu dụng từ 2–20 mm và đường kính đầu mài từ Ø0,5–Ø5 mm.
Chiều dài hiệu dụng không được xem xét độc lập với độ ổn định của dụng cụ. Phần làm việc dài hơn có thể mang lại tầm với cần thiết cho lỗ sâu hơn, nhưng dụng cụ cũng cần duy trì độ cứng phù hợp trong điều kiện gia công thực tế.
Do đó, nhà sản xuất nên kiểm tra cả độ sâu lỗ yêu cầu và chiều dài hiệu quả sẵn có trước khi chọn dụng cụ mài lỗ gốm.
Một đầu mài phù hợp vẫn cần có điều kiện xử lý thích hợp. Tốc độ mài, tốc độ tiến dao và độ sâu mài ảnh hưởng đến tải đặt lên dụng cụ và cách loại bỏ vật liệu.
Tốc độ mài ảnh hưởng đến sự tương tác giữa bề mặt mài mòn và phôi gốm. Tốc độ vận hành phải duy trì trong phạm vi thích hợp cho đầu mài và thiết bị.
Tốc độ tiến dao ảnh hưởng đến tốc độ đầu mài đi vào hoặc di chuyển qua vật liệu. Nguồn cấp dữ liệu quá mạnh có thể làm tăng khối lượng nghiền, trong khi nguồn cấp dữ liệu quá thận trọng có thể làm giảm hiệu quả xử lý.
Độ sâu mài xác định lượng vật liệu được loại bỏ trong mỗi nguyên công gia công. Độ sâu mài được kiểm soát nhỏ hơn có thể hữu ích khi độ chính xác về kích thước và chất lượng cạnh là quan trọng.
Đối với đầu mài gia công lỗ được nêu trong thông tin sản phẩm của Meijie, độ sâu mài là 0,005–0,02 mm. Giá trị này phải được coi là phạm vi hoạt động của sản phẩm được chỉ định thay vì cài đặt chung cho mọi ứng dụng gia công lỗ gốm.
Các thông số cuối cùng phải được thiết lập theo vật liệu gốm, hình dạng lỗ, thiết bị và yêu cầu gia công thực tế.
Không phải tất cả các lỗ gốm đều được tạo ra thông qua hoạt động gia công giống hệt nhau. Do đó, hoạt động cần thiết phải được xem xét khi lựa chọn công cụ.
| Yêu cầu gia công | Xem xét công cụ chính |
|---|---|
| khoan mổ | Đường kính nhỏ, cấp liệu được kiểm soát và loại bỏ vật liệu ổn định |
| Mài lỗ | Đường kính dụng cụ, kích thước hạt và kiểm soát kích thước |
| doa lỗ | Chất lượng bề mặt và kiểm soát kích thước lỗ cuối cùng |
| chuốt rãnh | Hình dạng công cụ và khả năng khớp với biên dạng rãnh |
ĐẦU MÀI GIA CÔNG LỖ của Meijie được thiết kế cho các nguyên công bao gồm khoan mổ, mài lỗ, doa lỗ và chuốt rãnh. Điều này làm cho phương pháp gia công trở thành một phần quan trọng của quá trình lựa chọn.
Ví dụ: chỉ chọn dao theo đường kính có thể không đủ đối với bộ phận chứa cả lỗ và rãnh. Hình dạng công cụ cần phải tương ứng với tính năng thực tế được gia công.
Lựa chọn công cụ có mối quan hệ trực tiếp với một số vấn đề phổ biến trong gia công lỗ gốm bán dẫn.
Sự sứt mẻ có thể xảy ra khi quá trình mài tác dụng lực cơ học quá mức hoặc được kiểm soát kém lên cạnh gốm giòn. Kích thước dụng cụ, tình trạng hạt mài, độ sâu mài và tốc độ tiến dao đều ảnh hưởng đến tải gia công.
Sự thay đổi kích thước có thể là kết quả của sự mài mòn dụng cụ, hình dạng dụng cụ không phù hợp, điều kiện gia công không ổn định hoặc không đủ khả năng kiểm soát việc loại bỏ vật liệu.
Đầu mài có đường kính phù hợp và hình học làm việc ổn định mang lại cơ sở tốt hơn để duy trì kích thước lỗ nhất quán.
Chất lượng bề mặt bị ảnh hưởng bởi độ nhám mài mòn, tình trạng dụng cụ, thông số gia công và vật liệu gốm. Khi cần hoàn thiện mịn hơn, việc lựa chọn hạt mài và giai đoạn gia công cuối cùng cần được chú ý kỹ hơn.
Sự mài mòn của dụng cụ làm thay đổi điều kiện cắt hiệu quả theo thời gian. Khi bề mặt mài mòn thay đổi, việc loại bỏ vật liệu và hiệu suất kích thước cũng có thể thay đổi.
Do đó, việc kiểm tra dụng cụ thường xuyên là rất quan trọng khi yêu cầu chất lượng lỗ ổn định trong quá trình sản xuất.
Các yêu cầu gia công khác nhau đặt mức độ ưu tiên khác nhau trên đầu mài.
| Yêu cầu lỗ gốm | Ưu tiên lựa chọn chính |
|---|---|
| Lỗ có đường kính nhỏ | Đường kính đầu mài và độ ổn định của dụng cụ |
| hố sâu | Chiều dài hiệu quả và độ ổn định gia công |
| Chất lượng bề mặt cao | Kích thước hạt và điều kiện mài được kiểm soát |
| Chất liệu gốm cứng | Hiệu suất mài mòn và khả năng chống mài mòn của dụng cụ |
| Lỗ hoặc rãnh phức tạp | Hình học dụng cụ và phương pháp gia công |
Đối với các lỗ nhỏ, đường kính và độ cứng đáng được quan tâm đặc biệt. Đối với các lỗ sâu hơn, chiều dài hiệu quả trở nên quan trọng hơn. Khi chất lượng bề mặt là mối quan tâm chính, kích thước hạt và kiểm soát quy trình cần phải được xem xét cùng nhau.
Đối với các loại gốm cứng hơn như cacbua silic, hiệu suất mài mòn và độ mòn của dụng cụ có thể có tác động lớn hơn đến độ ổn định trong sản xuất.
Cách tiếp cận này thực tế hơn việc chọn đầu mài từ một thông số kỹ thuật duy nhất. Công cụ này cần phải phù hợp với yêu cầu gia công hoàn chỉnh.
Trước khi lựa chọn đầu mài kim cương, nhà sản xuất nên chuẩn bị những thông tin gia công cơ bản.
Những chi tiết này cung cấp cơ sở đáng tin cậy hơn cho việc lựa chọn đầu mài và giảm rủi ro khi chọn dao chỉ theo một thông số.
Đầu mài kim cương phù hợp cho các ứng dụng gia công gốm đòi hỏi khắt khe vì chất mài mòn kim cương cung cấp khả năng cắt cần thiết cho vật liệu gốm cứng. Đường kính cụ thể, kích thước hạt, chiều dài hiệu quả và hình học phải được chọn theo yêu cầu về lỗ và gia công.
Đường kính đầu mài phải phù hợp với kích thước lỗ yêu cầu, dung sai gia công, vật liệu và yêu cầu về kích thước. Các lỗ nhỏ thường yêu cầu dụng cụ có đường kính nhỏ hơn, trong khi dụng cụ vẫn phải duy trì đủ độ ổn định trong quá trình gia công.
Độ nhám phù hợp phụ thuộc vào vật liệu gốm, giai đoạn gia công, yêu cầu loại bỏ vật liệu và chất lượng bề mặt cần thiết. Đầu mài gia công lỗ của Meijie sử dụng hạt mài 100#–600#, cung cấp các tùy chọn cho các yêu cầu gia công gốm khác nhau.
Đầu mài có thể được áp dụng cho nhiều vật liệu gốm, nhưng không nên tự động giả định rằng cùng thông số kỹ thuật của dụng cụ và điều kiện xử lý để mang lại kết quả giống nhau. Độ cứng, độ giòn, hình dạng lỗ, kích thước hạt và các thông số gia công của vật liệu cần được đánh giá cho từng ứng dụng.
Việc lựa chọn đầu mài để gia công lỗ gốm bán dẫn đòi hỏi sự kết hợp giữa các cân nhắc về vật liệu, hình học, công cụ và quy trình. Đường kính lỗ, độ sâu lỗ, vật liệu gốm, kích thước hạt, chiều dài hiệu dụng, phương pháp gia công và điều kiện thiết bị đều ảnh hưởng đến lựa chọn cuối cùng.
Quá trình lựa chọn thực tế bắt đầu với yêu cầu gia công lỗ thực tế và sau đó khớp thông số kỹ thuật của đầu mài với yêu cầu đó. Cách tiếp cận này cung cấp khả năng kiểm soát tốt hơn đối với việc loại bỏ vật liệu, kích thước lỗ, chất lượng cạnh, độ bóng bề mặt và độ ổn định của dụng cụ.
Đối với các nhà sản xuất gia công các linh kiện gốm bán dẫn, đầu mài phù hợp không chỉ đơn giản là công cụ nhỏ nhất hoặc mạnh mẽ nhất hiện có. Việc cân nhắc quan trọng hơn là liệu thông số kỹ thuật của dao và điều kiện gia công có phù hợp với các yêu cầu về vật liệu, hình học và chất lượng của bộ phận hoàn thiện hay không.