Aug 13,2026
Tại sao thủy tinh bị sứt mẻ trong quá trình mài? Nguyên nhân và giải pháp
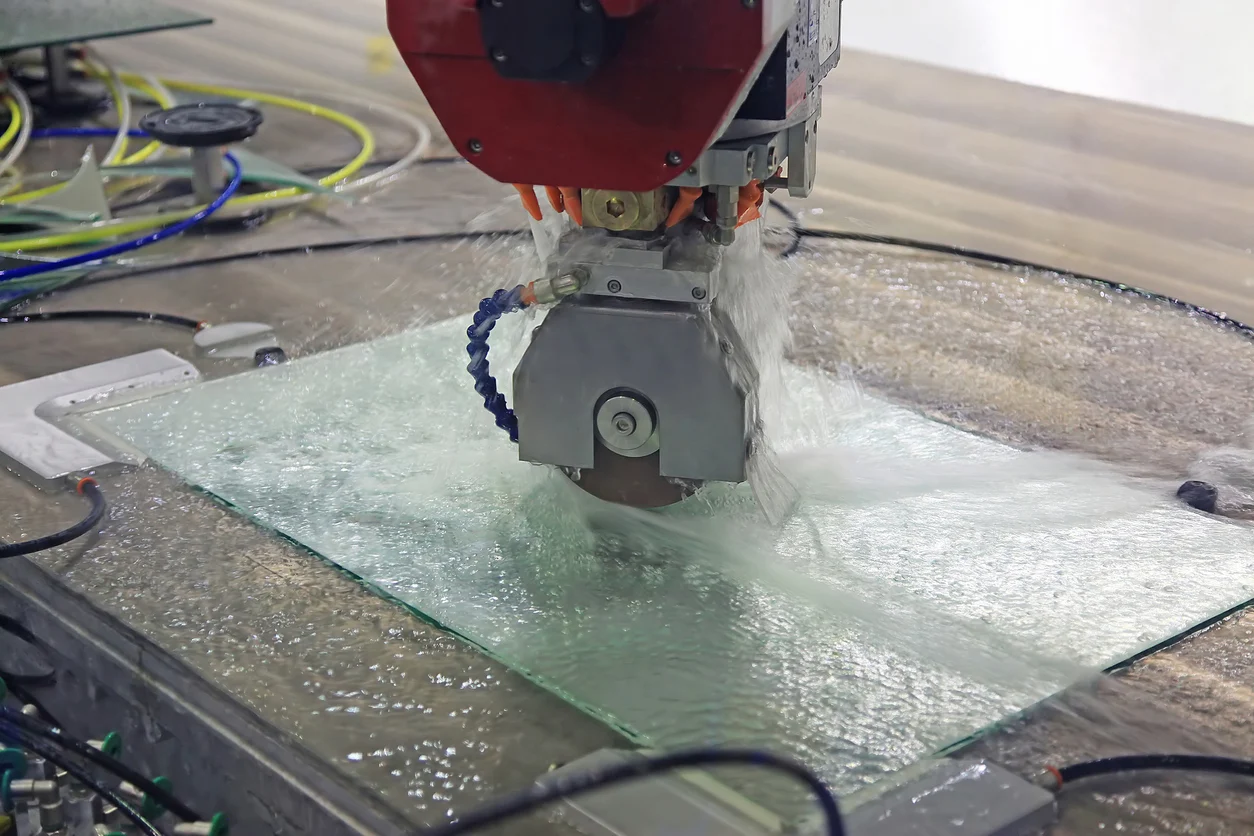
Mài kính là một quá trình chính xác trong đó hiệu suất của bánh mài phụ thuộc nhiều vào bản thân vật liệu mài mòn. Một bánh xe có thể mang lại kết quả xuất sắc trong một tập hợp các điều kiện sản xuất và có độ mòn nhanh hơn, sứt mẻ cạnh hoặc độ hoàn thiện không ổn định trong một điều kiện khác. Sự khác biệt thường đến từ cách các thông số mài kính tương tác với bánh xe, máy, chất liệu kính và điều kiện làm mát.
Đối với các nhà sản xuất xử lý quang điện, ô tô, thiết bị và kính kỹ thuật khác, việc kiểm soát thông số có liên quan chặt chẽ đến hiệu quả sản xuất và mức tiêu thụ dụng cụ. Tốc độ mài, tốc độ tiến dao, độ sâu mài, áp suất mài và dòng nước làm mát đều ảnh hưởng đến tải trọng đặt lên bánh xe và chất lượng của cạnh kính thành phẩm. Hiểu được những mối quan hệ này mang lại một cách thực tế hơn để cải thiện hiệu suất của đá mài thủy tinh mà không cần dựa vào một thông số duy nhất hoặc thay đổi công cụ một cách không cần thiết.
Các thông số gia công chính xác định lượng vật liệu mà bánh xe loại bỏ, lực được tạo ra ở vùng tiếp xúc và lượng nhiệt sinh ra trong quá trình mài. Những thay đổi trong một tham số cũng có thể ảnh hưởng đến vai trò của những tham số khác, do đó, cài đặt sản xuất nên được coi là sự kết hợp chứ không phải là những con số riêng biệt.
| Thông số mài | Tác dụng chính | Rủi ro tiềm ẩn khi quá mức |
|---|---|---|
| Tốc độ mài | Hiệu suất sinh nhiệt và nghiền | Nhiệt độ quá cao và mòn bánh xe |
| Tốc độ nạp | Tốc độ loại bỏ vật liệu và tải trọng nghiền | Lực sát thương và cạnh cao hơn |
| Độ sâu mài | Lực loại bỏ và mài cổ phiếu | Tải bánh xe quá mức |
| Áp suất mài | Lực tiếp xúc và độ ổn định cắt | Mài mòn nhanh hơn |
| dòng nước làm mát | Kiểm soát nhiệt độ và mảnh vụn | Làm mát kém và mài không ổn định |
Cài đặt thích hợp phụ thuộc vào các yếu tố như độ dày kính, biên dạng cạnh, đường kính bánh xe, hạt kim cương, loại liên kết, cấu hình máy và độ hoàn thiện bề mặt cần thiết. Vì lý do này, không có sự kết hợp chung các thông số mài để đảm bảo kết quả giống nhau trên mọi dây chuyền sản xuất.
Mục tiêu là tạo ra mối quan hệ ổn định giữa bánh xe và kính. Khi hành động cắt vẫn được kiểm soát, chất mài mòn kim cương có thể loại bỏ vật liệu một cách hiệu quả trong khi bánh xe vẫn duy trì được hình dạng và cạnh kính vẫn nằm trong phạm vi chất lượng yêu cầu.
Tốc độ mài có ảnh hưởng trực tiếp đến sự tương tác giữa vật liệu mài kim cương và bề mặt kính. Việc tăng tốc độ có thể cải thiện việc loại bỏ vật liệu và năng suất sản xuất, nhưng nó cũng làm thay đổi lượng nhiệt và năng lượng cơ học được tạo ra trong quá trình.
Tốc độ mài cao hơn có thể có lợi khi thông số kỹ thuật của bánh mài và máy được thiết kế cho nó. Các điểm cắt trên bánh xe tiếp xúc với kính thường xuyên hơn, điều này có thể hỗ trợ xử lý cạnh hiệu quả. Tuy nhiên, việc tăng tốc độ mà không xem xét đến tình trạng làm mát, cấu trúc bánh xe hoặc kính có thể làm tăng tải nhiệt và tăng tốc độ mài mòn của bánh xe.
Thật hấp dẫn khi liên kết tốc độ bánh xe cao hơn với năng suất cao hơn. Trong sản xuất thực tế, mối quan hệ phức tạp hơn. Nếu tốc độ trở nên quá cao đối với bánh xe và hệ thống làm mát đã chọn, nhiệt bổ sung có thể làm giảm độ ổn định của quy trình và tăng nguy cơ khuyết tật bề mặt hoặc cạnh.
Tình trạng của bánh mài cũng có vấn đề. Bánh mài có nồng độ kim cương thích hợp và các đặc tính liên kết có thể chịu được các điều kiện đòi hỏi khắt khe tốt hơn bánh mài được thiết kế chủ yếu cho phạm vi xử lý khác. Độ cứng của máy, độ cân bằng động, khả năng cung cấp chất làm mát và độ dày của kính cũng ảnh hưởng đến giới hạn trên thực tế.
Do đó, mục tiêu phải là tốc độ bánh mài ổn định để hỗ trợ loại bỏ vật liệu mà không tạo ra ứng suất nhiệt hoặc cơ học không cần thiết. Tốc độ thấp hơn một chút với tuổi thọ bánh xe ổn định và chất lượng lưỡi cắt ổn định có thể mang lại kết quả sản xuất tốt hơn tốc độ tối đa khi thay bánh xe thường xuyên.
Tốc độ tiến dao xác định tốc độ di chuyển của kính trong quá trình mài. Nó có mối quan hệ trực tiếp với tốc độ loại bỏ vật liệu và khối lượng công việc được yêu cầu từ bánh mài trong một khoảng thời gian nhất định.
Khi tốc độ tiến dao tăng, bánh xe thường phải loại bỏ nhiều vật liệu hơn trong cùng khoảng thời gian. Nếu các điều kiện khác không thay đổi thì tải trọng nghiền có thể tăng lên. Điều này có thể ảnh hưởng đến độ mài mòn, nhiệt độ bánh xe, độ rung của máy và chất lượng của cạnh được xử lý.
Tốc độ cấp liệu nghiền cao có thể có giá trị đối với sản xuất khối lượng lớn, đặc biệt khi hiệu quả sản xuất là yếu tố chính được cân nhắc. Tuy nhiên, bánh xe phải có đủ khả năng cắt và máy phải có khả năng duy trì tiếp xúc ổn định với kính.
Thức ăn quá mức có thể làm tăng lực mài và làm cho các hạt mài mòn chịu ứng suất cơ học lớn hơn. Tùy thuộc vào cấu hình kính và bánh xe, điều này có thể góp phần làm sứt mẻ các cạnh, bề mặt cứng hơn hoặc bánh xe bị mài mòn nhanh hơn.
Giải pháp không nhất thiết là giảm tốc độ cấp liệu càng nhiều càng tốt. Thay vào đó, nhà sản xuất nên đánh giá tốc độ tiến dao cùng với độ sắc bén của bánh xe, độ sâu mài, độ dày kính và khả năng của máy.
Tốc độ tiến dao thấp hơn thường làm giảm tải mài tức thời nhưng nó không tự động tạo ra kết quả tốt nhất. Năng lực sản xuất có thể giảm, trong khi thời gian xử lý bổ sung có thể làm tăng giá thành mỗi sản phẩm.
Do đó, tốc độ tiến dao phù hợp là sự dung hòa giữa hiệu quả mài, tuổi thọ của bánh mài và chất lượng cạnh. Khi một dây chuyền sản xuất gặp phải sự gia tăng đột ngột về mức tiêu hao sứt mẻ hoặc bánh mài, tốc độ tiến dao là một trong những thông số đầu tiên cần kiểm tra.
Để thảo luận chi tiết hơn về các khuyết tật ở cạnh, có thể kiểm tra vết sứt mẻ của kính trong quá trình mài cùng với các yếu tố khác như tình trạng bánh xe, độ ổn định của máy và tải trọng mài.
Độ sâu mài mô tả lượng vật liệu được loại bỏ trong quá trình mài. Điều này đặc biệt quan trọng khi xử lý các cạnh kính vì chiều sâu cắt lớn hơn sẽ làm tăng lượng vật liệu mà bánh xe phải loại bỏ trong mỗi lần tiếp xúc.
Độ sâu mài nhỏ thường đặt ít tải trọng hơn lên từng hạt mài mòn. Vết cắt sâu hơn có thể cải thiện hiệu quả loại bỏ vật liệu nhưng nó cũng làm tăng lực mài cần thiết để duy trì quy trình.
Khi độ sâu mài tăng lên, nhiều kính đi vào vùng mài hơn. Nếu bánh xe và máy không được thiết kế để chịu tải tăng lên thì quá trình có thể trở nên không ổn định.
Khả năng cắt của bánh xe trở nên đặc biệt quan trọng trong tình huống này. Bánh xe kim cương sắc có thể duy trì hoạt động cắt hiệu quả, trong khi bánh xe bị mòn hoặc không phù hợp có thể tạo ra nhiều ma sát hơn thay vì loại bỏ vật liệu một cách hiệu quả.
Sự khác biệt này rất quan trọng vì lực mài cao không phải lúc nào cũng là dấu hiệu của độ cứng của bánh xe không đủ. Nó cũng có thể chỉ ra sự kết hợp không phù hợp giữa thông số kỹ thuật bánh xe và các thông số gia công.
Chiều sâu cắt quá mức có thể làm tăng khả năng hư hỏng cạnh, đặc biệt khi kết hợp với tốc độ tiến dao cao. Ứng suất cơ học sinh ra có thể góp phần tạo ra vết sứt mẻ hoặc hình thành cạnh không đều.
Để xử lý kính chính xác, độ sâu mài được kiểm soát cho phép bánh xe loại bỏ vật liệu dần dần trong khi vẫn duy trì hình dạng cạnh cần thiết. Các kỹ sư sản xuất nên xem xét yêu cầu loại bỏ vật liệu, biên dạng bánh xe, độ dày kính và công suất máy trước khi tăng độ sâu chỉ để cải thiện năng suất.
Áp suất mài đại diện cho lực cơ học tác dụng giữa bánh xe và kính. Nó ảnh hưởng đến mức độ tương tác mạnh mẽ của chất mài mòn kim cương với phôi.
Cần có một mức áp suất nhất định để cắt hiệu quả. Áp suất quá nhỏ có thể làm giảm hiệu quả loại bỏ vật liệu, trong khi áp suất quá cao có thể làm tăng mài mòn và sinh nhiệt.
Áp suất mài cao làm tăng tải trọng lên từng hạt kim cương riêng lẻ và có thể tăng tốc độ mài mòn nếu cấu trúc bánh xe không phù hợp với ứng dụng. Nó cũng có thể làm tăng khả năng hư hỏng cạnh kính.
Áp lực trở nên đặc biệt quan trọng khi các thông số khác đã được yêu cầu. Tốc độ tiến dao cao kết hợp với vết cắt sâu và áp suất quá mức có thể tạo ra tải trọng mài cao hơn đáng kể so với bất kỳ thông số đơn lẻ nào gợi ý.
Áp suất thấp không tự động tốt hơn. Nếu bánh xe không thể tiếp xúc với kính một cách hiệu quả thì hiệu suất cắt có thể giảm và thời gian sản xuất có thể tăng lên.
Mục tiêu là tiếp xúc được kiểm soát chứ không phải là áp suất tối đa hoặc tối thiểu. Lực mài phù hợp cho phép các hạt mài mòn cắt hiệu quả đồng thời hạn chế ma sát và ứng suất cơ học không cần thiết.
Làm mát đôi khi được coi là vấn đề thứ yếu nhưng nó có ảnh hưởng trực tiếp đến độ ổn định khi mài. Sự tiếp xúc giữa vật liệu mài mòn kim cương và thủy tinh tạo ra nhiệt, trong khi vật liệu thủy tinh và bánh xe phản ứng khác nhau với sự thay đổi nhiệt độ.
Một hệ thống làm mát phù hợp giúp kiểm soát nhiệt độ xung quanh khu vực nghiền và cũng có thể hỗ trợ loại bỏ các mảnh vụn nghiền mịn.
Khi nhiệt độ nghiền tăng quá mức, quá trình nghiền có thể trở nên kém ổn định hơn. Nhiệt có thể ảnh hưởng đến độ mòn của bánh xe và cũng có thể ảnh hưởng đến chất lượng của cạnh kính.
Hiệu ứng này trở nên rõ ràng hơn khi các thông số sản xuất được đẩy lên tốc độ hoặc tốc độ tiến dao cao hơn. Tăng năng suất mà không tăng công suất làm mát phù hợp có thể tạo ra sự không phù hợp giữa cài đặt máy và điều kiện nhiệt thực tế trong vùng nghiền.
Dòng nước làm mát thích hợp phải đến được khu vực mài thực tế thay vì chỉ hiện diện ở đâu đó gần máy. Vị trí, độ đặc và khối lượng cung cấp chất làm mát đều ảnh hưởng đến mức độ kiểm soát nhiệt và mảnh vụn mài hiệu quả.
Đối với quá trình xử lý kính liên tục, độ ổn định khi làm mát là đặc biệt quan trọng. Sự biến động trong việc cung cấp chất làm mát có thể tạo ra những thay đổi về nhiệt độ và điều kiện mài, khiến việc duy trì chất lượng lưỡi ổn định trở nên khó khăn hơn.
Tuổi thọ của bánh mài có mối liên hệ chặt chẽ với cách sử dụng bánh mài. Ngay cả bánh mài thủy tinh chất lượng cao cũng có thể gặp phải hiện tượng mài mòn không cần thiết khi điều kiện vận hành luôn vượt quá yêu cầu thực tế của ứng dụng.
Một số yếu tố liên quan đến thông số có thể góp phần gây ra hiện tượng mài mòn sớm:
Điều này không có nghĩa là các tham số bảo toàn luôn tạo ra tuổi thọ dụng cụ dài hơn với chi phí thấp hơn. Ví dụ, tốc độ tiến dao rất thấp có thể làm giảm năng suất đủ để bù đắp cho bất kỳ sự cải thiện nào về mức tiêu thụ bánh xe.
Mục tiêu hữu ích hơn là thiết lập sự cân bằng giữa độ mòn của bánh mài, tốc độ sản xuất, chất lượng cạnh và độ ổn định của máy. Để biết thêm hướng dẫn về cách duy trì hiệu suất của bánh mài trong chu kỳ sản xuất dài hơn, hãy xem Cách kéo dài tuổi thọ của bánh mài thủy tinh .
Các thông số mài không thể tách rời khỏi thiết kế của bánh xe. Một sự thay đổi phù hợp với bánh xe này có thể không phù hợp với bánh xe khác.
Kích thước hạt kim cương, loại liên kết, nồng độ mài mòn, biên dạng bánh xe và kích thước bánh xe đều ảnh hưởng đến cách hoạt động của dụng cụ trong quá trình mài. Đây là lý do tại sao chỉ cần sao chép các thông số gia công từ dây chuyền sản xuất khác có thể tạo ra kết quả đáng thất vọng.
Kích thước hạt kim cương ảnh hưởng đến khả năng cắt và độ bóng bề mặt đạt được. Hạt thô hơn thường liên quan đến việc loại bỏ vật liệu mạnh hơn, trong khi hạt mịn hơn phù hợp hơn khi chất lượng bề mặt và yêu cầu hoàn thiện trở nên khắt khe hơn.
Sự lựa chọn thích hợp phụ thuộc vào giai đoạn xử lý và kết quả mong muốn. Một bánh xe dùng để loại bỏ các cạnh nặng không nhất thiết phải sử dụng cùng một cấu hình hạt như bánh xe được sử dụng để hoàn thiện tốt.
Để được giải thích chi tiết hơn về lựa chọn hạt mài, hãy xem Cách chọn kích thước hạt kim cương phù hợp để mài thủy tinh .
Liên kết xác định mức độ an toàn của vật liệu mài mòn kim cương và cách bánh xe hoạt động khi các hạt mài mòn bị mài mòn. Các hệ thống liên kết khác nhau có thể mang lại sự kết hợp khác nhau về độ sắc nét, khả năng chống mài mòn, khả năng duy trì biên dạng và khả năng cắt.
Hình dạng bánh xe cũng có vấn đề. Bánh mài định hình phải duy trì hình dạng dự định trong quá trình xử lý, trong khi bánh mài cạnh thông thường có thể có các yêu cầu khác.
Do đó, sự kết hợp tốt nhất không chỉ đơn giản là bánh xe cứng nhất hoặc chịu mài mòn tốt nhất. Đó là bánh xe có đặc tính phù hợp với kính, máy móc, tốc độ sản xuất và chất lượng cạnh yêu cầu.
Các sản phẩm thủy tinh khác nhau đáng kể về độ dày, hình học, yêu cầu về cạnh và khối lượng sản xuất. Chiến lược tham số hoạt động tốt cho một ứng dụng có thể yêu cầu điều chỉnh cho ứng dụng khác.
Thay vì tìm kiếm một cài đặt chung, nhà sản xuất nên đánh giá mối quan hệ giữa:
Loại kính + Máy + Thông số bánh xe + Thông số mài + Mục tiêu sản xuất
Cách tiếp cận này đặc biệt quan trọng đối với các ứng dụng có khối lượng lớn, trong đó những khác biệt nhỏ về tuổi thọ bánh xe hoặc chất lượng cạnh có thể ảnh hưởng đáng kể đến tổng chi phí sản xuất.
Quá trình xử lý kính quang điện thường chú trọng đến năng suất sản xuất, tính nhất quán về kích thước và chất lượng cạnh ổn định. Bánh xe phải duy trì hiệu suất đáng tin cậy trong suốt chu kỳ sản xuất kéo dài.
Do đó, nên chọn bánh mài kính PV theo thiết bị xử lý, độ dày kính, biên dạng cạnh yêu cầu và điều kiện sản xuất. Đối với đường dây tốc độ cao, mối quan hệ giữa tốc độ tiến dao, độ sắc bén của bánh xe, khả năng làm mát và tuổi thọ sử dụng đáng được quan tâm đặc biệt.
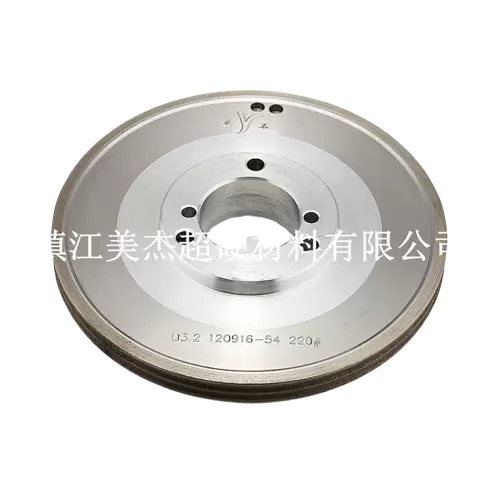
Ví dụ, bánh mài kính PV của Meijie được thiết kế để xử lý kính quang điện và có nhiều thông số kỹ thuật khác nhau, với khả năng xử lý được báo cáo cho kính có độ dày từ 2 đến 18 mm. Trang sản phẩm cũng liệt kê các tùy chọn hạt mài kim cương từ 80# đến 400# và nhiều cấu hình bánh xe cho các yêu cầu mài cạnh khác nhau.
Kính ô tô yêu cầu độ chính xác kích thước ổn định và xử lý cạnh nhất quán. Bánh xe cần duy trì hình dạng của nó trong khi xử lý các yêu cầu cụ thể của sản xuất kính ô tô.
Bánh mài kính ô tô phải phù hợp với thiết bị viền và phương pháp xử lý. Trong ứng dụng này, các tham số cần được đánh giá không chỉ về hiệu quả loại bỏ mà còn về khả năng duy trì biên dạng và tính nhất quán của cạnh.
Bánh mài kính ô tô của Meijie được thiết kế để tương thích tùy chỉnh với các máy viền kính khác nhau và hỗ trợ điều chỉnh OEM theo yêu cầu xử lý cụ thể.
Kính thiết bị gia dụng có thể đòi hỏi các yêu cầu khắt khe về hình thức bên ngoài, độ hoàn thiện của cạnh, tính nhất quán về kích thước và hiệu quả sản xuất. Quá trình mài ổn định giúp giảm sự khác biệt giữa các thành phẩm.
Có thể lựa chọn bánh mài cạnh thiết bị gia dụng tùy theo loại máy, độ dày kính, hình dáng cạnh và độ hoàn thiện theo yêu cầu. Tối ưu hóa thông số nên tập trung vào việc đạt được chất lượng bề mặt cần thiết mà không làm giảm hiệu quả sản xuất hoặc tạo ra độ mòn bánh xe không cần thiết.
Khi dây chuyền sản xuất gặp sự cố mài, việc thay bánh xe ngay lập tức không phải lúc nào cũng là bước đầu tiên tốt nhất. Bánh xe có thể phù hợp, trong khi vấn đề thực tế xuất phát từ sự kết hợp các điều kiện gia công không phù hợp.
| Vấn đề mài | Sự cố tham số có thể xảy ra | Những gì cần kiểm tra |
|---|---|---|
| Bánh xe mòn nhanh | Tốc độ, tốc độ nạp hoặc áp suất quá mức | Cài đặt máy và tình trạng bánh xe |
| Sứt mẻ kính | Tải mài quá mức | Tốc độ cấp liệu, độ sâu và áp suất |
| Các cạnh thô | Điều kiện mài không ổn định | Tình trạng và thông số bánh xe |
| Nhiệt độ quá cao | Tốc độ cao hoặc làm mát không đủ | Tốc độ và dòng nước làm mát |
| Hiệu quả thấp | Thức ăn bảo thủ hoặc bánh xe không phù hợp | Tốc độ tiến dao và đặc điểm kỹ thuật bánh xe |
Ví dụ, bánh xe bị mòn nhanh kèm theo nhiệt độ cao có thể dẫn đến vấn đề tốc độ quá cao hoặc vấn đề làm mát không đủ. Nếu sứt mẻ xuất hiện sau khi tăng tốc độ tiến dao, thì tải trọng mài bổ sung phải được điều tra trước khi cho rằng thông số kỹ thuật của bánh xe bị lỗi.
Tương tự như vậy, các cạnh gồ ghề có thể là do bánh xe bị mòn, cỡ hạt không phù hợp, chuyển động của máy không ổn định hoặc kết hợp thông số không phù hợp. Quy trình khắc phục sự cố đáng tin cậy nhất sẽ kiểm tra toàn bộ hệ thống mài thay vì thay đổi một bộ phận mà không xác định được nguyên nhân.
Không có một cài đặt “tốt nhất” nào cho mỗi bánh mài thủy tinh. Tốc độ mài, tốc độ tiến dao, độ sâu cắt, áp suất, làm mát và thông số kỹ thuật của bánh xe đều ảnh hưởng lẫn nhau.
Chiến lược sản xuất hiệu quả nhất là tối ưu hóa các yếu tố này lại với nhau. Một sự điều chỉnh nhỏ về tốc độ tiến dao có thể cho phép tốc độ mài cao hơn, trong khi sự thay đổi về thông số kỹ thuật của bánh mài có thể giúp duy trì năng suất ở mức tải mài thấp hơn.
Mục tiêu cuối cùng phải là sự cân bằng giữa hiệu quả mài, tuổi thọ của bánh mài, chất lượng cạnh và độ ổn định của quy trình. Đối với các nhà sản xuất xử lý kính quang điện, ô tô hoặc kính thiết bị, phương pháp cân bằng này có thể cung cấp nền tảng đáng tin cậy hơn cho quá trình sản xuất ổn định lâu dài.
Mài kính hiệu quả không chỉ đơn giản là chọn bánh xe hiệu suất cao hay tăng tốc độ gia công. Kết quả thực tế phụ thuộc vào cách các thông số bánh xe, kính, máy và mài phối hợp với nhau.
Kiểm soát cẩn thận tốc độ, tốc độ tiến dao, độ sâu mài, áp suất và làm mát có thể giúp nhà sản xuất giảm độ mài mòn bánh xe không cần thiết trong khi vẫn duy trì chất lượng cạnh cần thiết. Kết hợp với thiết kế hạt kim cương, liên kết và bánh xe phù hợp, việc tối ưu hóa thông số mang đến một lộ trình thực tế hướng tới quá trình xử lý kính ổn định hơn và tiết kiệm chi phí hơn.